

Cast vs Mold: Hva er den virkelige forskjellen? En Die Casters enkel-engelsk guide
 2026.10.12
 Bransjenyheter
De fleste møter disse to ordene lenge før de noen gang setter sin fot på en fabrikk. Du åpner en stein, finner en perfekt skjellformet hule, og noen sier "det er en form." Så finner du en matchende skjellformet stein og noen sier "det er en støpning." To gjenstander som ser nesten identiske ut, og spiller to helt forskjellige roller. Den samme sammenkoblingen dukker opp i bronsestatuer, tannavtrykk, sjokoladekaniner og aluminiumshusene boltet inne i en elbil.
Den korte versjonen er denne: en form er formen som danner noe, og en avstøpning er noe som blir dannet. Det er hele ideen på én linje. Alt annet er detaljer, og detaljene er der folk blir snublet.
Det korte svaret på vanlig språk
En mugg er et negativt inntrykk. Det er hulrommet, verktøyet, det formede tomrommet. En avstøpning er den positive gjenstanden som kommer ut av det hulrommet når materialet har blitt hellet, injisert, presset eller bare latt stivne.
Så formen er det du lager delen med, og støpen er delen du har laget. Noen få raske tommelfingerregler hjelper når du stirrer på to gjenstander og ikke kan se hvilken som er hvilken:
- Hvis den har et hulrom eller inntrykk som et annet materiale fyller, ser du på en form.
- Hvis det er en fast gjenstand som en gang var flytende eller myk inne i et slikt hulrom, ser du på et gips.
- Hvis en av de to helt klart er et verktøy og den andre helt klart et produkt, er verktøyet formen og produktet er støpen.
En annen nyttig test: muggsoppen overlever vanligvis og blir brukt igjen. Rollelisten forlater bygningen.
Hvorfor de to ordene blir forvirret så ofte
Engelsk gjør oss ingen tjenester her, fordi begge ordene fungerer som substantiv og som verb, og deres betydninger overlapper akkurat nok til å viske ut streken.
- Verb kontra substantiv. "Å støpe" beskriver handlingen ved å helle materiale i en form. "A cast" navngir det ferdige resultatet. Samme ord, to jobber.
- Mugg gjør det samme trikset. "Å forme" betyr å forme noe, mens "en form" er verktøyet som gjør formingen.
- Fossilt språk bøyer reglene. Paleontologer kaller avtrykket som er igjen i bergarten en mugg, og mineralene som senere fyller det avtrykket for en støpeform. Logikken er identisk, bare skalaen og tidsskalaen endres.
- Stavemåten deler seg etter region. På britisk engelsk vil du se "mugg" nesten overalt, og begge stavemåtene vises i tekniske dokumenter.
- En form kan selv være en støp. En silikongummiform er normalt støpt fra et mestermønster, så det samme objektet kan ærlig talt være begge deler, avhengig av hvilket kapittel i historien du beskriver.
Ingenting av dette er trivia. Å få ordforrådet rett sparer mye forvirring når en leverandør forteller deg at formen er fin, men støpen er utenfor toleranse.
Støp og støp i en ekte støpebutikk
I formstøping har formen sitt eget kallenavn: formen. Det er en blokk av herdet verktøystål, vanligvis delt i to halvdeler, med vannledninger boret gjennom den, et løpesystem skåret inn i skilleflaten og en utkastermekanisme bak den. Støpen er aluminium-, sink- eller magnesiumkomponenten som faller ut av den noen sekunder senere.
Folk antar noen ganger at ordet "mugg" bare gjelder sand eller gips, og at en stålform er noe helt annet. Det er det ikke. En die er en form i ordets strenge forstand: et gjenbrukbart negativ som definerer utsiden av en del. Industrien foretrekker ganske enkelt "die" fordi det også innebærer det høye trykket og stålkonstruksjonen som følger med prosessen.
Dette er hjørnet av produksjonen vi har jobbet i siden 1991, kuttet dyser og kjører dem for bil-, motorsykkel-, kamera- og møbelkunder. Etter noen tusen jobber slutter vokabularet å være akademisk. Formen og støpen svikter på forskjellige måter, av forskjellige årsaker, og å fikse den ene er sjelden det samme som å fikse den andre.
Hva som faktisk bor i en form
En form er ikke ett glatt hull. Det er en liten maskin som tilfeldigvis er formet som din del. De viktigste delene av anatomien er verdt å vite, fordi hver av dem vises som en funksjon på den ferdige rollebesetningen.
- Hulrommet og kjernen. Hulrommet danner utsiden av delen, mens kjernen danner enhver indre passasje eller fordypning. Sammen definerer de den endelige veggtykkelsen.
- Porter, løpere og overløp. Dette er kanaler som fører flytende metall fra skuddhylsen inn i hulrommet og lar det første, kuleste metallet slippe ut i overløpslommer.
- Kjølekanaler. Borede eller maskinerte passasjer som trekker varme ut med kontrollert hastighet. Ujevn kjøling er den vanligste kilden til deformering og krympingsporøsitet.
- Ejektorstifter, lysbilder og innsatser. De bevegelige brikkene som lar den faste delen forlate formen uten å trekke på stålet.
Hver og en av disse funksjonene etterlater seg et merke. En skillelinje, en svak utkasterstiftsirkel eller en liten portstuss på en støping er ikke en defekt, det er formens signatur.
Hva gjør en rollebesetning til en rollebesetning
En avstøpning begynner livet som flytende eller som et mykt, formbart materiale, og ender det som en solid form som tok konturen av det som holdt den. Det er det eneste harde kravet. Alt annet, fra legeringen til overflatefinishen, er ingeniørmessig valg.
Det du kan stole på er at støpen har et fingeravtrykk av formen som produserte den. Overflatetekstur, trekkvinkler, hjørneradier og plasseringen av eventuelle strikkelinjer kommer fra verktøyet. Hvis formen er polert, blir støpen blank. Hvis formen har varmekontroll, vil støpen vise det også, vanligvis som et fint nettverk av linjer.
En støp endrer også størrelse ettersom den avkjøles. Aluminium krymper merkbart etter hvert som det stivner, og det er grunnen til at formhulen alltid kuttes litt større enn tegningen tilsier. Formen er det negative, men det er ikke et perfekt en-til-en negativ. Det er det negative pluss en beregnet godtgjørelse for svinn, trekk og maskineringsmasse.
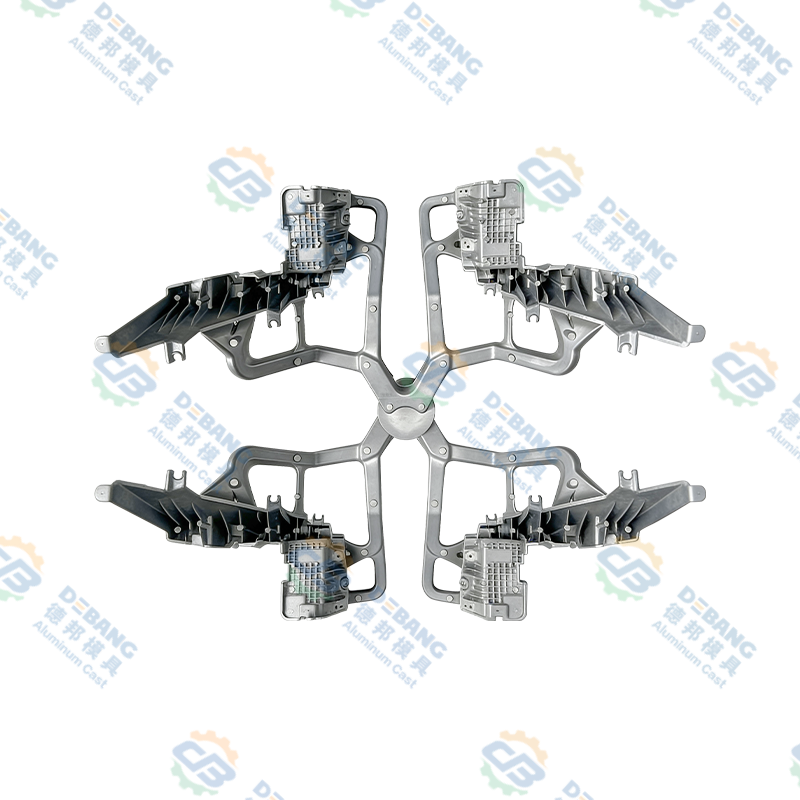
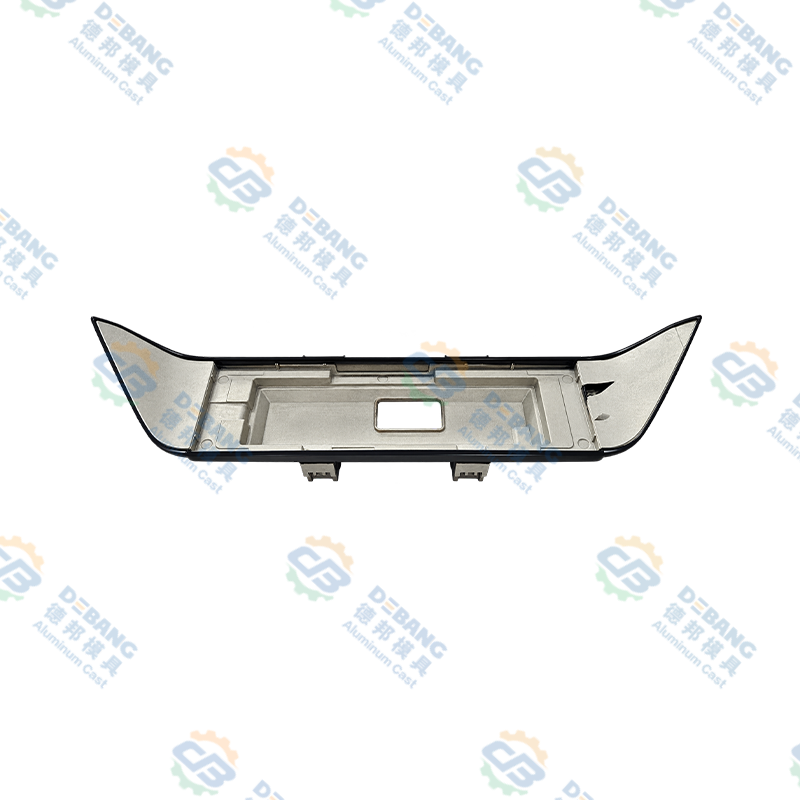
 Motorhus i pressstøping av aluminium Tekniske egenskaper Se produkt →
Motorhus er en god illustrasjon. De kombinerer tynne vegger, tykke monteringsbosser og stramme toleranser på tetningsflatene, noe som betyr at formen må balansere fyllingshastigheten mot kjølehastigheten på en måte som en enkel flat del aldri gjør.
Mold vs Cast: The Differences Side by Side
Hvis du ønsker å beholde en enkelt referanse, dekker tabellen nedenfor de praktiske forskjellene som er viktige i et produksjonsmiljø.
| Aspekt | Mold | Cast |
|---|---|---|
| Hva det er | Et formet hulrom eller negativt inntrykk | En solid gjenstand dannet av det hulrommet |
| Typisk materiale | Verktøystål, sand, gips, silikon, grafitt | Aluminium, sink, magnesium, bronse, harpiks |
| Gjenbrukbare | Ja, ofte tusenvis av sykluser | Nei, ett ferdig element per skudd |
| Kostnadsprofil | Høy forhåndsinvestering | Lav enhetskostnad når verktøyet er amortisert |
| Feilmodus | Slitasje, sprekker, varmekontroll | Porøsitet, skjevhet, dimensjonsdrift |
| Hvem eier den | Verktøymaker eller dørbutikk | Støperi eller sluttkunden |
Kostnadsfordelingen er den delen som overrasker nykommere mest. En form kan koste like mye som et lite hus mens hver enkelt støp koster mindre enn et måltid. Dette forholdet er nettopp grunnen til at vedlikehold av verktøy får så mye oppmerksomhet i denne bransjen.
Hvorfor skillet er viktig på et produksjonsgulv
Når noe går galt, er det første nyttige spørsmålet alltid det samme: er dette et muggproblem eller et støpeproblem? Svaret avgjør hvem som undersøker, hva som blir justert og hvor lenge linjen blir nede.
Hvis en dimensjon beveger seg gradvis over tusenvis av deler, er formen vanligvis den mistenkte. Stål slites, setter inn forskyvning, og termisk tretthet endrer sakte hulrommet. Hvis en enkelt del er feil mens naboene er perfekte, er det mer sannsynlig at du ser på et støpeproblem: et kaldt skudd, en gasslomme eller et øyeblikk med ustabilt injeksjonstrykk.
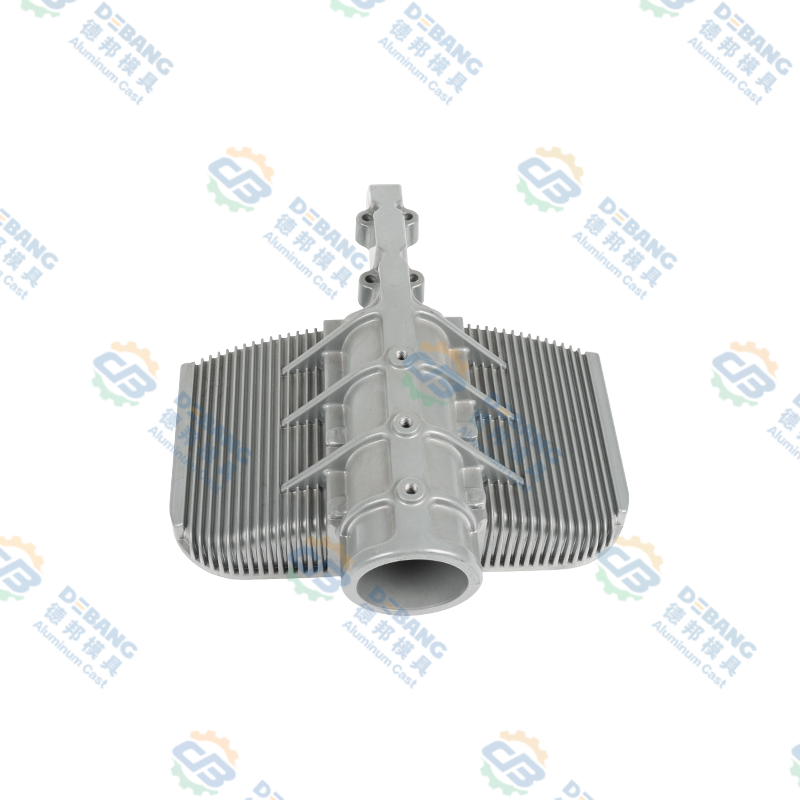
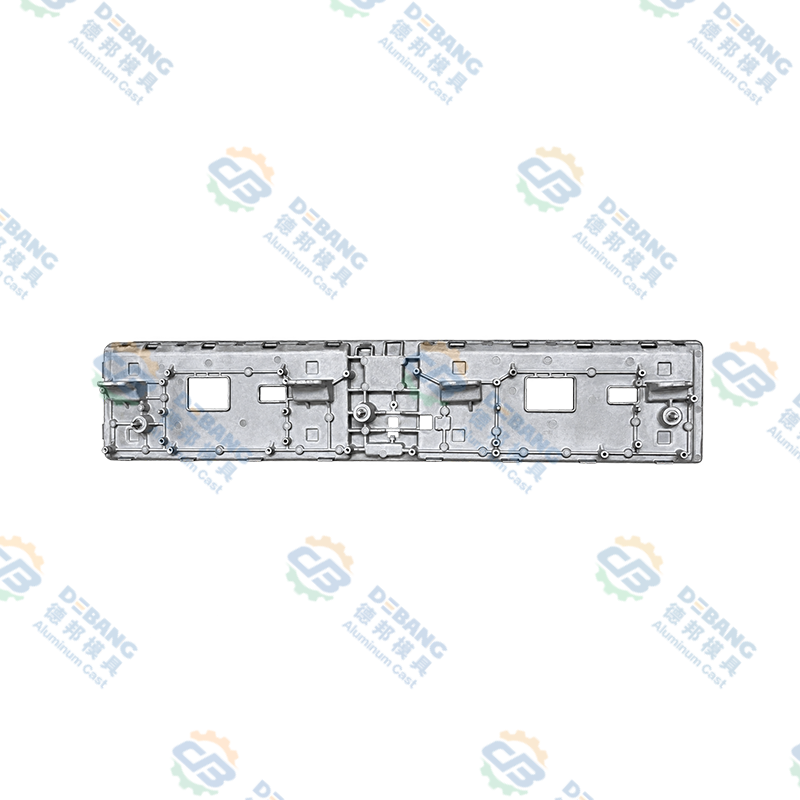
Tynnfinnede komponenter gjør splittelsen spesielt tydelig. Ta en kjøleribbe for bilbelysning i aluminium, hvor finnene kan være under en millimeter tykke på spissen. Hvis finnene kommer til kort ved hvert eneste skudd, lever reparasjonen normalt i formen, i ventilering, løpestørrelse eller kjøling i stedet for i maskininnstillinger.
 Die-cast aluminium heatsink for bilbelysning Kjøleleder i pressstøpt aluminium for termisk styring av bilbelysning, med ribber med høy tetthet og ventilasjonskanaler for varmeavledning i LED-frontlykter og -moduler. Se produkt →
Den slags diagnostiske vaner er bygget på mange år med skrapkasser, ikke på teori. Det er også derfor vi holder en full kvalitetsprosess bak hvert verktøy i stedet for å behandle inspeksjon som et siste trinn.
Eksempler fra hverdagen som får det til å klikke
Abstrakte definisjoner holder seg bedre med noen få kjente bilder vedlagt:
- Fossiler. Hulen etterlatt av et oppløst skall er formen. Den mineralfylte kopien av det skallet er rollebesetningen.
- Bronseskulptur. Voksoriginalen er innkapslet i et keramisk skall, voksen smeltes ut, og smeltet bronse fyller tomrommet. Skallet er formen, bronsefiguren er støpen.
- Sjokolade. Plastbrettet med kaninformede hull er formen. Sjokoladekaninen er rollebesetningen.
- Pressestøping. Stålformen er formen. Aluminiumstransmisjonspannen som kommer ut av den er støpt.
Legg merke til at i hvert tilfelle er formen tingen med tomrommet, og støpen er tingen med volumet. Det mønsteret bryter aldri.
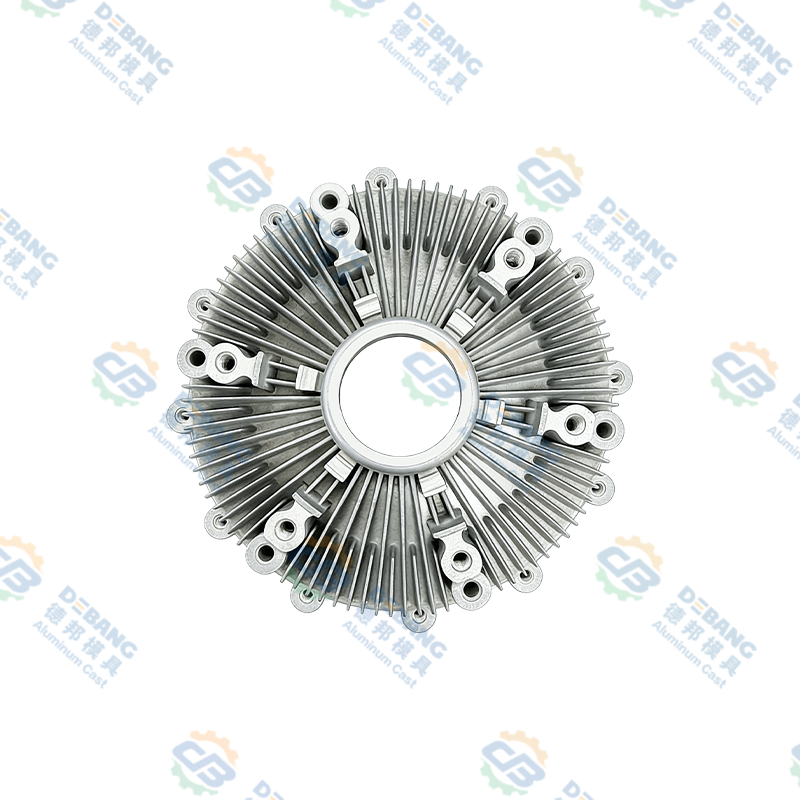
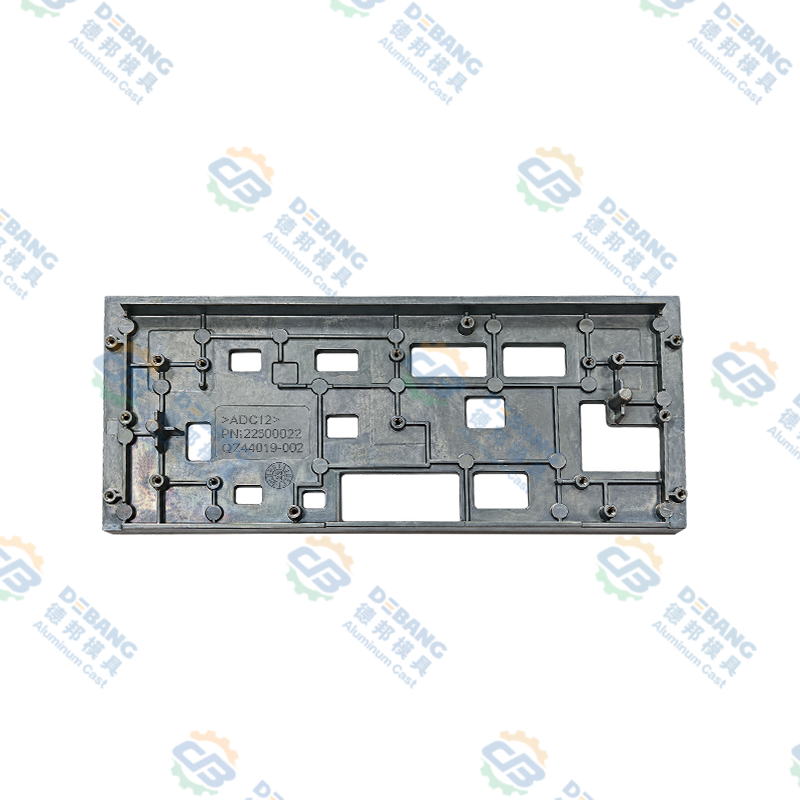
 Transmisjonspanner i formstøpt aluminium for bilapplikasjoner Disse slitesterke girkassene i pressstøpt aluminium tilbyr presisjonsmaskinerte gjenger, en lekkasjesikker tetning og en ripebestandig matt finish for bilbruk. Se produkt →
Automotive girkasser er et stille eksempel på hvor mye formen gjør utover formen. De trenger en flat tetningsflens, en jevn vegg rundt boltehullene, og ofte kjøleribber på utsiden, alt produsert i et enkelt skudd uten å bearbeide hele overflaten etterpå. Formen holder den geometrien, og støpen fører den til samlebåndet.
Vanlige misforståelser verdt å rydde opp i
- "Cast" er ikke bare et substantiv. Det er også et verb, og som adjektiv beskriver det en familie av komponenter, som i støpte aluminiumshus.
- En form er ikke automatisk tvillingen til en støpt. En form kan produsere tusenvis av nesten identiske avstøpninger, så den speiler aldri noen av dem en-til-en.
- Mugg betyr ikke myk. Stålformer, sandformer og gipsformer er alle former. Materialet til verktøyet har ingenting med definisjonen å gjøre.
- De to er ikke utskiftbare orddeler. Å si "formen kom skjev ut" når du mener delen er en av de raskeste måtene å forvirre en leverandør på.
- Å være en mugg gjør ikke noe permanent. Sandformer blir ødelagt for hver støping, mens ståldyser overlever titalls eller hundretusener av sykluser. Gjenbrukbarheten varierer enormt, men rollen gjør det ikke.
Så forskjellen kommer ned til rolle snarere enn utseende. Formen er det formede tomrommet, verktøyet, negativet som blir gjenbrukt. Rollelisten er den solide gjenstanden som fyller den, tar sin form og går ut i verden. Når den innrammingen klikker, slutter halve vokabularet til et støperi å høres fremmed ut, og samtaler om verktøyslitasje, krymping og dimensjonsdrift blir mye lettere å følge.
Hvis du jobber med en del og ikke er sikker på om begrensningen sitter i verktøyet eller i prosessen, er det akkurat den typen spørsmål verdt å snakke gjennom tidlig. Gjerne ta kontakt med teamet vårt og gå oss gjennom geometrien før en enkelt linje av stål blir kuttet.
Siste nytt
Lær mer om industrinyheter
-
19
Oct
 Automotive Die Casting Aluminium: En praktisk guide til legeringer, deler og kvalitetPressstøping av aluminium er en av de stillegående arbeidshestene til den moderne bilen. Se bak en frontlykt eller under panseret, og du vil finne støpte aluminiumsdeler som gjør uglamorøst, men...
-
14
Jul
En omfattende guide til støpte deler: prosesser, materialer og applikasjonerPressstøpedeler er metallkomponenter produsert ved å tvinge smeltet metall, typisk aluminium, sink eller magnesium, inn i en gjenbrukbar stålform under høyt trykk. Denne metoden brukes på tv... -
16
Nov
Magnesium vs Aluminum Die Casting: En praktisk veiledning for designteamSpør ti ingeniører hva som skiller magnesium fra aluminium, og du vil vanligvis få ti varianter av de samme tre ordene: vekt, kostnad, korrosjon. Alle tre betyr noe, men ingen av dem bestemmer e... -
16
Jul
Hvorfor sinklegering er ryggraden i pålitelige bilviskersystemerBilviskerdeler i sinklegering er fortsatt industristandarden for leddarmer, dreieaksler, koblingsstenger og monteringsbraketter fordi de leverer en sjelden kombinasjon av dimensjonell pres...
Enten du er en kjøper eller en utviklingspartner, er vi forpliktet til å gi deg en pålitelig løsning.
PRODUKTLENKER
- Produkter av aluminiumslegering
- Sinklegering støpeprodukter
- Trykkstøpeprodukter av magnesiumlegering
Mobil
Kundeservice
FÅ TILBUD
KONTAKT OSS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang-provinsen, Kina
Opphavsrett © Zhejiang Debang Intelligent Technology Co., Ltd. Alle rettigheter reservert.
 OEM/ODM Die Casting Produsenter