

Pressstøpekomponenter i aluminium Direkte definisjon og oversikt
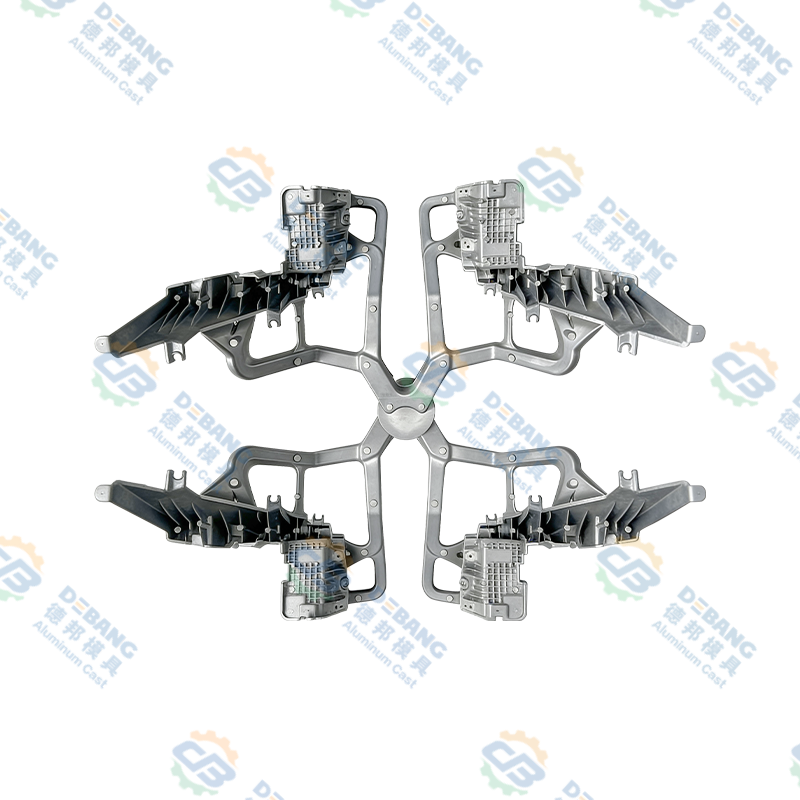
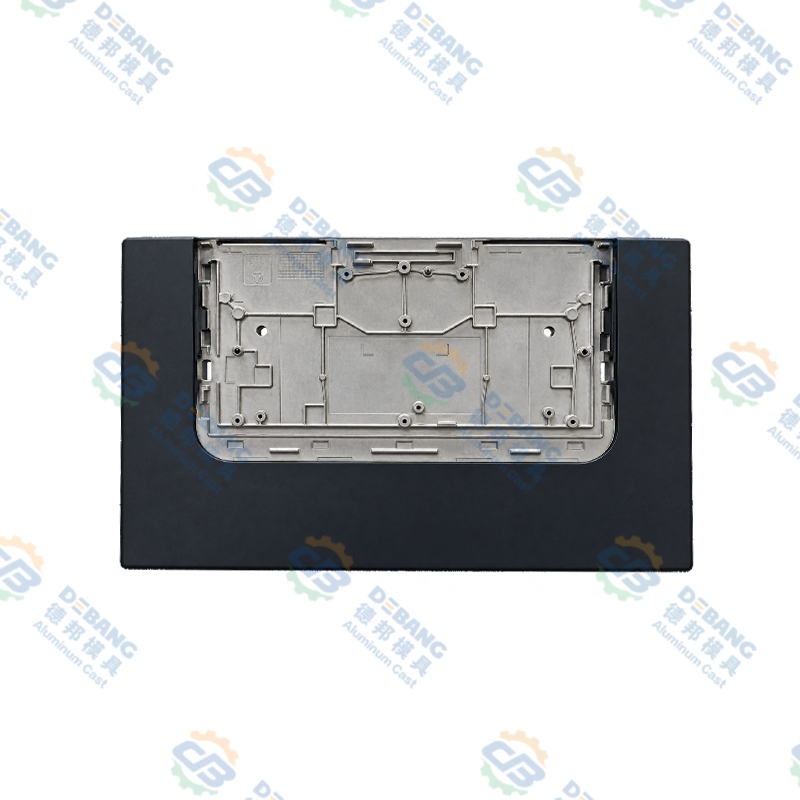
Pressstøpte aluminiumskomponenter representerer presisjonskonstruerte metalldeler produsert gjennom høytrykksinjeksjon av smeltet aluminium i herdede stålformer, og skaper komplekse geometrier med stramme dimensjonstoleranser og overlegen overflatefinish i enkeltproduksjonssykluser .
Pressestøpeprosessen tvinger smeltet aluminium ved trykk over 1500 til 3500 pund per kvadrattomme inn i presisjonsverktøyede hulrom, noe som muliggjør produksjon av komponenter med dimensjonsnøyaktighet på pluss eller minus 0,003 tommer og overflatefinish som kan sammenlignes med maskinerte deler uten sekundære etterbehandlingsoperasjoner .
Valg av aluminiumslegering inkludert 380, 390, A356 og spesialiserte proprietære formuleringer muliggjør skreddersydde materialegenskaper som imøtekommer spesifikke applikasjonskrav, inkludert høytemperaturytelse, korrosjonsmotstand og mekanisk styrkeoptimalisering .
Grunnleggende om støping av aluminium og produksjonsprosedyrer
Forståelse av produksjonsprosedyrer for støpegods tydeliggjør egenskapene og kvalitetsegenskaper.
Trykkstøpemaskineri og trykksystemkomponenter
Trykkstøpemaskiner klassifisert i varmtkammer- og kaldtkammerkategorier gir distinkte driftsfordeler, med varmekammersystemer som opprettholder smeltet metall ved konstant temperatur som muliggjør raske suksessive støpesykluser som produserer 400 til 600 komponenter per time, mens kaldtkammermaskiner tar imot metaller med høyere smeltetemperaturer som muliggjør aluminiums- og superlegeringskvalitet versoria . Injeksjonstrykk varierer fra 1500 pund per kvadrattomme for store komponenter til 3500 pund per kvadrattomme for tynnveggede presisjonsdeler tvinger smeltet metall inn i hver detalj i formhulrommet.
Formdesign og spesifikasjoner for verktøystål
Presisjonsherdede verktøystålformer produsert til toleranser på pluss eller minus 0,0005 tommer gir hulromsgeometri som definerer endelige komponentform og dimensjonale egenskaper, med forventninger om formens levetid på 100 000 til 500 000 støpegods avhengig av materialvalg og kjølesystemdesign . Flere hulromsformer som produserer 4 til 8 komponenter per syklus reduserer produksjonskostnadene per enhet dramatisk.
Design av port- og fôringssystemer
Sofistikerte portsystemer som dirigerer strømning av smeltet aluminium inn i formhulrom med nøyaktig kontrollerte hastigheter forhindrer turbulens, reduserer luftinnfanging og muliggjør jevn metallfylling som eliminerer hulrom og porøsitetsdefekter . Fôringssystemer leverer kontinuerlig metallstrøm som kompenserer for krymping av størkning.
Størknings- og kjøleprosedyrer
Kontrollerte kjølehastigheter som typisk varierer fra 50 til 200 grader Celsius per sekund muliggjør oppnåelse av ønskede mikrostrukturkarakteristikker, inkludert kornstørrelse og fasefordeling, som optimaliserer mekaniske egenskaper . Vannkjølte hulromsvegger muliggjør rask termisk utvinning.
Hva er støpte aluminiumskomponenter og definisjon etter applikasjon
Forståelse støpt aluminiumskomponent applikasjoner klargjør produksjonens betydning og kapasitetsomfang.
Motorblokker, sylinderhoder, girhus og inntaksmanifolder utgjør 20 til 30 prosent av moderne kjøretøyvekt.
- 5 til 10 % reduksjon i drivstofforbruk
- Høytemperatur legeringsevne
- Integrerte kjølepassasjer
Landingsutstyrskomponenter, strukturelle beslag og maskinvare for drivstoffsystemet krever null defektstandarder.
- Kvalitetskrav til luftfart
- Fullstendig sporbarhet
- Spesialisert legeringsytelse
Dataservere, telekommunikasjonsutstyr og industrielle kontrollskap drar nytte av termisk styring.
- Oppretting av kompleks geometri
- Varmespredningsintegrasjon
- EMI-skjermingsevne
Pumpehus, ventilhus og kompressorkomponenter gir pålitelig ytelse.
- Kraftig miljøevne
- Kostnadseffektivitet
- Integrerte passasjer
Elektroverktøy, hageutstyr og bærbare apparater viser allsidighet.
- Estetisk overflatefinish
- Lett konstruksjon
- Designfleksibilitet
Utstyrskapsler og nettverksmaskinvare viser presisjonsevner.
- Presisjonsdimensjonering
- Komponentintegrasjon
- Pålitelighet ytelse
Aluminiumslegeringer for valg og spesifikasjoner for støping
Valg av legeringer påvirker komponentegenskaper og bruksegnethet fundamentalt.
| Legeringsbetegnelse | Primær silisium % | Strekkstyrke ksi | Forlengelse % | Primære applikasjoner |
|---|---|---|---|---|
| 380 legering | 8,5 til 11,5 | 47 til 49 | 3 til 5 | Drivlinje for biler |
| 390 legering | 17 til 19 | 53 til 56 | 1 til 2 | Motor blokkerer pumper |
| A356 legering | 7,0 nominelt | 33 til 55 | 3 til 6 | Luftfartsbil |
Standard industrivalg
8,5 til 11,5 % silisium gir utmerket støpeevne som muliggjør komplekse tynnveggede design med overlegen korrosjonsbestandighet, noe som gjør det til et optimalt valg for drivverkskomponenter i biler.
Høy ytelse alternativ
17 til 19 % silisium gir overlegen hardhet og slitestyrke sammenlignet med 380, med forhøyede styrkeegenskaper egnet for applikasjoner med høy belastning.
Premium karakter
7 % silisium muliggjør varmebehandling gjennom nedbørsherding som øker styrken med 30 til 50 prosent, noe som gir eksepsjonelle egenskaper for romfartsapplikasjoner.
Fordeler og konkurransemessige fordeler ved støpeprosessen
Utfordringer and Limitations in Aluminum Die Casting Processes
Gassoppfanging og porøsitetsdannelse i krymping under størkning skaper tomrom i støpegods. Høytrykkspressstøping reduserer, men eliminerer ikke porøsitetsproblemer.
Presisjon hardened steel molds typically cost 20000 to 100000 dollars depending on complexity, with extended lead times of 8 to 12 weeks.
Veggtykkelsesbegrensninger, krav til trekkvinkel og skillelinjebegrensninger begrenser designfriheten sammenlignet med maskinering.
Mange bruksområder krever kantklipping, varmebehandling og presisjonsfinishing som legger til 10 til 30 % av totalkostnaden.
Kvalitetskontroll and Testing Procedures for Die Cast Components
Dimensjonell inspeksjon
Koordinerte målemaskiner og automatiserte optiske inspeksjonssystemer verifiserer dimensjonsoverensstemmelse, med prøvetakingsplaner som inspiserer 0,5 til 5 % av produksjonsmengdene.
Porøsitetsdeteksjon
Røntgenstråleundersøkelse oppdager indre porøsitet og hulromsdannelse, med automatisert analyse som kvantifiserer defektens størrelse og plassering.
Mekanisk testing
Strekkprøveprøver verifiserer strekkstyrke, flytestyrke og forlengelse i samsvar med spesifikasjonskravene.
Overflatekvalitet
Visuell inspeksjon og optisk profilometri bekrefter overflatens glatthet og identifiserer defekter, inkludert krympemerker og kalde runder.
Dokumentasjon
Omfattende dokumentasjon som registrerer muggidentifikasjon, produksjonsparametere og inspeksjonsresultater skaper fullstendig produktsporbarhet.
Overholdelse
Elektroniske databehandlingssystemer muliggjør effektiv journaltilgang som tilfredsstiller regulatoriske krav og kundekrav.
Pressestøping av aluminium økonomi og kostnadsanalyse
Pressestøping blir økonomisk levedyktig ved 50 000 til 100 000 enhetsvolumer avhengig av komponentkompleksiteten. Under denne terskelen kan maskinering eller andre prosesser vise seg å være mer økonomiske.
Designretningslinjer and Best Practices for Die Casting
Ensartet veggtykkelse
Oppretthold jevn veggtykkelse på 0,100 til 0,150 tommer for å forhindre overdreven krymping og varme flekker. Bruk generøse radier på minimum 0,050 tommer for overganger.
Krav til utkastvinkel
Påfør minimum 1 til 2 graders trekkvinkler som gjør det enkelt å kaste ut komponenter fra former uten merking eller skade.
Ribber og sjefer
Bruk strategisk vrangbord og bossplassering for å øke stivhet og styrke uten proporsjonal vektøkning. Ribbetykkelse bør være 50 til 70 % av nominell veggtykkelse.
Underskjæringsminimering
Minimer underskjæringer og kompleks geometri som krever bevegelige kjerner, noe som øker formkompleksiteten og kostnadene betydelig.
Toleransestrategi
Spesifiser realistiske toleranser som samsvarer med støpeevne, typisk ±0,003 tommer for funksjoner og ±0,001 per tomme dimensjon.
Plassering av skillelinje
Plasser skillelinjer på ikke-kritiske overflater for å minimere estetisk påvirkning og forenkle formdesign.
Avansert støpeteknologi og prosessinnovasjoner
Klemstøping og halvsolid metall
Påføring av forhøyet trykk under størkning skaper ultratett defektfri støpegods med mekaniske egenskaper som nærmer seg smidde komponenter.
Vakuumassistert formstøping
Vakuumekstraksjon under støpefylling forhindrer gassoppfanging, og reduserer porøsiteten med 75 til 90 prosent, noe som muliggjør trykktette støpegods.
Termisk støpekontroll
Avanserte kjølesystemer muliggjør presis termisk sykluskontroll som optimaliserer mikrostruktur og egenskaper for finere kornstrukturer.
Prosessimulering og AI
Avansert simuleringsprogramvare og kunstig intelligens optimaliserer parametere for å oppnå overlegen kvalitet og kontinuerlig forbedre ytelsen.
Industri 4.0-integrasjon
Tilkoblede systemer som samler inn produksjonsdata i sanntid, muliggjør prediktivt vedlikehold og fjernovervåking.
Ofte stilte spørsmål om pressstøpekomponenter i aluminium
Pressstøping av aluminium blir økonomisk konkurransedyktig med maskinering ved produksjonsvolumer som overstiger 50 000 til 100 000 enheter avhengig av komponentkompleksitet , med break even-beregning som sammenligner muggkostnad mot besparelser per enhet som bestemmer minimum levedyktig volum.
Spesialiserte aluminiumslegeringer inkludert 390 og modifiserte A356-varianter opprettholder akseptable egenskaper ved temperaturer opp til 300 til 350 grader Celsius , selv om utvidet høytemperaturtjeneste krever nøye materialvalg og potensiell sekundær varmebehandling.
Vanlige sekundære operasjoner inkluderer trimming av skillelinjekanten som fjerner sprøytemerker, presisjonsboring og banking for å lage gjengede hull, og sporadisk boring og etterbearbeiding for kritiske dimensjoner der støpetoleranse viser seg utilstrekkelig.
Røntgenradiografi gir definitiv intern defektdeteksjon inkludert porøsitetsidentifikasjon, mens ultralydtesting gir rask defektscreening for høyvolumsproduksjon som krever raskere inspeksjonssykluser.
Pressstøpte overflater kan motta anodisering for korrosjonsbeskyttelse og fargevariasjoner, pulverlakkering for holdbare fargede overflater, plettering inkludert nikkel og krom , eller polering for et lyst metallisk utseende.
Spesialiserte aluminiumslegeringer og støpeprosedyrer med streng rengjørings- og sporbarhetsdokumentasjon muliggjør produksjon av godkjente komponenter for matkontakt oppfylle regulatoriske krav, inkludert FDA-samsvar.
Ensartet veggtykkelse, generøse radier for overganger, strategisk ribbeplassering for stivhet og forsiktig skillelinjeplassering minimerer defekter og forbedre produksjonsutbyttet betydelig.
Ubeskyttet aluminiumsstøpegods korroderer lett i saltvannsmiljøer, og krever beskyttende belegg inkludert anodisering, polyuretanmaling eller spesialiserte epoksysystemer gir pålitelig langsiktig beskyttelse.
Presisjon die casting tolerances enable reliable press fit assembly and integrated snap features eliminating fasteners simplifying assembly , med nøye design og toleranse stable up-analyse som sikrer pålitelig repeterbarhet av sammenstillingen.
Komplett ledetid strekker seg vanligvis over 8 til 12 uker, inkludert formdesign og konstruksjon, verktøyutprøving og validering, og levering av første produksjonsprøver , med fremskyndet verktøy som gir en kostnadsreduksjon på 20 til 40 prosent.