

Magnesium vs aluminium pressestøping: tetthet, styrke, kostnader og applikasjonssammenligning
 2026.09.02
 Bransjenyheter
En OEM-ingeniør som vurderer en ny elektrisk kjøretøykomponent kommer til et kjent veiskille: skal dette huset være magnesium eller aluminium? Svaret er aldri en enkel materiell preferanse. Magnesium er omtrent 34 % lettere enn aluminium i volum, mens aluminium gir høyere flytestyrke og overlegen korrosjonsbestandighet. Hvis delen bærer last og ser veisprut, er aluminium den tryggere standarden. Hvis det primære målet er massereduksjon til en akseptabel premie, kan magnesium vinne, forutsatt at overflatebehandling og livssyklusbeleggskostnader er regnet inn i budsjettet.
Tetthet og vekt: Den første spaken
Magnesium er det letteste strukturelle metallet som er kommersielt tilgjengelig. Med en tetthet på 1,74 g/cm³ er det bare 66 % av aluminiums 2,70 g/cm³. For en identisk delgeometri kan et magnesiumstøpegods være omtrent en fjerdedel til en tredjedel lettere enn samme støpegods i aluminium. Dette er grunnen til at magnesium har blitt standard i laptopskall, kamerahus og EV-brakettsystemer der hvert gram påvirker rekkevidde eller håndtering.
| Eiendom | Magnesiumlegeringer | Aluminiumslegeringer |
|---|---|---|
| Tetthet (g/cm³) | 1.74 | 2.70 |
| Yield Strength (MPa) | 85-180 | 150-270 |
| Elastisitetsmodul (GPa) | ~45 | ~70 |
| Termisk ledningsevne (W/m·K) | ~96 | 120-160 |
| Korrosjonsbestandighet | Lavere, trenger belegg | Høyere, naturlig oksid |
| Bearbeidbarhet | Utmerket | Bra |
| Typisk råvarekostnad ($/kg) | $3-6 | $2-4 |
Vekthistorien er imidlertid ikke gratis. Magnesiumlegeringer koster mer per kilo enn aluminiumslegeringer. På en liten brakett kan vektbesparelsen være bare 200-400 gram, noe som sjelden rettferdiggjør materialpremien. På et større hus som et girdeksel eller motorhus kan den kumulative besparelsen være flere kilo per kjøretøy, og kostnaden per kilo spart blir lettere å forsvare. Disse tallene danner utgangspunktet for evalueringen, ikke dommen. Søknadskonteksten avgjør til syvende og sist hvilken eiendom som veier mest.
Styrke, stivhet og bærende oppførsel
Aluminiumslegeringer gir generelt høyere flytegrenser enn magnesiumlegeringer. Mange støpte aluminiumskvaliteter faller i området 150-270 MPa, mens støpte magnesiumlegeringer vanligvis tilbyr 85-180 MPa. For en del med samme veggtykkelse motstår aluminium å gi etter ved høyere belastning. Denne fordelen er viktig for braketter, monteringspunkter og enhver geometri som mottar direkte mekanisk kraft.
Sammenligningen endres når vekten holdes konstant. Magnesiums lavere tetthet gjør at en ingeniør kan øke veggtykkelsen samtidig som den produserer en del som er lettere enn tilsvarende aluminiumsstøping. Denne designfriheten er en reell fordel i tynnveggede skap, der pakkestørrelsen er fast, men veggtverrsnittet kan justeres for å gjenopprette stivhet.
Der aluminium forblir foran er elastisitetsmodulen. Aluminium har en modul på omtrent 70 GPa mot 45 GPa for magnesium. Hvis en komponent må motstå avbøyning under dreiemoment uten å endre dens nåværende geometri, er aluminium det stivere valget. Hvis komponenten er lett og passer inn i et kompakt rom, kan magnesium tilfredsstille stivhetskravet gjennom ribbing, portoptimalisering og strategisk veggtykkelse.
Korrosjonsmotstand og overflatebehandling: Langtidssynet
Aluminium utvikler et naturlig oksidlag som motstår korrosjon godt i de fleste bilmiljøer. En malt eller pulverlakkert aluminiumsstøping leverer tiår med utendørs service uten supplerende overflatebehandling. Dette er grunnen til at aluminiumsdeler vises i undervognsbraketter, vindusviskerenheter og clutchhus som vender mot vann, salt og veiavfall.
Magnesium er mer elektrokjemisk aktivt og kan ikke etterlates bar i en våt sammenstilling. Det krever et konverteringsbelegg, anodisering eller et slitesterkt pulverlakk. Kromfrie konverteringsbelegg er vanlig i dag, men prosessen legger til trinn, toleransekrav og inspeksjonskostnader. Hvert ekstra belegningstrinn skaper også et nytt potensial for defekter som et kvalitetsteam må fange opp.
For anskaffelser er beleggskostnaden ikke en liten linjepost. Et magnesiumhus kan legge til 10-15 % til produksjonskostnadene for overflatebehandling sammenlignet med en malt aluminiumsdel. Over en femårig livssyklus kan en godt belagt magnesiumkomponent fungere like bra, og vektbesparelsen kan redusere slitasje på tilstøtende deler og fjæringsbelastninger. Det virkelige spørsmålet er om programmet kan absorbere den forhåndskostnaden.
Forskjeller i formstøping og maskinering
Både magnesium og aluminium støpes i støpemaskiner med kaldt kammer. Begge støtter kompleks geometri, stramme toleranser og høyvolumproduksjon. Forskjellene viser seg sterkere i sekundæroperasjoner.
Magnesium er et av de mest bearbeidbare materialene i formstøpte porteføljen. Den kutter raskt, produserer korte spon og forlenger verktøyets levetid. Men fint magnesiumstøv er brennbart, så flis må samles opp og lagres under kontrollerte forhold. I et kvalifisert anlegg håndteres disse risikoene med riktig rengjøring og brannslukking. Det er ikke en grunn til å avvise magnesium, men det er en grunn til å revidere leverandørens sikkerhetsprogram før tildeling av et program.
Aluminium er mer tilgivende i butikken. Den har ikke samme antennelsesrisiko, og den kan sveises, gjenges og skjøtes med standardmetoder. For en del som krever etterstøpt sveising eller langsiktig konstruksjonsfeste, er aluminium den enklere veien.
Overflatefinish og dimensjonstoleranse er sammenlignbare. I en godt utformet dyse kan begge materialene holde typiske toleranser på ±0,05-0,10 mm på seksjoner under 100 mm. Større støpegods slapper normalt av toleransevinduet til ±0,15-0,25 mm. Selve formen, ikke legeringen, er vanligvis den begrensende faktoren for presisjon.
Applikasjonsspesifikke valg for vanlige komponenter
Billys og termisk styring
LED-hodelykter er avhengige av effektive termiske veier for å holde lyskilden innenfor driftstemperaturen. Aluminiums varmeledningsevne på 120-160 W/m·K versus magnesiums 96 W/m·K gjør aluminium til standarden for kjøleribber. Hvis en hodelyktmodul har 25-30 W effekt, kan en aluminiumskjøleribbe være mindre, lettere i seg selv og billigere å produsere enn en magnesiumdel med tilsvarende kjølekapasitet.
Varmeleder i aluminiumslegering for LED-hodelyktmoduler for biler. Aluminiums overlegne varmeledningsevne tillater en mindre, lettere kjøleribbe for LED-hodelyktenheter. Denne formstøpte radiatoren maksimerer overflatearealet med finner og kanaler, og sikrer effektiv varmespredning ved 25-30W effektnivåer, noe som gjør den til et kostnadseffektivt valg fremfor magnesium.Se produkt →Viskersystemer og motorhus
Viskerarmer er bærende konstruksjonsdeler som overfører dreiemoment fra motoren til bladet. I denne rollen vinner aluminiums stivhet på lik veggtykkelse. Viskermotorhus kan imidlertid støpes i begge materialer. Mange OEM-er spesifiserer aluminium for lavere materialkostnader og korrosjonsytelse. Magnesium kan redusere boligmassen med nærmere 30 % når kjøretøyarkitekturen allerede bruker tynnveggede strukturer.
Store drivverkskomponenter
Transmisjonspanner, motorhus og silikonoljeclutchhus bærer betydelig belastning og trenger et robust materiale til en konkurransedyktig pris. Aluminium dominerer her fordi delen er stor, belastningen er reell, og vektbesparelsen fra magnesium rettferdiggjør kanskje ikke den høyere materialprisen og beleggskostnaden. For en tung lastebilkomponent er ett sparet kilo langt mindre verdifullt enn en garantert fem års anti-korrosjonsgaranti.
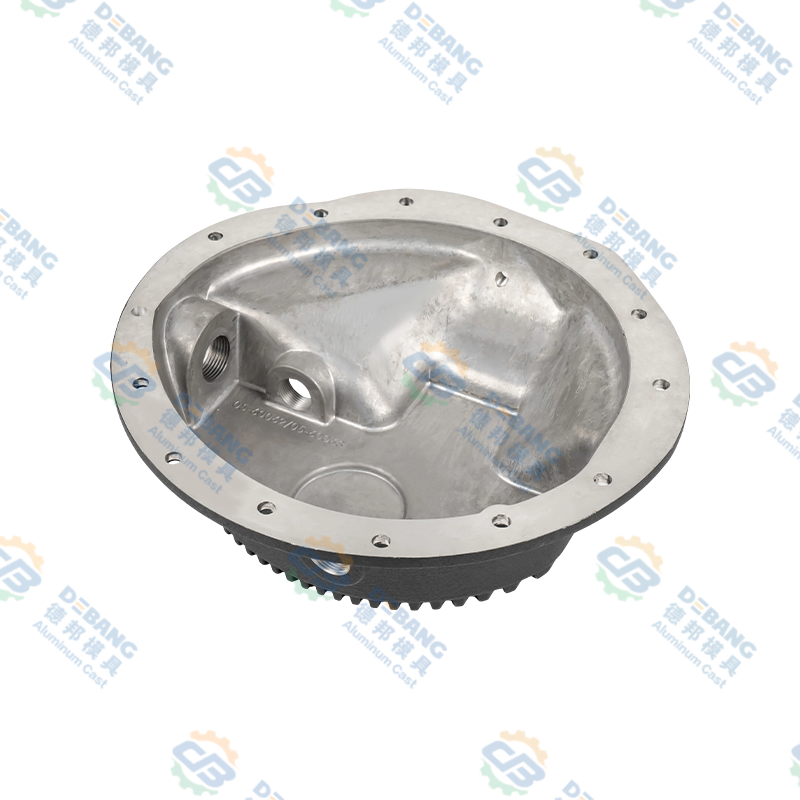 Girkasse i pressstøping av aluminium for tunge kjøretøy Transmisjonspanner i aluminium tilbyr robust bæreevne og korrosjonsbestandighet til en konkurransedyktig pris. For store, belastede komponenter som motorhus, oppveier aluminiums stivhet og anti-korrosjonsgaranti de beskjedne vektbesparelsene til magnesium, noe som gjør det til det praktiske valget. Se produkt →
Forbrukerelektronikk og motorsykkeldeler
Inne i et kamerahus sparer et magnesiumhus vekt som er viktig for sluttkunden og skjuler overflaten bak en malt hud. Den samme logikken gjelder for motorsykkellykthus og fotpinner: lett belastning, minimal eksponering for veisprut og en synlig vektbesparende historie. I disse segmentene er magnesium ikke bare konkurransedyktig; det er ofte det foretrukne valget.
 Trykkstøpeprodukter av magnesiumlegering for lette applikasjoner Magnesiumlegeringer koster $3–$6 per kilo versus aluminiums $2–$4, men i lavlastede, synlige deler som kamerahus og motorsykkellykter rettferdiggjør vektbesparelsene den høyere prisen. Totale landingskostnader må vurdere material-, belegg- og produksjonsavveininger. Se produkt →
Kostnadshensyn for innkjøp
Materialkostnadsgapet er det første antallet kjøpere ser. Magnesiumlegeringer varierer vanligvis fra $3 til $6 per kilo, mens aluminiumslegeringer ligger på $2 til $4 per kilo. Men materialkostnaden er bare begynnelsen på den totale landets kostnad.
Magnesiums bearbeidbarhet kan senke sekundære arbeidskostnader. Raskere skjærehastigheter og lengre verktøylevetid kan oppveie deler av råvarepremien. Beleggkravet gir imidlertid tilbake noen få dollar per del. Den endelige sammenligningen avhenger derfor av delvolum, veggtykkelse og kompleksiteten til overflatebehandlingsspesifikasjonen.
Scrapverdien varierer også. Aluminiumskrot nyter godt av mer etablert og sterkere resirkuleringsøkonomi. Magnesiumskrot kan resirkuleres, men innsamling, håndtering og prosesseringsinfrastruktur er mindre vanlig. En leverandør som forvalter skrap godt kan gi besparelser tilbake til kjøperen, så det er verdt å spørre hvordan en kandidatbutikk håndterer legeringsretur.
Foreta det endelige valget
En praktisk måte å ramme beslutningen på er å starte med delens funksjonskrav og jobbe baklengs.
- Hva er den primære rollen til delen: lastbæring eller massereduksjon?
- Vil delen se veisprut, fuktighet eller salteksponering?
- Hva er den akseptable enhetskostnadskurven ved anslått årlig volum?
Hvis delen er strukturell og utsatt for våte forhold, er aluminium vanligvis det raskere svaret med lavere risiko. Hvis delen er lukket, relativt liten og massefølsom, fortjener magnesium en nøye vurdering. For et lett kabinett kan magnesiumversjonen overgå vekten uten å ofre holdbarheten.
Kvalitet og leverandøransvar
For begge materialene er støpeleverandørens prosesskontroll like viktig som legeringsvalget. Veggtykkelseskonsistens, trekkvinkelkontroll, portdesign og porøsitetsgrenser håndheves gjennom verktøy og inspeksjon. En pålitelig OEM-leverandør bør gi en detaljert DFM-rapport på tilbudsstadiet, og deretter levere inspeksjonsrapporter for første artikkel for hvert nytt verktøy. Kvalitetssikringsprotokollene som følges i et seriøst støperi er de samme kontrollene som holder både magnesium- og aluminiumstøpegods konsistente.
På et fullservicestøperi dekker produksjonskjeden formdesign, formstøping, sekundær prosessering, presisjonsmaskinering, overflatebehandling og sluttmontering. Denne enkeltkilde-tilnærmingen fjerner risikoen som ofte oppstår mellom et støpegodsverksted og et maskineringshus, spesielt når materialvalget påvirker verktøyslitasje og overflatebehandling.
Bunnlinjen
Magnesium-versus-aluminium-avgjørelsen er ikke et enkelt svar. Det er en kostnad-per-funksjon-avveining formet av vekt, korrosjonsbeskyttelse, maskineringsproduktivitet og applikasjonens virkelige eksponering. Når en kjøper og leverandør arbeider gjennom en DFM-gjennomgang sammen, kan begge materialene vurderes på faktiske deltegninger, og det riktige valget blir vanligvis klart.
For en spesifikk delvurdering, kontakt en erfaren trykkstøpeleverandør med tegningen allerede i hånden. Be om en materialanbefaling med kostnadssammenligningen spesifisert etter enhetsvolum og etterbehandlingssekvens. Det er den raskeste måten å vite hvilken legering som faktisk vil vinne i produksjonen.
Siste nytt
Lær mer om industrinyheter
-
09
Nov
 Magnesium i aluminiumslegering: Hvordan Mg kontrollerer styrke, støping og korrosjonMagnesium er det minste tallet på de fleste aluminiumslegeringssertifikater, og ofte det som bestemmer hvordan delen oppfører seg. Neien få tideler av en prosent kan øke flytegrensen til en dyse...
-
21
Sep
sinklegering vs aluminium: bruksområder, utvalgskriterier og praktisk veiledningFor OEM-kjøpere som sammenligner sinklegering og aluminium for formstøping , er materialvalget vanligvis drevet av fire variabler: delstørrelse, vektmål, driftstemperatur og krav til ... -
16
Nov
Magnesium vs Aluminum Die Casting: En praktisk veiledning for designteamSpør ti ingeniører hva som skiller magnesium fra aluminium, og du vil vanligvis få ti varianter av de samme tre ordene: vekt, kostnad, korrosjon. Alle tre betyr noe, men ingen av dem bestemmer e... -
16
Jul
Komplett teknisk veiledning: Hva er støpte aluminiumskomponenter og omfattende oversikt over støpeprosesser for aluminiumslegeringerInnholdsfortegnelse Direkte definisjon Produksjonsprosess Hva er komponenter ...
Enten du er en kjøper eller en utviklingspartner, er vi forpliktet til å gi deg en pålitelig løsning.
PRODUKTLENKER
- Produkter av aluminiumslegering
- Sinklegering støpeprodukter
- Trykkstøpeprodukter av magnesiumlegering
Mobil
Kundeservice
FÅ TILBUD
KONTAKT OSS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang-provinsen, Kina
Opphavsrett © Zhejiang Debang Intelligent Technology Co., Ltd. Alle rettigheter reservert.
 OEM/ODM Die Casting Produsenter