

Magnesium i aluminiumslegering: Hvordan Mg kontrollerer styrke, støping og korrosjon
 2026.11.09
 Bransjenyheter
Magnesium er det minste tallet på de fleste aluminiumslegeringssertifikater, og ofte det som bestemmer hvordan delen oppfører seg. Neien få tideler av en prosent kan øke flytegrensen til en dysestøping med titalls megapascal. Neien få tideler for mye kan etterlate en smelte dekket av slagg, bremse syklusen og produsere en komponent som får blemmer første gang den kommer inn i en løsningsovn.
Hvis du spesifiserer, kjøper, bearbeider eller støper aluminiumskomponenter, er magnesium verdt å forstå ordentlig. Det forklarer hvorfor 5xxx-ark trekker av seg saltspray, hvorfor A360 overgår A380 i våte miljøer, og hvorfor en høyeffekt LED-kjøleribbe ikke bare kan lages av den billigste allmennlegeringen på hyllen.
Det som følger er en praktisk gjennomgang av magnesium i aluminiumslegering: hvor atomene sitter, hvor mye av det hver familie bærer på, hva det gjør med smelten og formen, og hvordan en formstøper holder den inne i et vindu som noen ganger er smalere enn 0,2 prosentpoeng. Vi har støpt aluminium og bygget presisjonsformer i Ningbo siden 1991, så notatene nedenfor kommer fra produksjonserfaring like mye som fra oppslagsbøkene.
Magnesiums rolle i aluminium
Magnesium løses opp i aluminium som et substitusjonsløst stoff. Atomet er større enn aluminiums, så det forvrenger gitteret rundt det og gjør dislokasjonsbevegelse vanskeligere. Det er solid løsning som styrker, og det viser seg på en strekktest nesten umiddelbart, selv ved noen få tideler av en prosent.
Magnesium gjør også aluminium varmebehandlebart, så lenge silisium eller sink er tilstede. I Al-Mg-Si-legeringer kombineres magnesium og silisium til Mg2Si-partikler under kunstig aldring. I Al-Zn-Mg-legeringer er forsterkningsfasen MgZn2. I begge tilfeller bestemmer mengden magnesium som forblir oppløst etter bråkjøling hvor mye styrking som er tilgjengelig senere.
Det er imidlertid et tak. I Al-Mg-systemet når fast løselighet godt over 15 % ved 450°C eutektisk temperatur, men faller til en brøkdel av en prosent ved romtemperatur. Det gapet er det som gjør 5xxx-legeringer arbeidsherdbare. Det er også det som gjør dem sårbare for sensibilisering: Hold en høymagnesiumlegering mellom omtrent 50°C og 200°C lenge nok, og betafasen (Al3Mg2) utfelles langs korngrensene, noe som øker risikoen for spenningskorrosjonssprekker. For marine- og offshorearbeid er det grunnen til at magnesiuminnholdet er begrenset og driftstemperaturen overvåkes.
Ytterligere to grunnleggende egenskaper betyr noe. Magnesium er lettere enn aluminium (ca. 1,74 g/cm³ mot 2,70 g/cm³), så å øke magnesiuminnholdet reduserer tettheten litt. Og den smelter ved omtrent 650 °C, nær aluminiums 660 °C, så den løses raskt opp når den tilsettes i et bad, og oksiderer like raskt. Den andre halvdelen av setningen blir veldig viktig på støperigulvet.
De viktigste aluminiumslegeringene som bruker magnesium
Nesten hver aluminiumsfamilie inneholder noe magnesium, men mengdene varierer med en størrelsesorden. Tabellen nedenfor oppsummerer områdene du vil møte oftest.
| Familie | Typisk Mg (vekt%) | Varmebehandles | Vanlige karakterer | Typisk bruk |
|---|---|---|---|---|
| 1xxx (rent aluminium) | Under 0,05 | Nei | 1050, 1100 | Folie, ledere |
| 3xxx (Al-Mn) | Opp til 0,5 | Nei | 3003, 3004 | Varmevekslerplate, taktekking |
| 5xxx (Al-Mg) | 0,5 til 5,5 | Nei | 5052, 5083, 5182 | Marine plate, karosseripaneler, tanker |
| 6xxx (Al-Mg-Si) | 0,4 til 1,2 | Ja | 6061, 6063 | Ekstruderinger, rammer, braketter |
| 7xxx (Al-Zn-Mg) | 1,0 til 2,9 | Ja | 7075, 7050 | Luftfartskonstruksjoner med høy styrke |
| Cast Al-Si-Mg | 0,2 til 0,7 | Ja (T5 or T6) | A356, A360, AlSi10Mg | Hjul, hus, konstruksjonsstøpegods |
Les tabellen som et sett med designbeslutninger i stedet for en rangering. 5xxx-legeringer gir opp varmebehandlebarhet i bytte mot utmerket korrosjonsbestandighet, sveisbarhet og arbeidsherdeevne. 6xxx legeringer aksepterer en lavere toppstyrke til gjengjeld for enkel ekstrudering og en ren anodisert finish. 7xxx-legeringer jakter på den høyeste styrken tilgjengelig i aluminium, og betaler for det med korrosjonsbeskyttelse som må konstrueres fra starten.
Vær også oppmerksom på Mg:Si-forholdet i 6xxx-familien. Støkiometrisk Mg2Si trenger omtrent 1,73 deler magnesium til en del silisium etter vekt. Legeringer med overflødig silisium eldes raskere og når høyere styrke; legeringer med overflødig magnesium har en tendens til å anodisere bedre. Dette forholdet er valgt bevisst for applikasjonen, ikke arvet ved et uhell.
Hvor mye magnesium? En visuell sammenligning
Tallene blir lettere å lese som et bilde. Diagrammet nedenfor bruker samme vektprosentskala for hver familie.
Typisk magnesiuminnhold etter legeringsfamilie (vekt%)
Den praktiske takeawayen er bredden på vinduene. Smidde legeringer kan bære flere prosent magnesium og fortsatt oppføre seg forutsigbart. Trykkstøpelegeringer lever i et mye strammere bånd: A360 er spesifisert til 0,40 til 0,60 % Mg, og ADC12 holdes vanligvis på 0,30 % eller lavere. Disse grensene er ikke vilkårlige. De definerer området der legeringen fyller en tynn vegg, frigjør fra dysen, maskinerer rent og oppfyller egenskapene kunden har godkjent.
Et bad som går til 0,75 % Mg i A360 er ikke «litt sterkere». Den er ute av spesifikasjonen, og den vil oppføre seg annerledes i dysen, i varmebehandling og i felten.
Magnesium i støpelegeringer
I formstøping må magnesium gjøre seg fortjent til sin plass. Hver tiende prosent endrer fluiditet, oksidasjonsatferd og termisk ytelse, så legeringsutviklere behandler det som et presisjonsverktøy i stedet for et bulkadditiv.
| Legering | Silisium (%) | Kobber (%) | Magnesium (%) | Karakter |
|---|---|---|---|---|
| A360 | 9,0-10,0 | 0,6 maks | 0,40-0,60 | Bedre korrosjonsbestandighet og styrke enn A380 |
| A380 | 7,5-9,5 | 3,0-4,0 | 0,10 maks | Generell arbeidshest, utmerket støpeevne |
| ADC12 | 9,6-12,0 | 1,5-3,5 | 0,30 maks | Mye brukt, balansert støpeevne og pris |
| AlSi10Mg | 9,0-11,0 | 0,10 maks | 0,20-0,50 | Varmebehandlende, strukturelle støpegods med høy integritet |
Kontrasten mellom A360 og A380 er det tydeligste eksemplet. A380 er avhengig av kobber for styrke og er industriens generelle arbeidshest: den støper vakkert og maskinerer lett, men kobberinnholdet motvirker det i våte eller salte omgivelser. A360 holder kobber lavt og tilfører magnesium, som gir bedre korrosjonsbestandighet og litt bedre oppførsel ved forhøyede temperaturer, til en liten kostnad i støping.
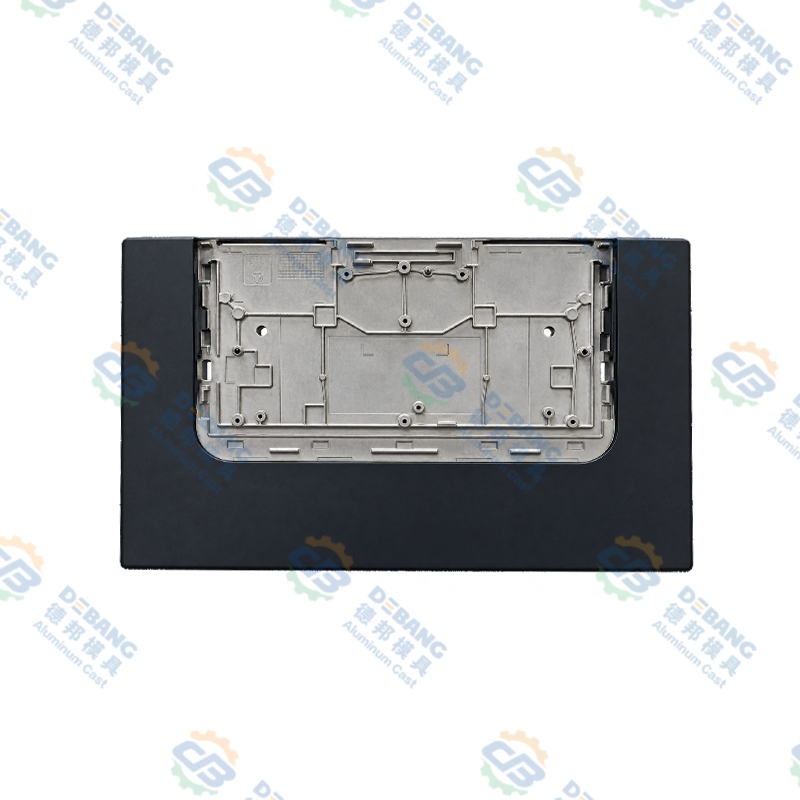
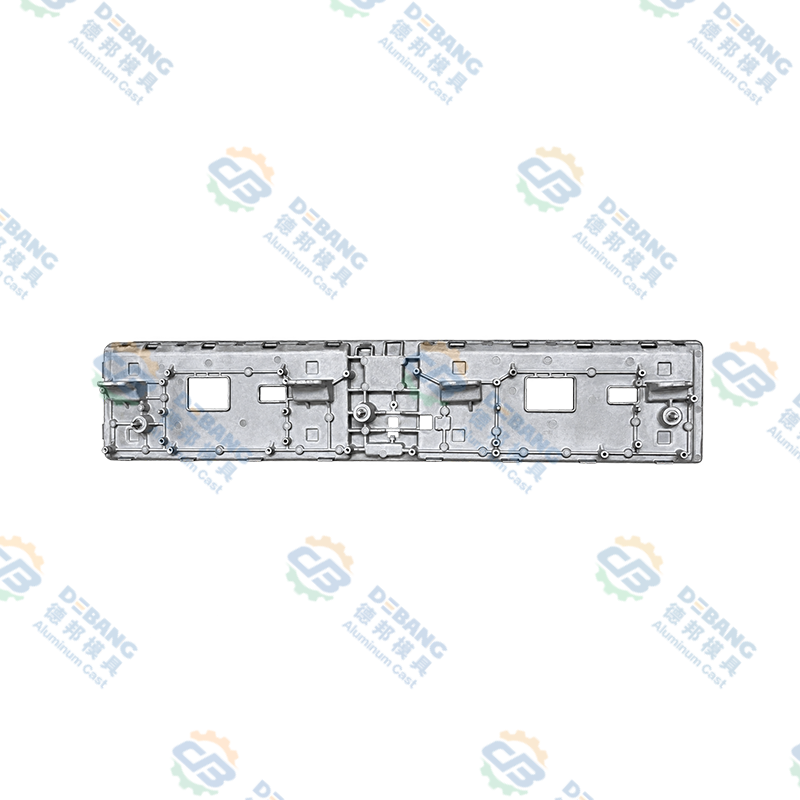
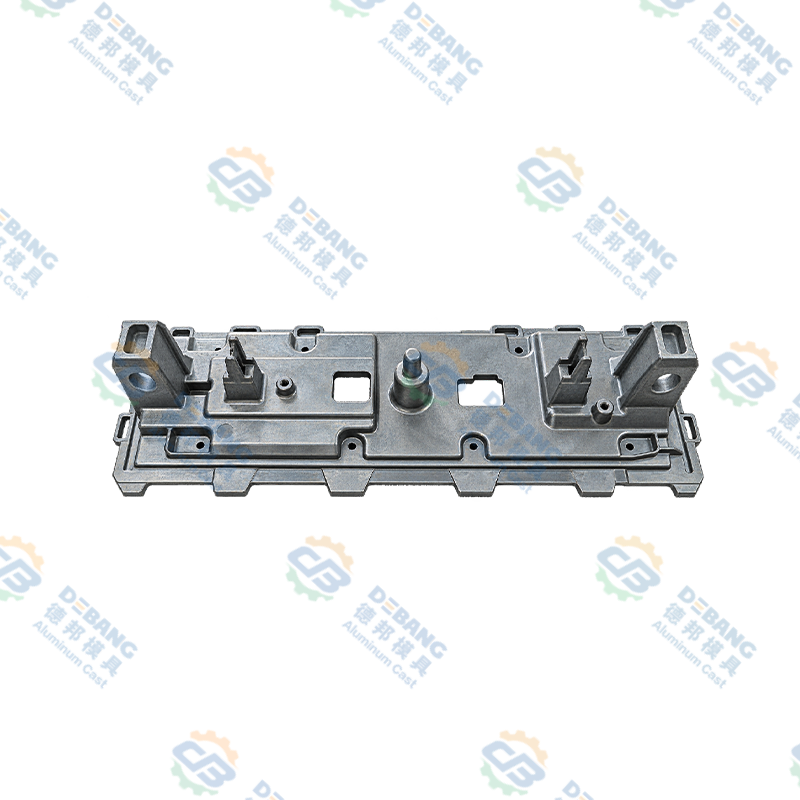
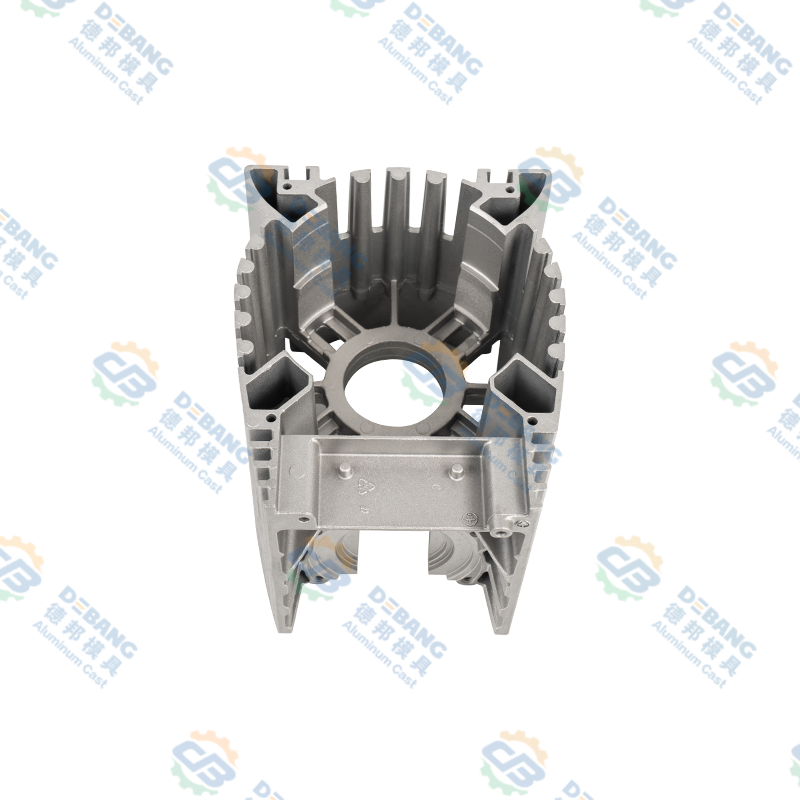 Die-cast motor og kontrollerhus i aluminium Integrert støpt aluminiumsmotor/kontrollerhus med varmeavledningsfinner og modulær montering, egnet for vibrasjonsutsatte bilmontasjer der strukturell stivhet og termisk kontroll betyr noe. Se produkt →
Denne kombinasjonen er grunnen til at magnesiumbærende Al-Si-legeringer dukker opp i motorhus, girhus, clutchdeler og strukturelle komponenter som ser varme og belastning på samme tid. Magnesiumet er ikke der for å gjøre legeringen eksotisk. Den er der for å holde styrke når delen blir varm, og for å holde overflaten intakt når delen blir våt.
Varmebehandlebare støpelegeringer driver ideen videre. Kjemi av AlSi10Mg-typen sammen med vakuumassistert støping kan oppløsningsbehandles og eldes uten blemmer som fanget gass normalt ville forårsake, noe som åpner døren til strukturelle deler som tidligere måtte gravitasjonsstøpes eller smides.
Hva magnesium gjør med støpeprosessen
Inne i en holdeovn er magnesium det reaktive elementet i badekaret. Dens oksid danner ikke den stramme, selvbeskyttende huden som aluminiumoksid gjør, så en magnesiumholdig smelte utvikler et løst, mørkt overflatelag som må skummes før hver påfylling. Noen få praktiske konsekvenser følger.
- Oksidasjon og slagg. Høyere magnesium betyr mer slagg per skift og mer metall tapt å skumme. Kontroll av smeltetemperatur er viktig, fordi å presse badet varmere for å forbedre fyllingen akselererer også magnesiumtapet.
- Magnesium falmer. Tilsatt magnesium gjenvinnes ved omtrent 85 til 95 %, og balansen går tapt til oksidasjon over tid. I en lang holdingskampanje er ikke magnesium målt ved starten av et skift det som er i badekaret på slutten. Kjemisjekker hører hjemme på timeplanen, ikke bare på første heat.
- Demagging er vanskeligere enn å legge til. Hvis en ovn må bytte fra en kjemi av typen A360 til en kjemi av typen A380 med lavt magnesium, må overskuddet av magnesium fjernes ved flussing, typisk med klorholdige forbindelser eller argon-klorgassblandinger. Tilsetning av magnesium tar minutter; å fjerne det krever planlegging.
- Skrap og resirkulering. Blandede skrapstrømmer samsvarer sjelden med en enkelt spesifikasjon. En ovn ladet med en blanding av A360 og A380 returer vil lande et sted mellom de to, og den må korrigeres med sertifisert ingot i stedet for å antas å være korrekt.
- Fluiditet og tynne vegger. Økning av magnesium reduserer flyten i Al-Si-legeringer, noe som betyr mest for tynnveggbelysning og elektroniske hus der fyllingen allerede er marginal.
Regelen på gulvet er enkel: tilsett aldri magnesium etter øyet. Vei tilsetningen, introduser den ved en kontrollert badtemperatur, og bekreft resultatet med en spektrometerprøve trukket fra selve smelten i stedet for fra en øse som kan ha sittet ved overflaten.
Styrke, korrosjon og termisk ledningsevne
De fleste komponentspesifikasjoner ber om tre ting på en gang: styrke, korrosjonsmotstand og termisk ledningsevne. Magnesium hjelper med den første, kan hjelpe med den andre i riktig legering, og jobber mot den tredje når den forblir i fast løsning.
237 W/m·K, ren aluminium
95-110 W/m·K, legering av typen A380
150-170 W/m·K, lavkobber AlSi10Mg
Termisk ledningsevne er den klareste avveiningen. Oppløste grunnstoffer sprer både elektroner og fononer, så hver tiende prosent av magnesium eller silisium som holdes i løsning koster litt ledningsevne. Kobber er langt mer skadelig enn magnesium, og det er nettopp grunnen til at lavkobber, magnesiumholdige legeringer foretrekkes for varmebaner.
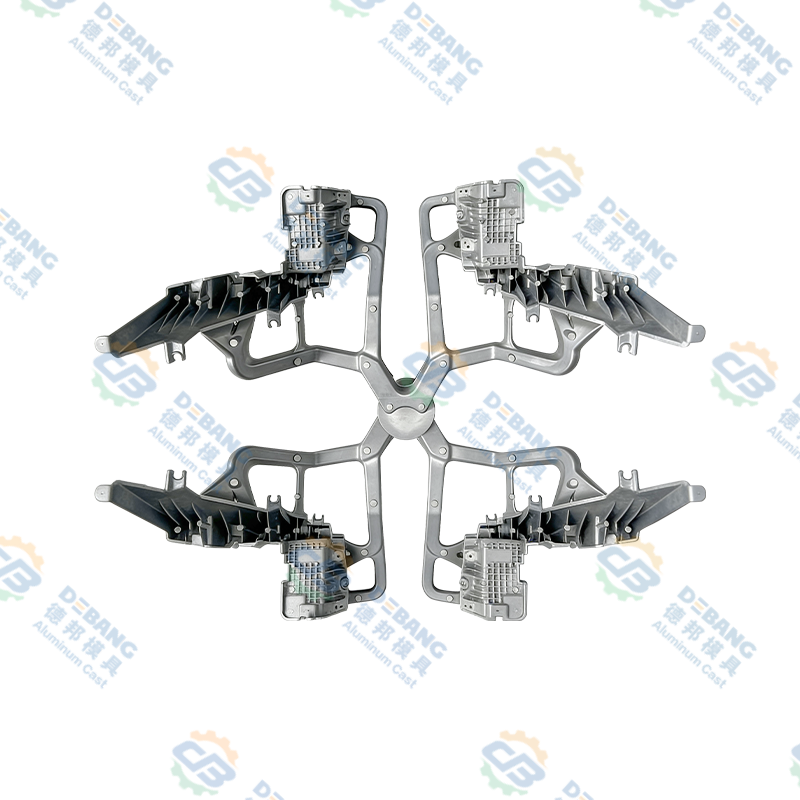
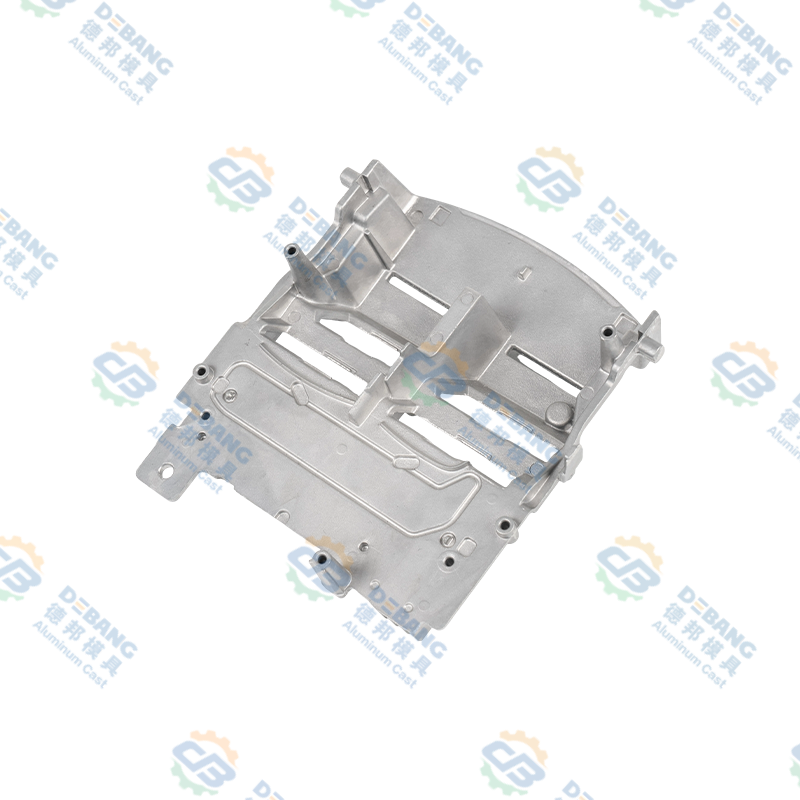 Die-cast aluminium kjøleribbe for bilbelysning Høytrykks kjøleribbe av støpt aluminium med tette finner og ventilasjonskanaler for LED-hovedlysmoduler, som støtter termisk styring og stabil belysningsdrift. Se produkt →
Kjøleribben for bilbelysning er en god illustrasjon. Delen må trekke varmen bort fra en LED-modul, holde en flat sammenkoblingsflate og overleve termisk sykling for kjøretøyets levetid. En lav-kobber Al-Si-Mg-legering gjør alle tre. En generell legering med høy kobber vil være billigere å støpe og merkbart dårligere i jobben, som er en falsk økonomi når lampen begynner å falme.
Korrosjon følger en lignende logikk. I smidde Al-Mg-legeringer er magnesium en genuin fordel i kloridmiljøer. I støpte Al-Si-Mg-legeringer er fordelen mindre og kobber gjør det meste av skaden. Der veisalt eller nedvaskingskjemikalier er en del av driftssyklusen, er det viktigere å spesifisere lavt kobber og kontrollere jerninnholdet enn å jage etter et magnesiumtall.
Hvor magnesiumholdig aluminium dukker opp i kjøretøy
Elektrifisering har presset aluminium inn på steder som tidligere tilhørte stål, og magnesiumholdige legeringer har flyttet med seg.
- Kropp og lukkinger. 5xxx ark for innvendige paneler og strukturelle forsterkninger, 6xxx profiler for kollisjonskonstruksjoner og batterirammer.
- Termisk styring. Støpte Al-Si-Mg-hus, kjølevæskemanifolder og varmeavledere, pluss 3xxx og 4xxx ark i loddede varmevekslere.
- Drivlinje og drivlinje. Motorhus, girkasse, clutchkomponenter og koblingsdeler i A360 eller AlSi10Mg.
- Belysning. Varmeavledere, lysfester og tårn hvor styrke og varmeoverføring møtes.
- Interiørelektronikk. Skjermhus, kamerahus og braketter som trenger stivhet uten vekt.
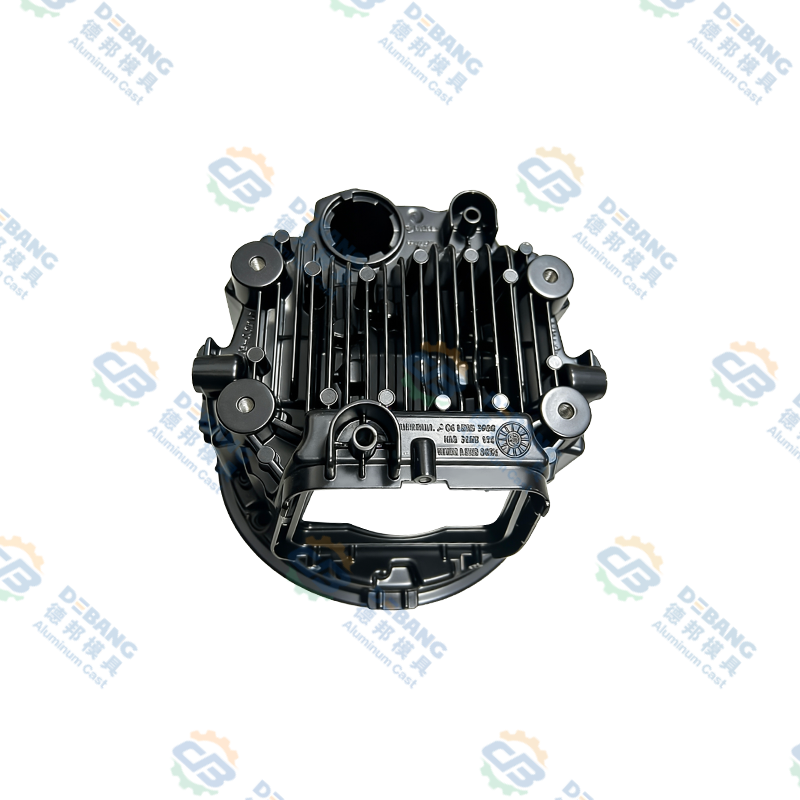
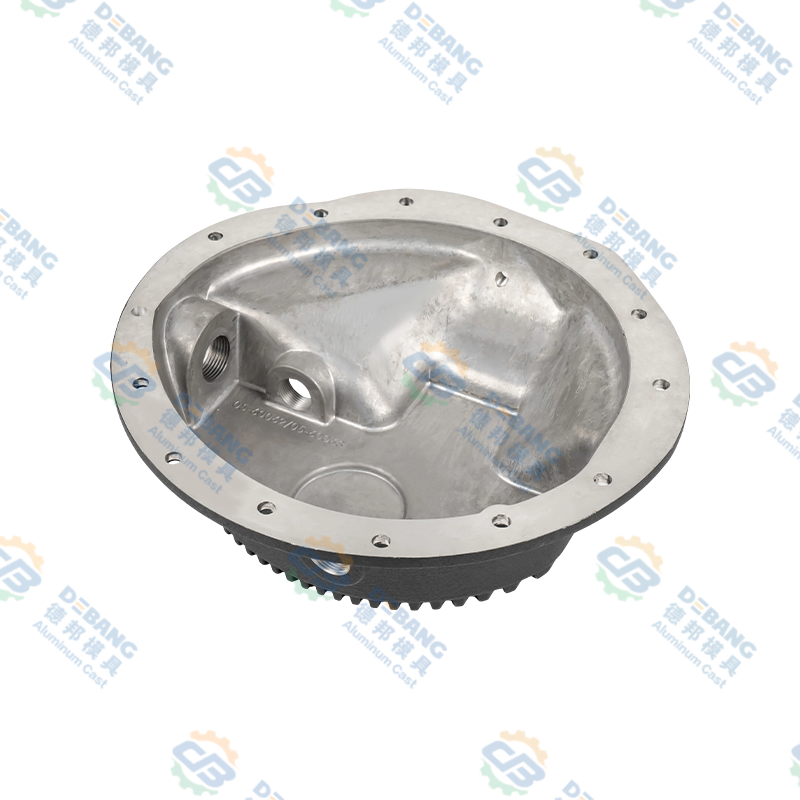 Transmisjonsoljepanner i formstøpt aluminium Transmisjonspanner i pressstøpt aluminium med presisjonsmaskinerte gjenger og en korrosjonsbestandig matt finish, designet for lekkasjetett forsegling og bred kjøretøykompatibilitet. Se produkt →
Transmisjonsoljepanner viser kombinasjonen godt. De må være lekkasjetette, stive nok til å holde en pakningstetning under belastning og ledende nok til å hjelpe til med å avkjøle væsken. En magnesiumbærende Al-Si-legering støper tynne, jevne vegger, holder tetningsflensen flat og beholder egenskapene gjennom årevis med termisk sykling. Magnesiumet jobber stille, men delen ville ikke oppfylle spesifikasjonene uten den.
Holder magnesium under kontroll
Magnesiumkontroll er en kvalitetsdisiplin, ikke en metallurgisk kuriositet. Et spesifikasjonsvindu på 0,20 prosentpoeng gir ikke rom for forutsetninger.
- Kjemi på hver varme. Optisk emisjonsspektrometri på en kjølt pinne gir magnesium, silisium, kobber og jern i løpet av minutter, før det første produksjonsskuddet.
- Ovnlogger og prøvetakingsfrekvens. Langholdende kampanjer prøves med definerte intervaller, fordi magnesium falmer og de siste avstøpningene i et skift kan avvike fra den første.
- Porøsitetsinspeksjon. Røntgen- eller CT-kontroller bekrefter at en varmebehandlebar legering er ren nok til å overleve løsningsbehandling uten blemmer.
- Mekanisk verifisering. Strekk- og hardhetstesting per parti bekrefter at magnesium i badekaret faktisk ble oversatt til egenskapene tegningen krever.
- Sporbarhet. Varmetall, ingotsertifikater og testregistreringer følger med delen, så et spørsmål som ble reist to år senere kan fortsatt besvares.
Vår egen kvalitetskontrollprogram er bygget rundt disse trinnene, fordi magnesium er et av de få elementene hvor en liten analytisk feil blir en synlig feltfeil.
Vanlige feil ved spesifikasjon av magnesiumholdig aluminium
- Velge en legering på styrke alene. En legering med høyere magnesium kan være sterkere og fortsatt være feil valg hvis delen trenger termisk ledningsevne eller saltspraymotstand.
- Behandler A360 og A380 som utskiftbare. Det er de ikke. Kobber- og magnesiumnivåene varierer nok til å endre korrosjonsatferd, varmeoverføring og maskineringsrespons.
- Tilsetning av magnesium uten å teste på nytt. Gjenoppretting varierer med temperatur, omrøring og tid. Bekreft hvert tillegg.
- Forutsatt at en varmebehandlebar legering alltid kan varmebehandles. Konvensjonelle dø støpte felle gass; uten vakuumassistanse eller en spesialdesignet legering, produserer en T6-syklus blemmer i stedet for styrke.
- Ignorerer sensibilisering i 5xxx. Høymagnesiumplater utsatt for moderat varme i årevis kan miste korrosjonsmotstanden selv om ingenting ble gjort "feil".
- Å glemme konduktivitetsstraffen. Hvert oppløst element koster termisk ytelse, og kobber koster mest.
Ofte stilte spørsmål
Hva gjør magnesium i en aluminiumslegering?
Magnesium styrker aluminium ved å forvrenge krystallgitteret, som styrker fast løsning, og, når silisium eller sink også er tilstede, ved å danne fine utfellinger som Mg2Si eller MgZn2 under aldring. Den senker også tettheten litt, og i smidde Al-Mg-legeringer forbedrer den motstanden mot kloridmiljøer.
Hvor mye magnesium er det i en typisk aluminiumsstøping?
De fleste støpelegeringer holder magnesium mellom 0,10 og 0,60 vektprosent. A360 er spesifisert til 0,40 til 0,60 % Mg, AlSi10Mg ved omtrent 0,20 til 0,50 %, A380 ved 0,10 % eller mindre, og ADC12 ved 0,30 % eller mindre.
Gjør magnesium aluminium sterkere eller svakere?
Sterkere, opp til et punkt. I fast løsning og som kontrollert utfelling, øker magnesium flyte- og strekkfasthet. Utover det spesifiserte området kan det redusere fluiditet, øke oksidasjonstap og senke termisk ledningsevne uten en nyttig gevinst i egenskaper.
Hvorfor inneholder A360 magnesium mens A380 ikke gjør det?
A380 er avhengig av kobber for styrke, som støper og bearbeider veldig bra, men yter dårlig under våte eller salte forhold. A360 bytter kobber mot magnesium, noe som gir bedre korrosjonsbestandighet og litt bedre oppførsel ved høye temperaturer. Det er derfor A360 vises i marine- og væskehåndteringskomponenter.
Kan magnesium fjernes fra en aluminiumssmelte?
Ja, men det krever innsats. Demagering gjøres vanligvis ved flussing med klorholdige forbindelser eller argon-klorgassblandinger. Tilsetning av magnesium er raskt og billig; å fjerne den krever tid, utstyr og en kjemisjekk etterpå.
Påvirker magnesium den termiske ledningsevnen til aluminium?
Det gjør det, men mindre enn kobber gjør. Elementer som holdes i fast løsning sprer varmebærere, så oppløst magnesium senker ledningsevnen litt. For kjøleribber og hus gir lavkobber Al-Si-Mg-legeringer generelt den beste balansen mellom støpeevne, styrke og varmeoverføring.
Magnesium er lett å overse på et materialsertifikat og vanskelig å ignorere i en ferdig del. Den bestemmer styrken til en støping, korrosjonslevetiden til et karosseripanel, varmebanen til en belysningskomponent og måten en smelte oppfører seg på en lang ettermiddag når ovnen har holdt på siden morgenen.
Å få det riktig er for det meste et spørsmål om disiplin: velg legeringen for arbeidssyklusen, hold badekaret innenfor et smalt vindu, og verifiser med måling i stedet for antagelse. Hvis du arbeider gjennom en aluminiumskomponent, enten det er et hus, en kjøleribbe, en strukturell støping eller formen som lager den, snakker vi gjerne gjennom legeringsvalget og prosessen bak. Ta kontakt med teamet vårt og vi vil se på tegningen din sammen.
Siste nytt
Lær mer om industrinyheter
-
02
Sep
 Magnesium vs aluminium pressestøping: tetthet, styrke, kostnader og applikasjonssammenligningEn OEM-ingeniør som vurderer en ny elektrisk kjøretøykomponent kommer til et kjent veiskille: skal dette huset være magnesium eller aluminium? Svaret er aldri en enkel materiell preferanse. Magn...
-
16
Jul
Komplett teknisk veiledning: Hva er støpte aluminiumskomponenter og omfattende oversikt over støpeprosesser for aluminiumslegeringerInnholdsfortegnelse Direkte definisjon Produksjonsprosess Hva er komponenter ... -
07
Sep
Pressstøping i bilindustrien: legeringsvalg, toleranser og OEM-utvalgEn programleder for bilindustrien sendte oss en gang girkasser som stadig mislyktes i lekkasjetestene. Veggtykkelsen drev, porøsitet viste seg, og produksjonslinjen stoppet to ganger i uken. Rep... -
14
Sep
Aluminiumsmotorblokker Sandstøping: Prosess, fordeler og viktige hensynMotorblokker av aluminium er sandstøpt fordi prosessen kan produsere interne kjølevæskepassasjer og overganger fra tynn til tykk vegg som pressstøping sliter med å kopiere uten kostbare verktøym...
Enten du er en kjøper eller en utviklingspartner, er vi forpliktet til å gi deg en pålitelig løsning.
PRODUKTLENKER
- Produkter av aluminiumslegering
- Sinklegering støpeprodukter
- Trykkstøpeprodukter av magnesiumlegering
Mobil
Kundeservice
FÅ TILBUD
KONTAKT OSS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang-provinsen, Kina
Opphavsrett © Zhejiang Debang Intelligent Technology Co., Ltd. Alle rettigheter reservert.
 OEM/ODM Die Casting Produsenter