

Aluminiumsmotorblokker Sandstøping: Prosess, fordeler og viktige hensyn
 2026.09.14
 Bransjenyheter
Motorblokker av aluminium er sandstøpt fordi prosessen kan produsere interne kjølevæskepassasjer og overganger fra tynn til tykk vegg som pressstøping sliter med å kopiere uten kostbare verktøymodifikasjoner. Det korte svaret driver hver beslutning fra prototype til produksjon, og det forklarer hvorfor de fleste OEM-programmer fortsatt starter med en sandstøpt blokk. Denne artikkelen forklarer prosessen, legerings- og designvalgene, avveiningene mellom sandstøping og formstøping, og hva du bør vurdere før du kjøper en aluminiumsmotorblokk eller dens omkringliggende komponenter.
Hvorfor sandstøping forblir standard for motorblokker i aluminium
Den dominerende årsaken er kjølevæskekappen. En motorblokk må flytte kjølevæske gjennom en labyrint av passasjer rundt sylindere, ventiler og oljegallerier. Ved sandstøping dannes disse passasjene av sandkjerner som legges i formen og deretter brytes ut etter at metallet størkner. Dette gir designere full frihet til å dirigere kjøling dit det er nødvendig. Et støpeverktøy bruker derimot permanente stålkjerner som må trekkes fra hulrommet i en rett linje. Komplekse buede passasjer er upraktiske, og ethvert forsøk på å maskinere dem etterpå øker kostnadene og kan svekke delen.
En annen grunn er termisk tretthet. Motorblokker i aluminium opererer ved høye temperaturer og opplever raske oppvarmings- og avkjølingssykluser. Sandstøping produserer en relativt langsom avkjølingshastighet i formen, noe som bidrar til å unngå gassoppfanging og tillater en mer duktil mikrostruktur. Resultatet er en blokk som kan absorbere termisk kretsløp uten å sprekke like lett som noen høytrykkspressstøpte.
Kostnad har også betydning. Sandverktøy er betydelig rimeligere enn støpeverktøy. For et nytt motorprogram, spesielt under prototype- og valideringsfasene, lar sandstøping deg teste flere hulromsdesign uten å sette i gang en full produksjonsdyse. Selv ved moderate volumer slår de totale kostnadene for sandverktøy pluss kjernekostnaden ofte den amortiserte kostnaden for en dyse som kan koste hundretusenvis av dollar. Når et design er frosset og volumet er høyt, går noen programmer over til semi-permanent form eller lavtrykksstøping, men utgangspunktet forblir sand.
Hvordan sandstøping fungerer for aluminiumsmotorblokker
Prosessen begynner med kjernefremstilling. For en motorblokk trenger du vanligvis flere kjerner: en for kjølevæskekappen, en for vannpumpehulen og en for sylinderboringene. Disse kjernene er laget av silikasand blandet med et bindemiddel. Cold box og hot box prosesser er vanlige. I mange moderne verktøybutikker produseres også kjerner ved hjelp av 3D-utskrift, som tillater rask iterasjon på intern geometri uten noe fysisk mønster.
- Lag kjernene for kjølevæskekappe, vannpumpehulrom og sylinderboringer.
- Bygg formen rundt det ytre mønsteret.
- Sett kjernene i formen og lukk den.
- Hell smeltet aluminium gjennom et kontrollert portsystem.
- Rist ut blokken etter størkning og fjern kjernene.
- Kutt porten og stigerørene, varmebehandle og maskin kritiske overflater.
Fordi sandstøping har en grov overflate og et bredere dimensjonstoleranseområde enn pressstøping, bør du forvente en overdimensjonert kvote på omtrent 3 til 5 mm på store overflater som skal maskineres bort.
Valg av legering og designhensyn
De fleste sandstøpte aluminiumsmotorblokker bruker silisium-aluminiumlegeringer. A356 (Al-7Si-0,3Mg) er vanlig fordi den tilbyr en god kombinasjon av støpeevne, maskinbearbeidbarhet og mekanisk styrke etter T6 varmebehandling. A319 brukes også når delen krever høyere varmeledningsevne og litt bedre trykktetthet. Valg av legering påvirker kjøleytelsen, vridning og hvor enkelt blokken kan maskineres.
For ditt design, vær oppmerksom på veggtykkelsen. Sandstøping kan håndtere seksjoner fra ca. 3 mm opp til 20 mm, men brå endringer i tykkelse skaper varme flekker som fører til krympeporøsitet. Bruk fileter og sjenerøse radier i hvert indre hjørne. Sørg for at kjernetrykkene – funksjonene som lokaliserer og stabiliserer hver kjerne – er robuste nok til å tåle kraften fra flytende metall. Portsystemet har også betydning: en dårlig designet port kan introdusere oksidinneslutninger som viser seg som utmattelsessprekker under motortesting.
Når du evaluerer en sandstøpt blokk, be om en simuleringsrapport. En god leverandør bør kjøre fyllings- og størkningsanalyse for å vise hvor porøsitet er sannsynlig og hvordan kjernene vil oppføre seg. Det er her du skiller en leverandør som rett og slett heller metall fra en som er ansvarlig for støpekvaliteten.
Sandstøping vs. Die Casting: Hvor hver prosess vinner
| Attributt | Sandstøping | Die Casting |
|---|---|---|
| Typiske deler | Motorblokker, store hus | Girkasse, motorhus, braketter |
| Intern geometri | Utmerket, bruker forbrukbare kjerner | Begrenset, stålkjerner må trekkes ut |
| Verktøykostnad | Lavere | Høyere |
| Minimum økonomisk volum | Prototype til mellomvolum | Høyt volum |
| Dimensjonstoleranse | CT8 til CT10 | CT5 til CT7 |
| Typisk veggtykkelse | 3 mm og over | 1,5 mm og over |
Som tabellen viser, har sandstøping en klar fordel når du trenger kompleks intern geometri, lave verktøykostnader og en prototypevennlig rute. Pressstøping blir favoritten når delvolumet er høyt, veggtykkelsen er liten og dimensjonene må kunne repeteres. For motorblokker holder kjølevæskekappen sandstøping i ledelsen for nesten alle bruksområder.
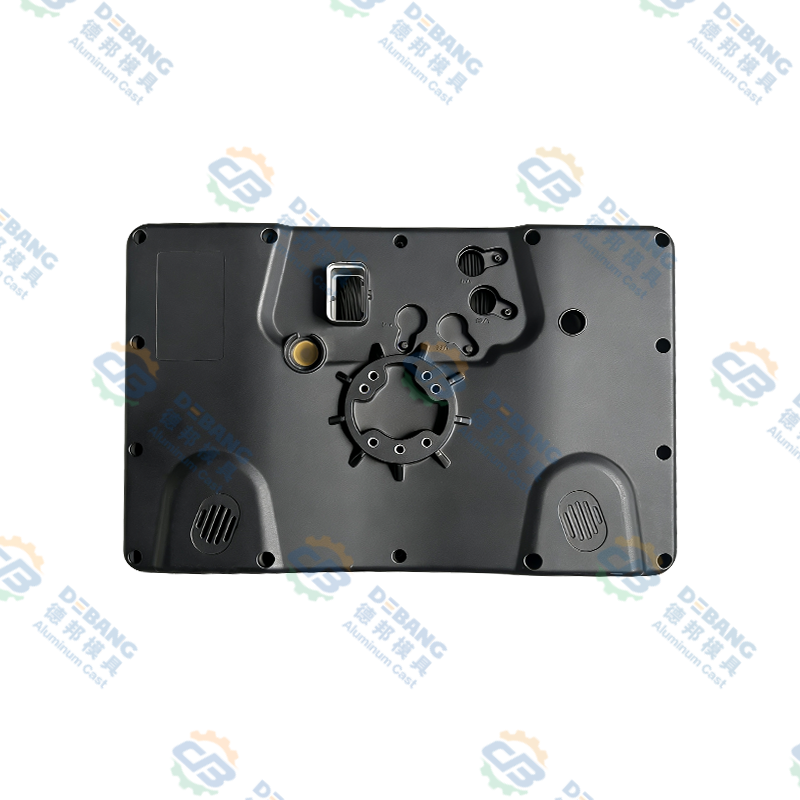
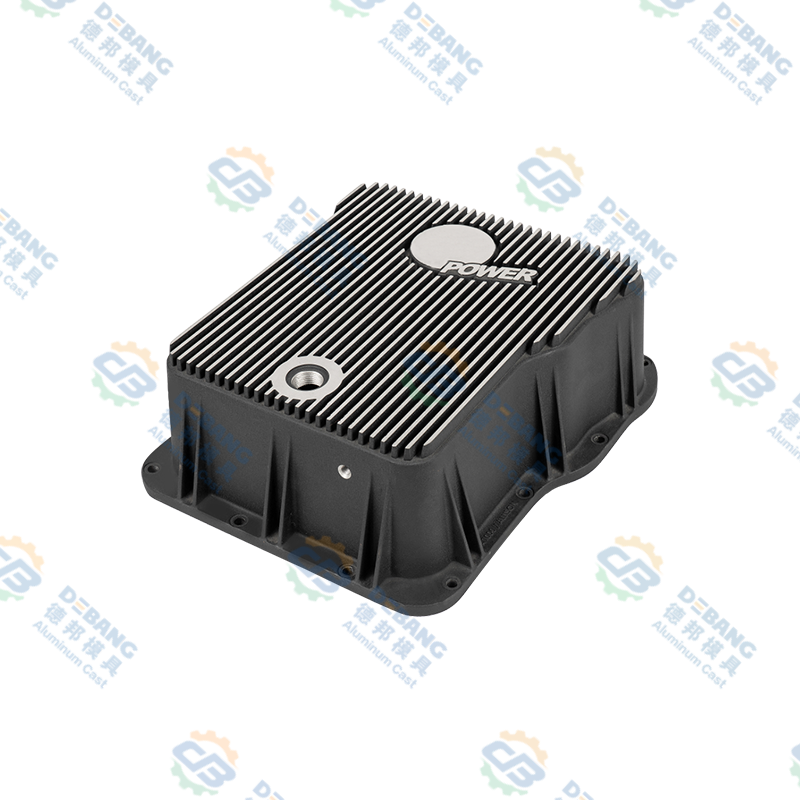
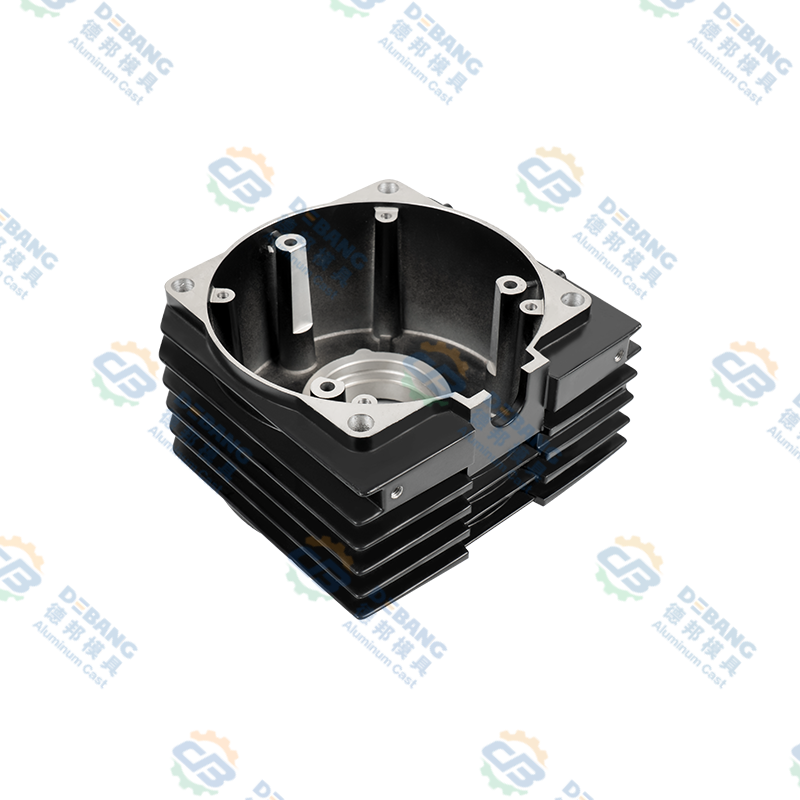
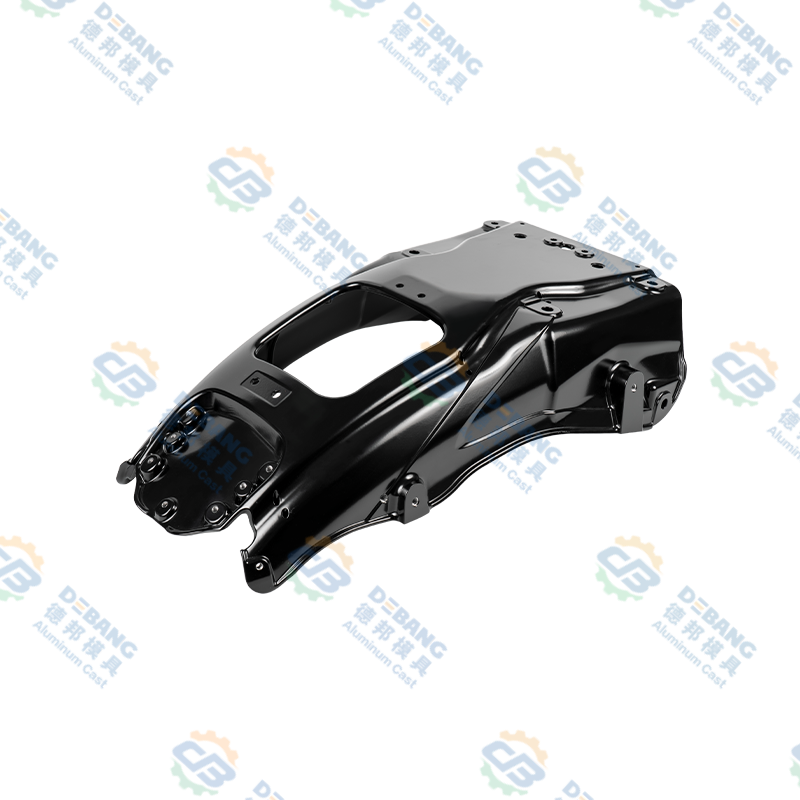
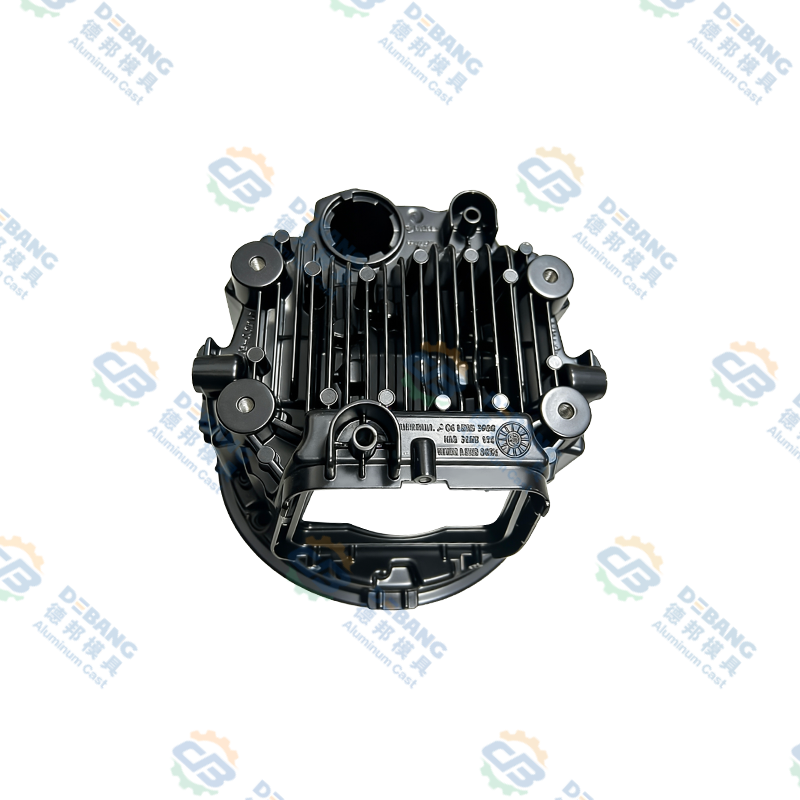
Imidlertid gjør pressstøping fortsatt tunge løft i den totale drivlinjen. Komponenter som aluminiumsmotorhus og girkasser er perfekte kandidater for høytrykkspressstøping. De har ofte tynnere vegger, enklere innvendige passasjer, og krever de stramme toleransene som trykkstøping leverer i skala. Hos Debang Mold er det her vi fokuserer vårt støpearbeid av aluminium. Vårt produktspekter inkluderer motorhus og girkasser som er produsert med samme presisjonsinnstilling som motorprogrammer forventer.
 Høytrykks støpt aluminiumsmotorhus for drivlinjeapplikasjoner Dette aluminiumsmotorhuset utnytter høytrykkspressstøping for å oppnå tynne vegger og stramme toleranser, som komplementerer sandstøpte motorblokker. Dens integrerte design og optimaliserte varmeavledningsfinner støtter pålitelig ytelse og effektiv termisk styring i kjøretøyets drivlinjer. Se produkt →
Når du kjøper disse drivverkkomponentene, er ikke sandstøping og formstøping rivaler – de utfyller hverandre. Motorblokker beholder sandmetoden, mens de omkringliggende støpene drar nytte av pressstøpingens hastighet og overflatefinish. Ved å forstå denne forskjellen kan du forhandle deg frem til smartere ledetider og kostnader på tvers av hele motorenheten.
 Presisjonsformstøpt girkasse i aluminium for drivverk i biler Denne overføringspanna er produsert via høytrykkspressstøping for å levere raskere produksjon og overlegen overflatefinish. Den komplementerer tyngre motorkomponenter, og muliggjør effektiv montering og kostnadseffektiv innkjøp av komplette drivsystem. Se produkt →
Hva du skal se etter når du kjøper deler til aluminiumsmotorer
Start med prosesskontroll. Sandstøping kan generere porøsitet, krymping og oksidinneslutninger, så en leverandør må vise deg et dokumentert kvalitetssystem. Hos Debang Mold forklarer kvalitetssiden vår hvordan vi sporer inspeksjoner fra innkommende materiale til sluttbearbeiding. Den samme strengheten gjelder enten delen er sandstøpt eller formstøpt. Les om vår kvalitetskontroll her .
Vurder deretter maskineringsevne. En motorblokk er ikke ferdig når den forlater støperiet. Boringer, flater og gallerier må maskineres til innenfor mikron. En leverandør som tilbyr maskinering internt reduserer leverandørbasen din og forkorter kommunikasjonskjeden. Debang Mold tilbyr integrerte tjenester fra formdesign, støping, sekundære operasjoner og presisjonsmaskinering til overflatebehandling og montering. Denne one-stop-tilnærmingen er spesielt verdifull når du skal lansere en ny modell og trenger å komprimere utviklingstiden.
Til slutt er teknisk støtte viktig. Hvis støpeleverandøren kan hjelpe deg med å optimalisere et design for produksjonsevne, unngår du kostbare andre iterasjoner. Vi anbefaler deg å diskutere dine behov med teamet vårt før verktøyet bestilles. Kontakt oss for å snakke om casting-utfordringen din.
Sandstøping er fortsatt den mest praktiske måten å bygge aluminiumsmotorblokker på. Det gir deg den indre friheten til å lage effektive kjølepassasjer, verktøyfleksibiliteten til å iterere og en materialmikrostruktur som tåler varme. Samtidig dekker pressstøping et annet sett med drivverksdeler. Enten du jobber med selve blokken eller støpene rundt den, er nøkkelen å matche prosessen til geometrien og volumet.
Siste nytt
Lær mer om industrinyheter
-
02
Sep
 Magnesium vs aluminium pressestøping: tetthet, styrke, kostnader og applikasjonssammenligningEn OEM-ingeniør som vurderer en ny elektrisk kjøretøykomponent kommer til et kjent veiskille: skal dette huset være magnesium eller aluminium? Svaret er aldri en enkel materiell preferanse. Magn...
-
07
Sep
Pressstøping i bilindustrien: legeringsvalg, toleranser og OEM-utvalgEn programleder for bilindustrien sendte oss en gang girkasser som stadig mislyktes i lekkasjetestene. Veggtykkelsen drev, porøsitet viste seg, og produksjonslinjen stoppet to ganger i uken. Rep... -
26
Oct
Støping av en motor: materialer, prosesser og støping forklart for OEM-erSpør ti personer hva det betyr å støpe en motor, så får du ti forskjellige bilder. Man ser en øse med smeltet jern tippe ned i en sandform. En annen avbilder en robotarm som sprøyter frigjørings... -
09
Nov
Magnesium i aluminiumslegering: Hvordan Mg kontrollerer styrke, støping og korrosjonMagnesium er det minste tallet på de fleste aluminiumslegeringssertifikater, og ofte det som bestemmer hvordan delen oppfører seg. Neien få tideler av en prosent kan øke flytegrensen til en dyse...
Enten du er en kjøper eller en utviklingspartner, er vi forpliktet til å gi deg en pålitelig løsning.
PRODUKTLENKER
- Produkter av aluminiumslegering
- Sinklegering støpeprodukter
- Trykkstøpeprodukter av magnesiumlegering
Mobil
Kundeservice
FÅ TILBUD
KONTAKT OSS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang-provinsen, Kina
Opphavsrett © Zhejiang Debang Intelligent Technology Co., Ltd. Alle rettigheter reservert.
 OEM/ODM Die Casting Produsenter