

Pressstøping i bilindustrien: legeringsvalg, toleranser og OEM-utvalg
 2026.09.07
 Bransjenyheter
En programleder for bilindustrien sendte oss en gang girkasser som stadig mislyktes i lekkasjetestene. Veggtykkelsen drev, porøsitet viste seg, og produksjonslinjen stoppet to ganger i uken. Reparasjonen var ikke en kostbar materialoppgradering; det var en støpepartner som kontrollerte verktøy, prosessparametere og inspeksjon fra starten. Når en komponent krever repeterbar geometri, høyt volum og nesten netto form, er pressstøping i bilindustrien prosessen som leverer det, og suksessen avhenger av hvem som kontrollerer dysen.
Hvorfor støping har en sentral plass i bildeler
Pressstøping injiserer smeltet metall i en herdet ståldyse ved høyt trykk, typisk mellom 1500 og 25000 psi, og produserer komplekse former med stramme toleranser i ett enkelt trinn. For bilapplikasjoner betyr det at støpegods kan inkludere tynne vegger, kjølekanaler, bosser og monteringspunkter uten separate maskineringsoperasjoner.
Tre faktorer gjør prosessen vanskelig å erstatte i kjøretøyproduksjon. For det første reduserer evnen til nesten-nettform materialavfall og maskineringstimer. For det andre er syklustidene korte nok til å støtte høyvolumsprogrammer. For det tredje, designfleksibilitet gjør det mulig for ingeniører å konsolidere flere komponenter i én støping, noe som forenkler monteringen og reduserer vekten.
- Veggseksjoner kan holdes til 1,5 til 3,0 mm i aluminium med riktig formdesign.
- Dimensjonell repeterbarhet støtter robotmontering og tett oppstablingskontroll.
- Resirkulerbarhet av aluminium og magnesium passer til bilindustriens bærekraftsmål.
Elektriske kjøretøyarkitekturer har økt etterspørselen etter aluminiumspressstøpte i batterikapslinger, motorhus og strukturelle rammer. Industrien utforsker også integrert støping, noen ganger kalt megacasting, for å danne store kroppsseksjoner i ett stykke. Mens de store støpegodsene fanger overskrifter, er fordelene i hverdagen enklere: pålitelige komponenter i kjølesystemet, vindusviskerenheten og girkassen der feil betyr nedetid.
Aluminium, sink eller magnesium: Hvilken legering passer til bildelen din
Før noen formdesign godkjennes, styrer legeringsvalget verktøyets levetid, syklustid, delvekt og kostnad. I de fleste tilfeller kommer avgjørelsen ned på om du trenger bæreevne, intrikate små detaljer eller en lettest mulig del.
| Legering | Tetthet (g/cm³) | Typisk avkastningsstyrke (MPa) | Vanlige bruksområder for biler |
|---|---|---|---|
| Aluminium (A380/ADC12) | 2.7 | 150-170 | Motorstøpegods, girpanner, kjøleribber, strukturelle hus |
| Sink (Zamak 3) | 6.6 | 200-220 | Viskerarmer, små braketter, låsemekanismer, bittesmå intrikate deler |
| Magnesium (AZ91D) | 1.8 | 140-160 | Rattstammerammer, innvendig trim, lettvektshus |
Aluminium er standardvalget for strukturelle og termiske deler til biler fordi det balanserer styrke, korrosjonsbestandighet og vekt til en akseptabel pris. Sinklegeringer skinner når geometrien er liten, kompleks og krever utmerket overflatefinish og tynne vegger. Magnesium tilbyr den letteste løsningen, men krever nøye valg av belegg og montering for å håndtere korrosjon i et kjøretøymiljø.
Støpte bilkomponenter på tvers av kjøretøyet
Termisk styring og belysningssystemer
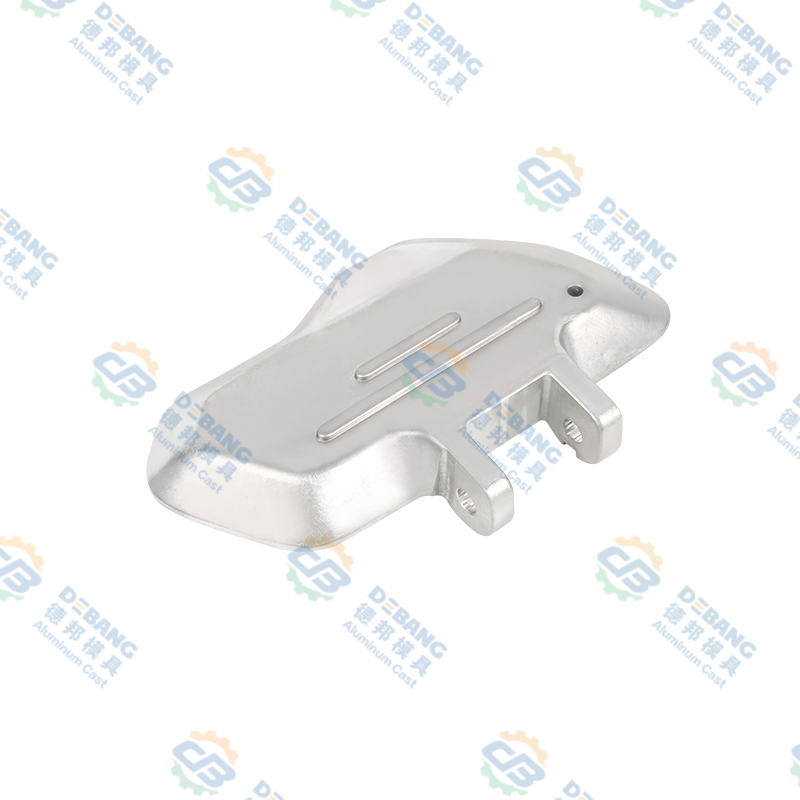
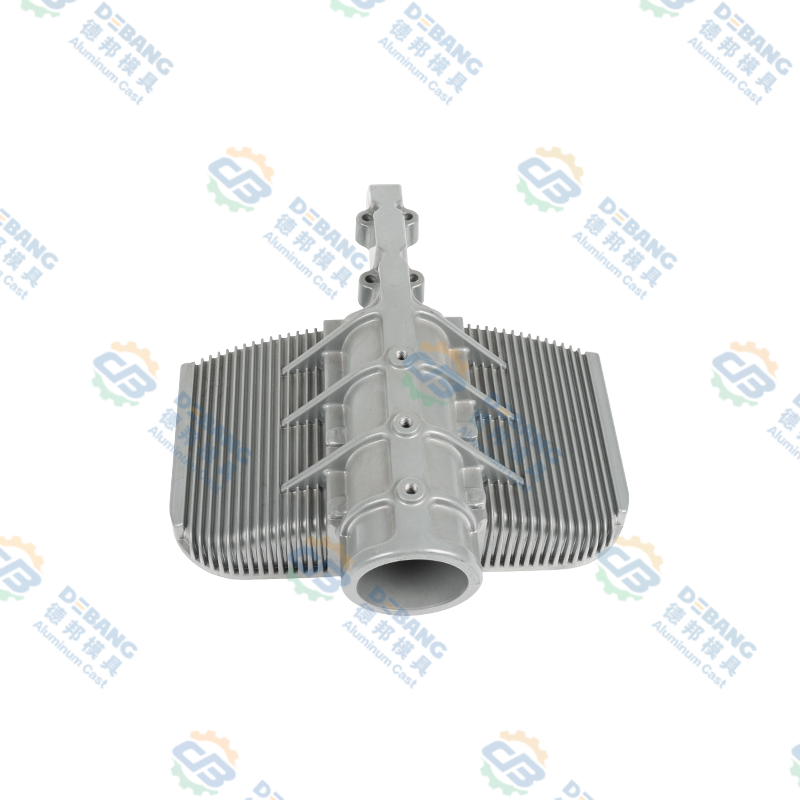
Belysningsarrayer og LED-moduler genererer varme som må trekkes bort for å beskytte elektroniske komponenter og opprettholde lyseffekten. En kjøleribbe i aluminium gir god varmeledningsevne og kan støpes med finner eller interne kanaler for å øke overflaten. I LED-hodelykter er kjøleribben også et strukturelt element som holder linsen og huset på linje, så dimensjonsnøyaktighet betyr like mye som varmeoverføring.
 Pressstøpt kjøleribbe av aluminiumslegering for bilbelysning Denne kjøleribben er designet for LED-hodelykter, og kombinerer termisk styring med strukturell støtte. De støpte finnene og kanalene maksimerer kjøling samtidig som linseinnstillingen opprettholdes for pålitelig ytelse. Se produkt →
Viskersystemer og utvendige mekanismer
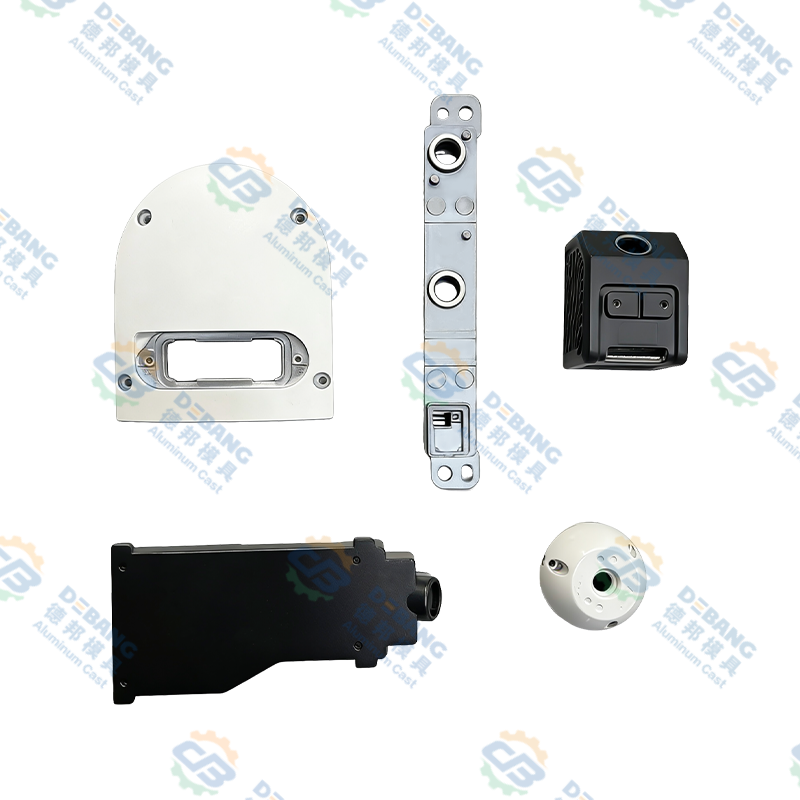
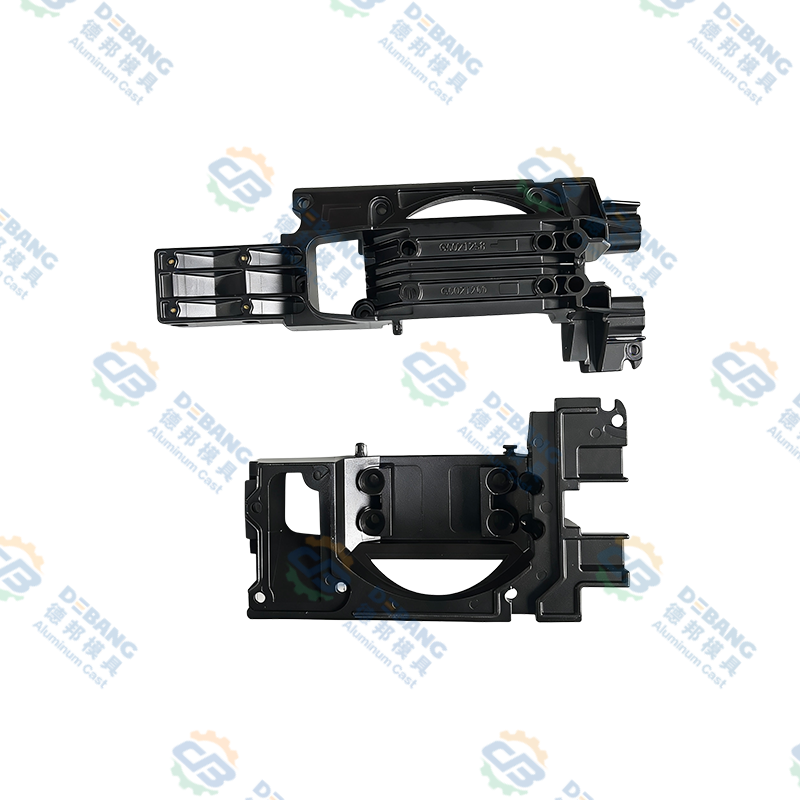
Viskermotorer, viskerarmer og deres hus møter vibrasjoner, fuktighet og temperatursvingninger. Sinklegeringer gir utmerket bearbeidbarhet og kan støpe fine detaljer for viskerarmskomponenter, mens pressstøpte av aluminium brukes når delen trenger mer stivhet eller må bære en tyngre belastning. Et motorhus støpt i aluminium holder girtoget konsentrisk og motstandsdyktig mot slag, noe som reduserer slark og ubehagelig støy i leddet.
 Pressstøpt viskermotorhus i aluminium for biler Dette huset er produsert via aluminiumspressstøping for å sikre jevne vegger og stramme toleranser. Den tilbyr korrosjonsmotstand og termisk ledningsevne, og beskytter motoren mot vibrasjoner og varme for lengre levetid. Se produkt →
Drivlinje, girkasse og strukturelle komponenter
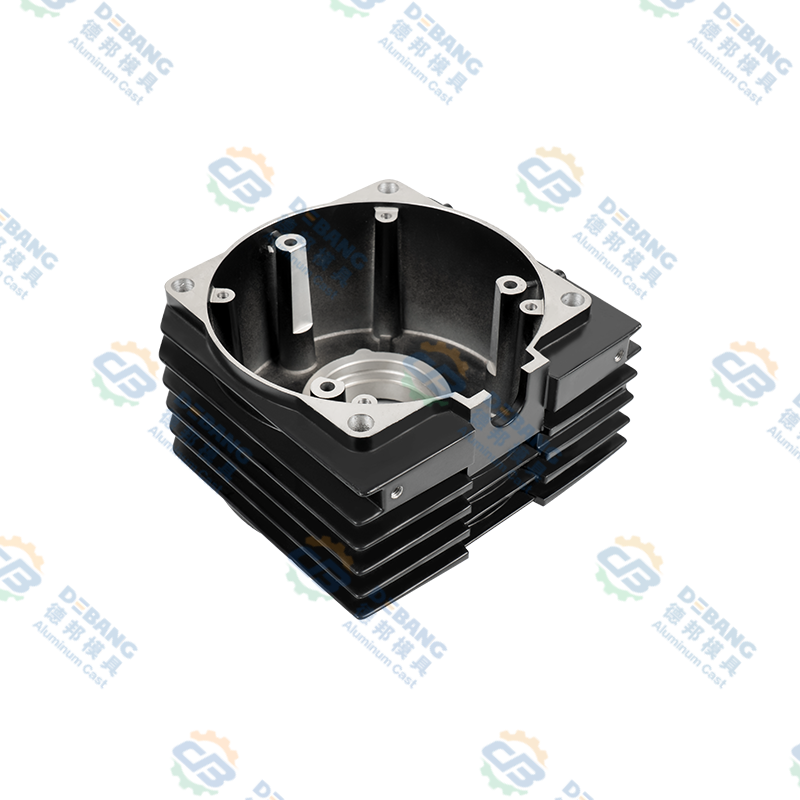
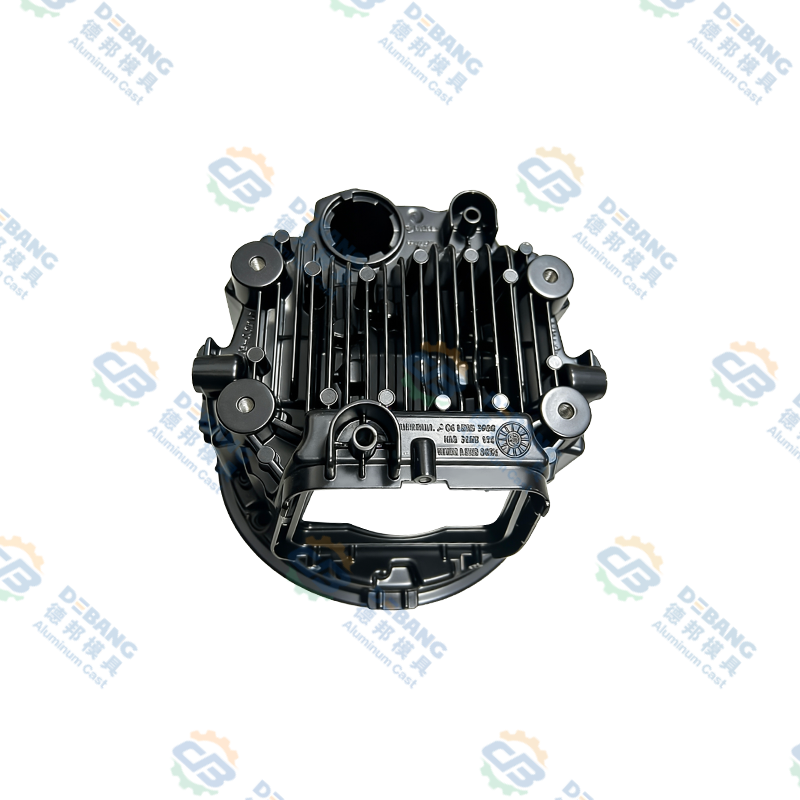
Girkassen og motorhusene er avhengige av pressstøping for å produsere væsketette, trykkbestandige kapslinger. Støpingen må holde pakningsflatene flate innenfor stramme toleranser for å forhindre lekkasjer. Transmisjonspanner i aluminium reduserer vekten sammenlignet med stemplet stål og kan inkludere integrerte kjøleribber. I tunge kjøretøy krever silikonoljeclutchkomponenter den samme oppmerksomheten til veggtykkelse og renslighet for å unngå oljeforurensning som endrer clutchens ytelse.
 Girkasse i pressstøpt aluminium for kjøretøy Denne girkassen er laget av høystyrke aluminiumslegering, som gir en væsketett forsegling og varmeavledning. Den reduserer vekten sammenlignet med stål og støtter effektiv kjøling under krevende forhold. Se produkt →
Toleranser og designregler som forhindrer kostbart omarbeid
Hver dimensjon på en tegning er ikke like viktig. Et monteringshull som lokaliserer en sensor kan holdes nøyaktig, mens en kosmetisk overflate bare trenger et ruhetsområde. De dyreste feilene kommer fra å bruke teppetoleranser for hver funksjon. En realistisk støpetoleranse ligger ofte på ±0,25 til ±0,5 mm for generelle dimensjoner, mens kritiske nasser og maskinerte seter kan nå ±0,05 til ±0,1 mm gjennom etterbehandlingsoperasjoner.
Flere designregler unngår de vanligste produksjonsproblemene. Først, unngå jevne tykke vegger; de avkjøles sakte og skaper krympeporøsitet. Bruk heller ribbe og en kontinuerlig veggovergang. For det andre, spesifiser trekkvinkler på 1 til 2 grader for aluminium og 0,5 til 1 grad for sink slik at delen løsner rent fra dysen. For det tredje, hold hjørneradier på minst 0,5 mm for å redusere spenningskonsentrasjon og slitasje på formen. Når du mater disse reglene inn i en stable-up-analyse før verktøyet starter, unngår du sene korreksjoner som kan forsinke et kjøretøyprogram.
Hva du bør vurdere før du velger en leverandør av støpestøping for biler
Risikoen ved støping av biler er ikke selve støpingstoleransen; det er mangelen på kontroll oppstrøms. En leverandør som kun kjører en maskin vil produsere deler som driver. En leverandør som designer og eier formen, kontrollerer kjøling og opprettholder en dokumentert kvalitetsplan, vil gi deg repeterbarhet på tvers av hele programmet.
- Mulighet for formdesign: kjølekanallayout, trekkvinkler, veggoverganger og utkastingsstrategi.
- Prosessdokumentasjon: skuddparametere, smeltetemperatur, injeksjonstrykk og dysetemperaturlogger.
- Sekundære operasjoner: maskinering, overflatebehandling og montering under ett tak for å redusere forsyningskjederisiko.
- Kvalitetssystem: inspeksjonsmetoder , førsteartikkelrapporter og defektforebygging.
- Langsiktig partnerskap: ingeniørstøtte under designendringer og kapasitet for produksjonsopptrapping.
Når du vurderer en leverandør, spør hvordan de håndterer porøsitet i strukturelle områder, hvordan de sikrer ensartet veggtykkelse og hvordan de dokumenterer korrigerende tiltak etter en defekt del. Disse svarene betyr mer enn en oppgitt stykkpris.
Den praktiske takeawayen for OEM-er for biler
Pressestøping i bilindustrien er ikke en prosess som passer alle. Det er en beslutning om delens funksjon, legeringens grenser, formens design og produksjonssystemet bak. Jo tidligere du tar med en støpepartner inn i designfasen, jo lettere blir det å kontrollere veggtykkelsen, unngå skarpe hjørner og angi en realistisk toleransesone.
Hos Ningbo Beilun Debang Mold Technology har vår tilnærming blitt formet av mer enn tre tiår med å betjene OEM-programmer fra belysnings- og viskersystemer til transmisjons- og karosserikomponenter. Vi kombinerer formdesign, formfremstilling, støping, maskinering, overflatebehandling og montering i én ingeniørkjede. Hvis du er midt i designvalidering eller innkjøp, diskuter prosjektet ditt med ingeniørteamet vårt og sammenlign dine toleranseforventninger med en gjennomførbar produksjonsplan.
Siste nytt
Lær mer om industrinyheter
-
26
Oct
 Støping av en motor: materialer, prosesser og støping forklart for OEM-erSpør ti personer hva det betyr å støpe en motor, så får du ti forskjellige bilder. Man ser en øse med smeltet jern tippe ned i en sandform. En annen avbilder en robotarm som sprøyter frigjørings...
-
28
Sep
Zamak 3 sinklegering: egenskaper, støpeapplikasjoner og utvalgsveiledning for OEM-erNår en metalldel krever kompleks geometri, stramme toleranser og en god overflatefinish til en rimelig pris, er Zamak 3 ofte materialingeniørene som henvender seg til først. Den konklusjonen er ... -
14
Sep
Aluminiumsmotorblokker Sandstøping: Prosess, fordeler og viktige hensynMotorblokker av aluminium er sandstøpt fordi prosessen kan produsere interne kjølevæskepassasjer og overganger fra tynn til tykk vegg som pressstøping sliter med å kopiere uten kostbare verktøym... -
02
Sep
Magnesium vs aluminium pressestøping: tetthet, styrke, kostnader og applikasjonssammenligningEn OEM-ingeniør som vurderer en ny elektrisk kjøretøykomponent kommer til et kjent veiskille: skal dette huset være magnesium eller aluminium? Svaret er aldri en enkel materiell preferanse. Magn...
Enten du er en kjøper eller en utviklingspartner, er vi forpliktet til å gi deg en pålitelig løsning.
PRODUKTLENKER
- Produkter av aluminiumslegering
- Sinklegering støpeprodukter
- Trykkstøpeprodukter av magnesiumlegering
Mobil
Kundeservice
FÅ TILBUD
KONTAKT OSS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang-provinsen, Kina
Opphavsrett © Zhejiang Debang Intelligent Technology Co., Ltd. Alle rettigheter reservert.
 OEM/ODM Die Casting Produsenter