

Støping av en motor: materialer, prosesser og støping forklart for OEM-er
 2026.10.26
 Bransjenyheter
Spør ti personer hva det betyr å støpe en motor, så får du ti forskjellige bilder. Man ser en øse med smeltet jern tippe ned i en sandform. En annen avbilder en robotarm som sprøyter frigjøringsmiddel inn i en polert stålform. En tredje tenker kun på den ferdige motorblokken som sitter på en pall, maskinert og klar for samlebåndet.
Alle tre bildene er riktige, fordi støping av en motor er både en enkelt operasjon og en lang kjede av beslutninger. Hvilken prosess? Hvilken legering? Hvor tykke skal veggene være? Hvor mye maskineringsgodtgjørelse har du igjen? Hvem eier verktøyet, og hvem er ansvarlig når en batch kommer tilbake med porøsitet under pakningsflaten? Svar godt på disse spørsmålene, og du får en lett, stiv, lekkasjefri komponent som maskinerer rent og overlever et tiår med varmesykluser. Svar dem dårlig, og du bruker de neste seks månedene på å jage skrappriser.
Denne veiledningen er skrevet for ingeniører, innkjøpere og produktledere som ønsker et praktisk syn på emnet fremfor en lærebok. Vi bygger støpeverktøy og produserer aluminium- og sinkstøpegods i Ningbo, Kina, og vi har gjort det siden 1991, så notatene nedenfor kommer like mye fra butikkgulvet som fra biblioteket.
Hva betyr det å støpe en motor
Støping er en formingsprosess. Smeltet metall helles eller injiseres i et hulrom hvis form er negativt til delen du ønsker. Når metallet fryser, sitter du igjen med en nesten netto form: nær endelig størrelse, men ikke endelig. Maskinering fjerner deretter et tynt lag fra flatene som trenger stramme toleranser, en fin finish eller en pålitelig tetningsoverflate.
Hvorfor ikke bare kutte hele delen fra et solid emne? Fordi en motor er full av geometri som ingen freser kan nå. Kjølevæskekapper vikler seg rundt sylindre, oljegallerier slanger seg gjennom blokken, og ribber sitter på innsiden av dekslene der et verktøy ikke kan gå. Støping produserer disse funksjonene i ett skudd, ved å bruke metall som allerede er nær sin endelige metallurgiske tilstand. Det sløser også med langt mindre materiale og skalerer til volumer som maskinering aldri kunne.
Grovt sett er det to familier med rollebesetning. I brukbare støpeprosesser blir støpeformen ødelagt for å frigjøre delen, og sandstøping, tapt skum og investeringsstøping fungerer på denne måten. I permanente støpeprosesser brukes det samme stål- eller grafittverktøyet igjen og igjen, og høytrykkspressstøping, lavtrykkspressstøping og gravitasjonspressestøping tilhører denne gruppen.
Én avklaring sparer mye forvirring i møter. Å støpe en motor i streng forstand betyr å støpe blokken, sylinderhodet og de viktigste strukturelle delene av selve motoren. I forsyningskjeden dekker uttrykket også støpegodsene som omgir en motor: timingdeksler, motorhus, oljepanner, girkasse, braketter, varmeavledere og clutchhus. Begge betydningene betyr noe, og begge er vanligvis hentet fra samme type leverandør.
Tommelfingerregel: en stor, hul del produsert i titusenvis er normalt sandstøpt eller lavtrykksstøpt. En liten, tynnvegget del produsert i hundretusenvis er nesten alltid høytrykkspressstøpt.
Hovedprosessene som brukes for motorkomponenter
De fleste motoravstøpninger kommer fra seks ruter. De er forskjellige i verktøykostnad, syklustid, oppnåelig veggtykkelse, overflatefinish og metallets indre soliditet. Å velge mellom dem er et spørsmål om å matche delen til volumet, ikke om å velge en favoritt.
| Prosess | Typiske motordeler | Vanlige legeringer | Verktøykostnad | Best passform |
|---|---|---|---|---|
| Sandstøping | Blokker, sylinderhoder, eksosmanifolder | Gråjern, seigjern, aluminium | Lav til middels | Store deler, lavt til middels volum |
| Høytrykkspressestøping | Motorhus, deksler, oljepanner, braketter, kjøleribber | Aluminium ADC12 og A380, sink, magnesium | Høy | Høy volume, thin walls, tight tolerances |
| Trykkstøping med lavt trykk | Sylinderhoder, strukturelle hus | Aluminium A356 | Middels til høy | Tettere avstøpninger, moderat volum |
| Gravity dysestøping | Stempler, pumpehus, deksler | Aluminium og hypereutektiske legeringer | Middels | Tette partier, moderat volum |
| Tapt skumstøping | Komplekse blokker med innvendige passasjer | Aluminium, jern | Middels | Intrikat geometri, middels volum |
| Investering støping | Turbokomponenter, små presisjonsdeler | Rustfritt stål, superlegeringer | Høy | Presisjons- og høytemperaturlegeringer |
Start fra delen, ikke fra prosessen. En støper kan ikke økonomisk fylle en blokk på 40 kilo, og et sandstøperi kan ikke holde veggtykkelsen som et moderne dekseldesign krever. Det ærlige svaret på hvilken prosess som er best avhenger vanligvis av tre tall: årlig volum, maksimal veggtykkelsesforskjell og den strammeste toleransen som faktisk påvirker funksjonen.
Det er også verdt å huske at prosessvalget er låst tidlig. Når en dyse eksisterer, betyr endring av legeringen eller veggtykkelsen å kutte nytt stål. Derfor er designgjennomgang viktigere enn nesten noe annet i denne bransjen.
Valg av legering: Jern, aluminium, magnesium og sink
Legeringen bestemmer ofte mer om den ferdige delen enn prosessen gjør. Den bestemmer vekten, den termiske ekspansjonen, korrosjonsadferden og maskineringskostnaden. I motorarbeid er det fire familier som dominerer.
| Legering familie | Typisk motorbruk | Hvorfor det er valgt | Hva du skal se |
|---|---|---|---|
| Grått støpejern | Motorblokker, sylinderforinger | Utmerket demping, slitestyrke, lav pris | Tung, begrenset tynnveggkapasitet |
| Duktilt jern | Veivaksler, noen blokker, braketter | Høyer strength and ductility | Mer svinn, trenger forsiktig fôring |
| Aluminium A356 og A360 | Sylinderhoder, strukturelle hus | God støpeevne og varmebehandlebarhet | Trenger innlegg eller foringer på sliteflater |
| Aluminium ADC12 og A380 | Motorhus, deksler, panner, kjøleribber | Flyter godt i dies, tynne vegger, god finish | Porøsitetskontroll er kritisk |
| Magnesium AZ91 og AM60 | Deksler, braketter, lettvektshus | Veldig lett, god demping | Korrosjonsbeskyttelse og smeltehåndtering |
| Sink ZAMAK 3 og 5 | Små braketter, sensorhus, viskerdeler | Dimensjonsstabilitet, utmerkede tynne vegger | Vektgrenser, uegnet for varme områder |
Aluminium har tatt over de fleste nye motor- og drivverkhus fordi det fjerner vekt fra akkurat det stedet hvor vekten gjør mest vondt. Jern vinner fortsatt der stivhet, demping og kostnad per kilo betyr mer enn masse. Sink er et spesialmateriale: det støper vakkert, holder svært tynne vegger og maskiner raskt, men det er tungt og mister styrke ved høye temperaturer.
Den praktiske lærdommen er at den samme delen ofte finnes i to legeringer. En belysningskjøleribbe kan for eksempel produseres i aluminium for et kjøretøy med høy ytelse og i sink for et kompakt kjøretøy, med identisk monteringsgeometri og forskjellig termisk oppførsel. Å spesifisere legeringen er en systembeslutning, ikke en kjøpsbeslutning.
Støpe en motorkomponent trinn for trinn
Et støpt motorhus går gjennom en forutsigbar sekvens. Sekvensen ser enkel ut på et flytskjema, men hvert trinn har variabler som bestemmer om den ferdige delen selges eller kasseres.
- Designgjennomgang og DFM. Delgeometri, skillelinje, trekkvinkler, portposisjoner og ejektoroppsett gjennomgås sammen. De fleste støpeproblemer er designet på dette stadiet, lenge før noe stål kuttes.
- Produksjon av verktøy. En dyse eller et mønster er maskinert, varmebehandlet og montert. Støpeverktøy er vanligvis bygget i H13 stål, med herdede innsatser i områder med høy slitasje rundt porter og kjerner.
- Prøving og prøvetaking. Verktøyet kjøres, de første delene måles, og prosessvinduet etableres: skuddtrykk, dysetemperatur, syklustid, vakuumnivå der det er aktuelt.
- Smelting og smeltebehandling. Legeringen smeltes, avgasses og kornraffineres. Hydrogeninnhold og jernnivå overvåkes, fordi begge driver porøsitet og begge er usynlige i en ferdig del.
- Fylling av hulrommet. Ved støping skyver en skuddhylse metall gjennom løpere og porter inn i hulrommet på millisekunder. Fyllingsmønsteret avgjør hvor innestengt luft havner, og det avgjør hvor delen skal lekke.
- Størkning og utstøting. Støpingen fryser på sekunder. Ejektorstifter skyver den fri, og termisk kontroll av dysen holder forvrengning og varme punkter under kontroll.
- Degering og avgrading. Løper, overløp og blink fjernes, deretter renser vibrerende etterbehandling, tumbling eller trimpresser opp kantene.
- Maskinering. CNC-operasjoner legger til boringer, gjenger, tetningsflater og monteringshull med toleranser som ingen støpt overflate kan holde alene.
- Overflatebehandling. Kuleblåsing, anodisering, pulverlakkering, e-coating eller kromatkonvertering beskytter delen og gir et konsistent utseende på tvers av en batch.
- Inspeksjon og pakking. Dimensjonsrapporter, lekkasjetester, røntgenbilder og materialsertifikater følger med forsendelsen, slik at kunden kan spore hver batch tilbake til et varmenummer.
To av disse trinnene fortjener ekstra oppmerksomhet. Smeltebehandling er usynlig, men avgjørende, fordi en dårlig avgasset smelte vil produsere deler som består en visuell inspeksjon og mislykkes i en trykktest. Maskinering er der en lydstøping får sitt rykte, siden en støping med indre porøsitet ofte vil åpne seg først når en boring kuttes inn i den.
Hvilke motordeler er faktisk støpt?
Inne i en moderne motor er rollebesetningen lengre enn de fleste forventer. Den inkluderer blokken, sylinderhodet, oljepanner, ventildeksler, timingdeksler, inntaksmanifolder, eksosmanifolder, turbohus, vannpumpehus, termostathus, motorfester og en lang hale av små braketter.
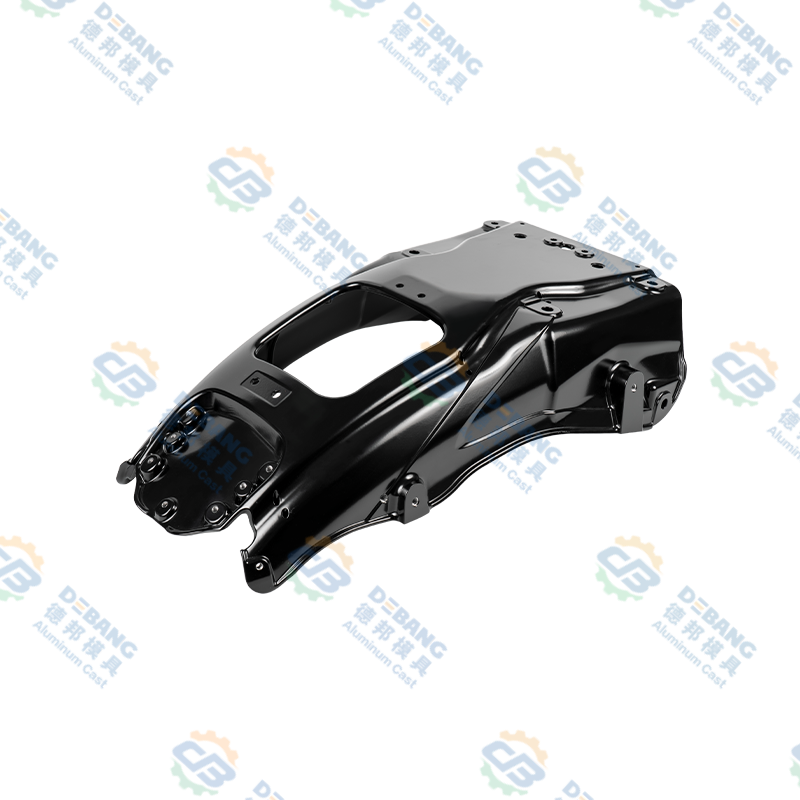
Utenfor forbrenningskjernen er den vanligste støpte delen selve motorhuset, noen ganger kalt timingdeksel, frontdeksel eller tilbehørshus. Den er tynnvegget, bærer et tetningsspor, støtter boltbosser og inkluderer ofte lagerboringer for aksler. Den må være flat, formstabil og helt fri for porøsitet gjennom veggen, fordi den skiller olje på den ene siden fra luft på den andre.
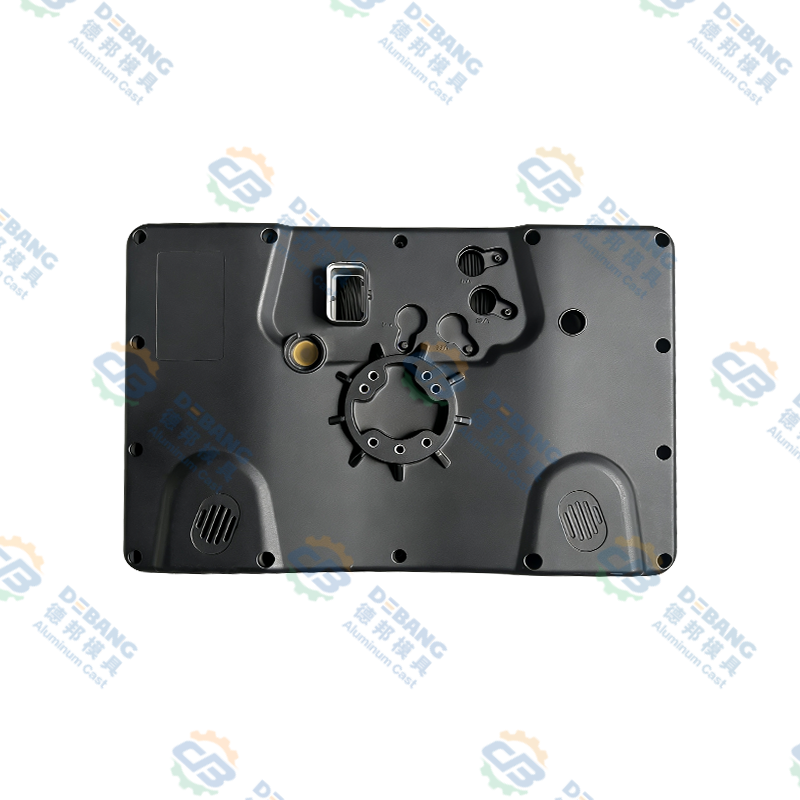
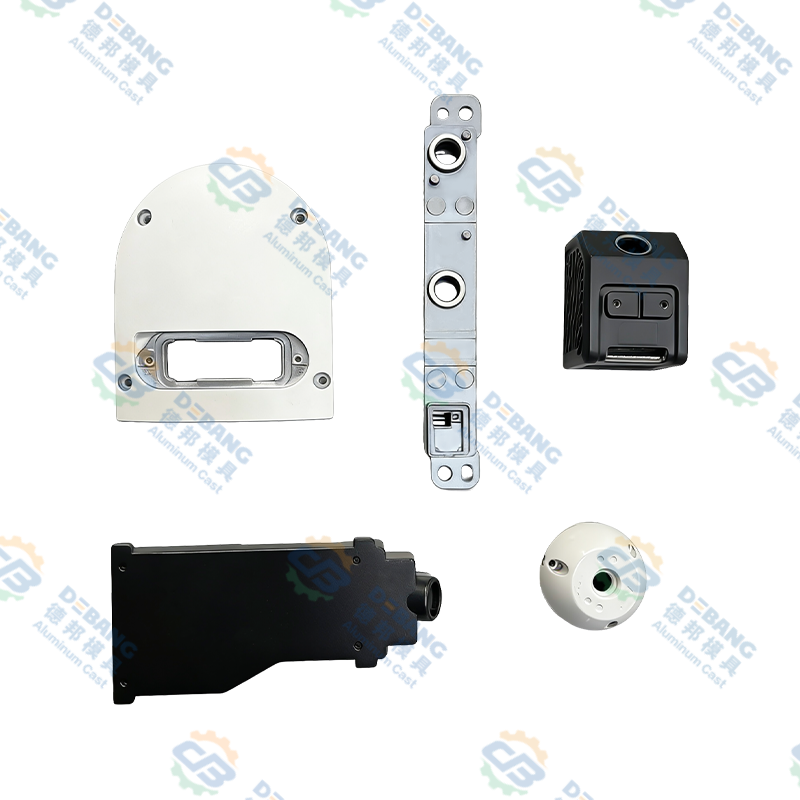
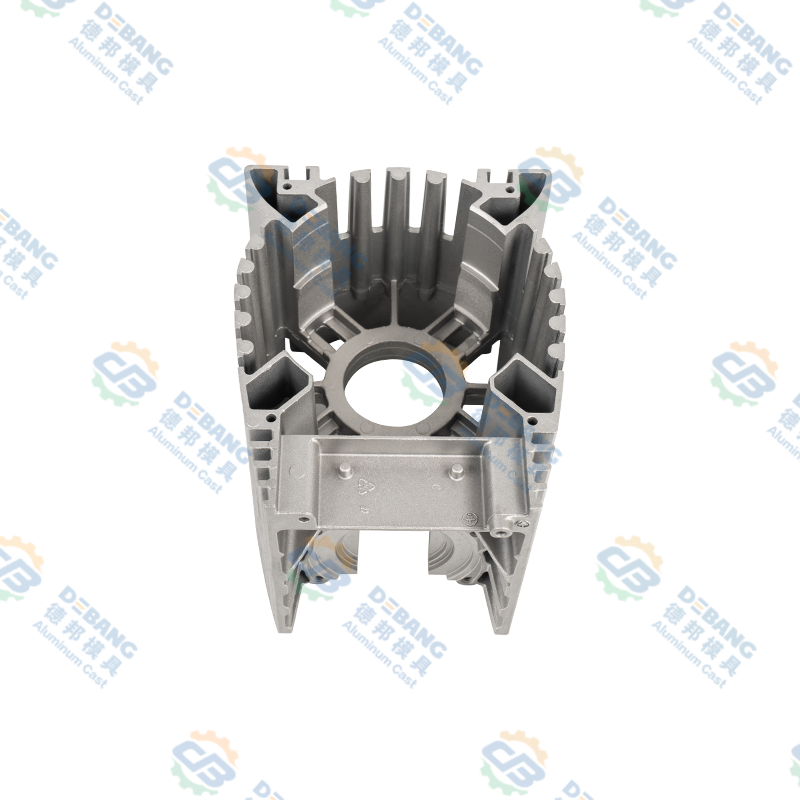 Motorhus og kontrollerhus i pressstøping av aluminium Pressstøpt aluminiumsmotorhus eller bilkontrollhus med varmeavledningsfinner og integrert konstruksjon, egnet for tynnvegget tetning og strukturell stivhet. Se produkt →
Deler som dette belønner en leverandør som kontrollerer hele kjeden. Hvis verktøyet kuttes på ett sted, støpingen helles på et annet og maskineringen legges ut på et tredje sted, er det ingen som eier veggtykkelsen som forårsaket lekkasjen. En enkelt leverandør fra formdesign til ferdig, maskinert støping fjerner dette gapet.
Støpegods rundt motoren: girkasse, clutch og termiske deler
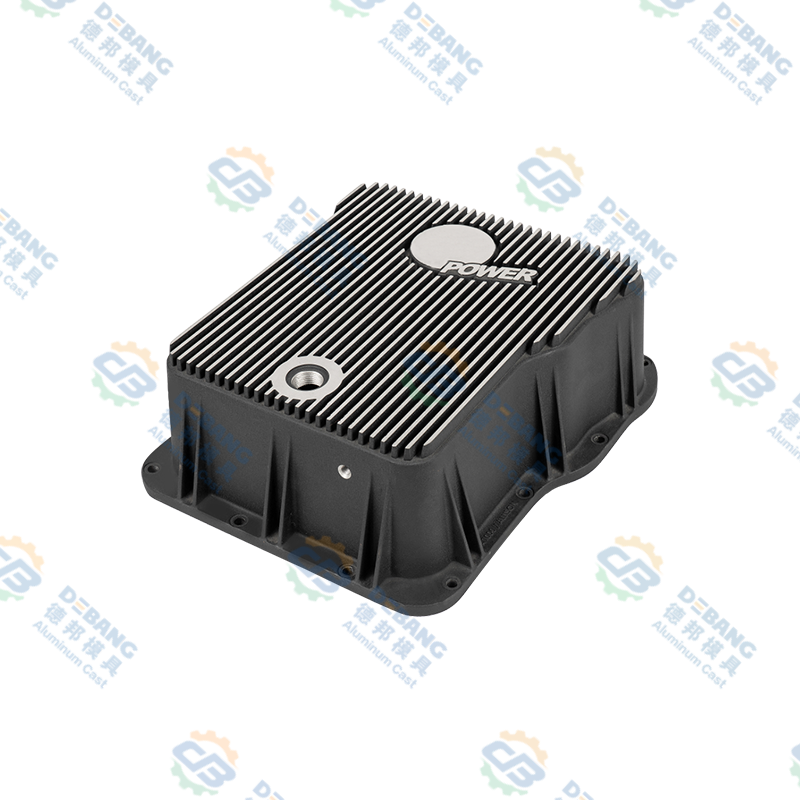
Motoren fungerer ikke alene, og det gjør heller ikke støpene. Transmisjonsoljepanner sitter i bunnen av drivverket, samler væske og dobler som et strukturelt deksel. De er vanligvis store, flate og ribbet, med en tappepluggboss og en tetningsflens som må holde seg flat etter år med termisk sykling.
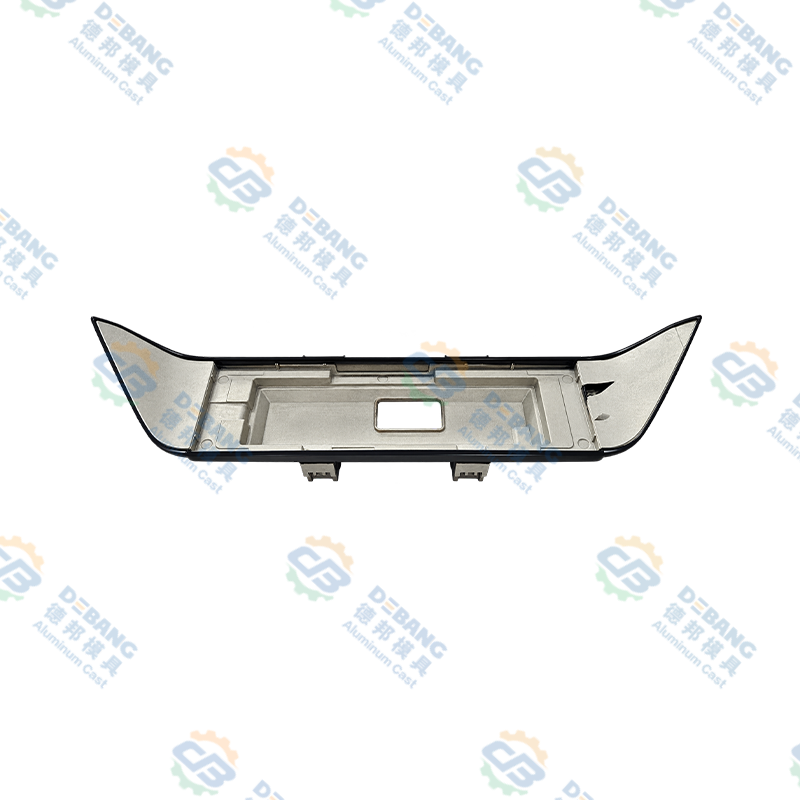
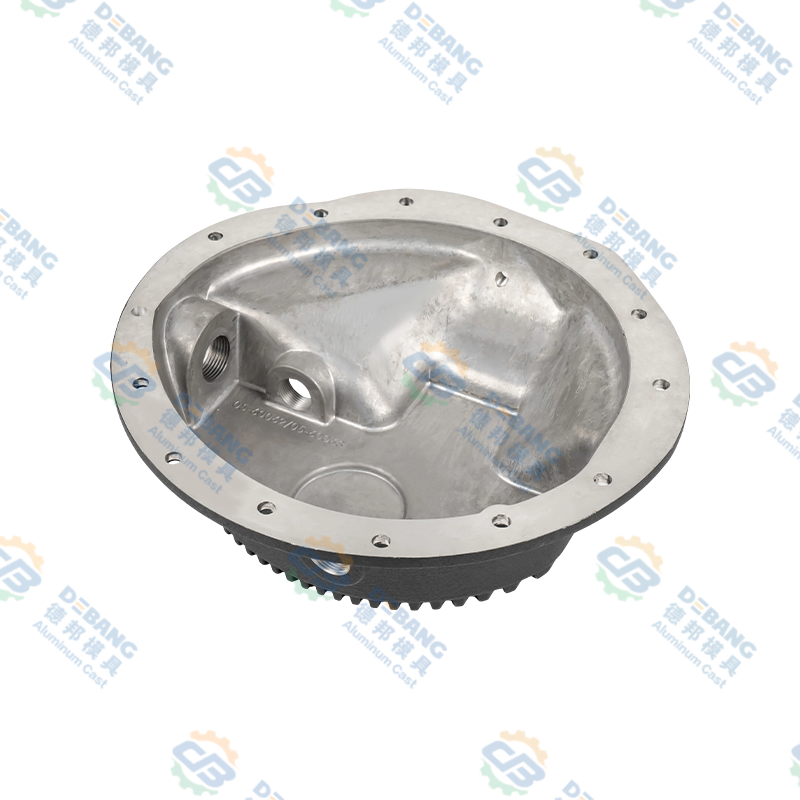 Transmisjonspanner i pressstøping av aluminium for drivverk i biler Denne formstøpte aluminiumstransmisjonen legger vekt på en korrosjonsbestandig finish og lekkasjesikker forsegling for drivverkets væskeoppsamlingsrolle under kjøretøy. Se produkt →
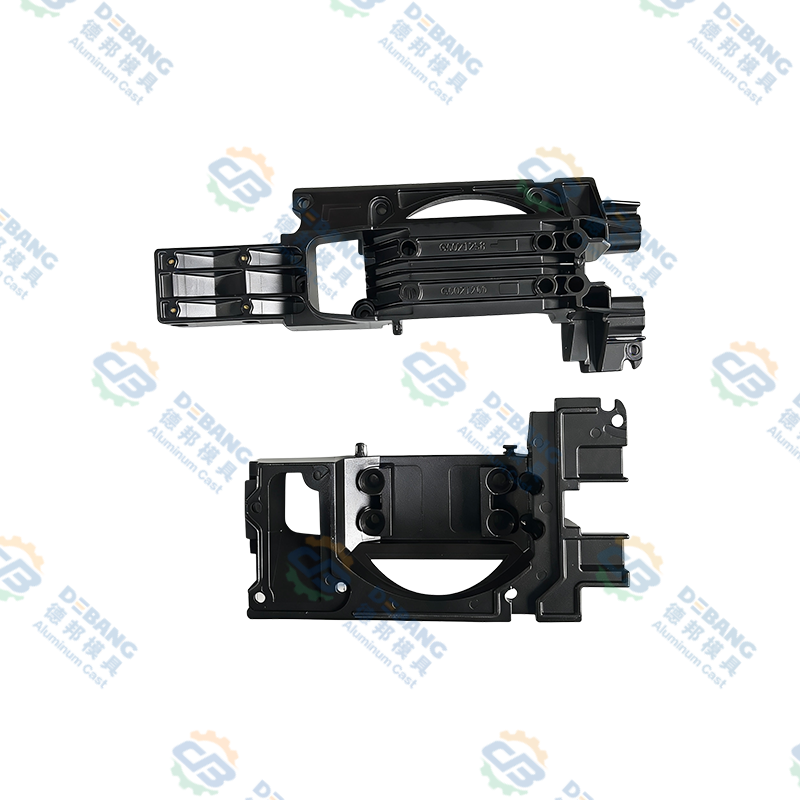
Clutchkomponenter er en annen utfordring. Silikonoljeclutchdeler for tunge kjøretøyer opererer under kontinuerlig belastning og temperatur, så dimensjonsnøyaktighet og indre soliditet betyr mer enn utseende. Veggtykkelsen må være jevn nok til å unngå varme flekker, og maskinvare må være forutsigbart nok til at den ferdige delen balanserer.
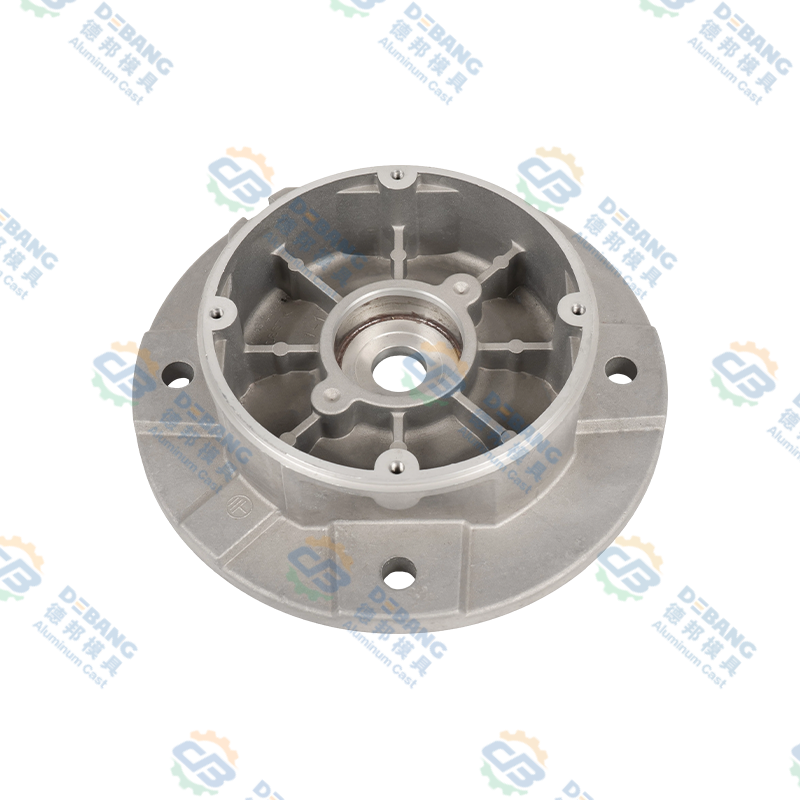 Aluminium støping silikonolje Clutch komponenter Kraftig aluminium støpt silikonoljeclutchkomponenter for motorkjølevifter, justering av viftehastighet med temperatur for å støtte kjøling og drivstofføkonomi. Se produkt →
Termiske deler fullfører bildet. Med overgangen til elektriske og hybride drivlinjer har støpegods migrert fra motorblokken til batterihuset, inverterhuset, motorhuset og belysningskjøleribben. Metallet er ofte det samme, veggtykkelsen er ofte tynnere, og tetningskravene er vanligvis strengere. Leverandører som allerede forstår motorhus har en tendens til å tilpasse seg disse delene raskt, fordi den underliggende disiplinen er identisk.
Designregler som holder motorstøpegods
Gode støpegods er designet, ikke inspisert til å eksistere. Følgende regler gjelder for nesten alle motorrelaterte støpinger, uansett prosess.
- Hold veggtykkelsen så jevn som mulig. Tykke seksjoner avkjøles sakte og trekker metall fra tynne naboer, og skaper krympehull.
- Bruk sjenerøse fileter i innvendige hjørner. Skarpe hjørner konsentrerer stress og begrenser metallflyten.
- Legg til utkast på alle vertikale flater. Uten det, trekker delen på utkast og overflaten rives.
- Design ribber i stedet for tykke bosser. Stivhet kommer fra geometri, ikke fra masse.
- Plasser bearbeidingsgodtgjørelse kun der bearbeiding faktisk vil skje. Ekstra lager på en støpt overflate er bortkastet metall og ekstra syklustid.
- Tenk på plassering av ejektorstifter tidlig. En pinne som lander på en tetningsflate er en lekkasje som venter på å skje.
- Hold kjernehull enkle og i tråd med dysens åpningsretning. Sidekjerner legger til kostnader og vedlikehold.
- Spesifiser toleranser som samsvarer med prosessen. For stramme toleranser på en støpt overflate øker verktøykostnadene og skrothastigheten uten å forbedre funksjonen.
Når disse reglene følges, kommer støpingen til maskinsenteret i en forutsigbar tilstand, og hele programmet går raskere. Når de ignoreres, blir den første prøvekjøringen en kostbar forhandling.
Vanlige feil og hvordan de forebygges
Hvert støperi fører en mental liste over defekter, fordi hver enkelt har en signatur og en årsak. Disse seks vises oftest i motoravstøpninger.
Gass porøsitet
Runde indre tomrom forårsaket av innestengt luft eller oppløst hydrogen. Hindres av bedre ventilasjon, vakuumassistanse og riktig smelteavgassing.
Krympe porøsitet
Uregelmessige tomrom i tykke partier som fryser sist. Forhindret av jevn veggtykkelse, bedre mating og kontrollert dysetemperatur.
Kalde stenger
To metallfronter møtes uten å smelte sammen, og etterlater en synlig søm og en svak skjøt. Hindres av høyere dysetemperatur og raskere fylling.
Flash
Metall som slipper ut langs skillelinjen. Hindres ved vedlikehold av dyse, korrekt klemkraft og kontrollert skuddtrykk.
Warpage
Forvrengning etter utstøting på grunn av ujevn kjøling. Hindres av balanserte kjølekretser og korrekt utkastingstidspunkt.
Lodding
Aluminium fester seg til formoverflaten og etterlater en grov flekk. Forhindret av dysebelegg, temperaturkontroll og egnet legeringskjemi.
Mønsteret er konsekvent: nesten alle defekter spores tilbake til temperatur, fyllmønster eller metallkvalitet. Derfor er prosessovervåking mer verdifullt enn sluttkontroll. En del som kasseres etter maskinering har allerede forbrukt arbeidskraft, energi og verktøylevetid.
Kvalitetskontroll ved støping av motordeler
Kvalitetsplanlegging for motorstøpte starter med delens funksjon. Et deksel som holder olje trenger trykktetthet. En brakett trenger dimensjonell repeterbarhet. En kjøleribbe trenger veggintegritet slik at varmen faktisk kan reise gjennom metallet.
I praksis kombinerer en typisk kontrollplan flere lag. Spektrometersjekker bekrefter legeringskjemi før smelten brukes. Prosessovervåking registrerer skuddprofiler og dysetemperaturer. Dimensjonell inspeksjon bruker skyvelære, målere og koordinatmålemaskiner for kritiske funksjoner. Ikke-destruktive metoder som røntgen og trykk- eller lekkasjetesting ser etter indre tomrom som visuell inspeksjon ikke kan finne. Til slutt avslører destruktive kontroller på prøvedeler mikrostruktur, hardhet og faktiske porøsitetsnivåer.
Dokumentasjon er like viktig som testing. En støpeleverandør skal kunne vise en kunde inspeksjonsprotokollen for en spesifikk batch, tilpasset et varmenummer og en maskin. Den sporbarheten er det som gjør en forsendelse til et pålitelig forsyningsforhold, og det er grunnen til at vi behandler våre egne inspeksjonsposter som et produkt i seg selv. Du kan lese mer om hvordan vi stiller oss til dette på vår kvalitetsside .
Kostnad, verktøy og ledetid
Kjøpere ber ofte om ett enkelt tall per del, men prisen på en støping er summen av flere vidt forskjellige kostnader. Diagrammet nedenfor viser omtrent hvordan den totale programkostnaden for en støpt aluminiumsmotorkomponent vanligvis deler seg.
To konklusjoner følger. For det første er det material og verktøy som dominerer, så en liten endring i veggtykkelse kan flytte enhetsprisen mer enn en lang forhandling om arbeidspriser. For det andre er kvalitetsutgifter ikke overhead. Det er den billigste forsikringen mot et garantikrav på en lekkasje.
Ledetid følger en lignende logikk. Verktøy tar vanligvis flere uker fra designfrysing til første prøve, og maskineringsarmaturer legger til tid på toppen. En realistisk tidsplan gir mulighet for en prøvetakingsrunde, en designkorrigering om nødvendig, og en liten forproduksjonsbatch før full opptrapping.
Arbeide med en støpingspartner
Den vanligste feilen i støpeprosjekter er ikke en teknisk. Det er et overleveringsgap. Verktøymakeren gir støperiet skylden, støperiet skylder på legeringspartiet, og maskinverkstedet oppdager et problem som har eksistert siden det første skuddet.
En leverandør som dekker formdesign, støping, sekundære operasjoner, presisjonsmaskinering, overflatebehandling og montering under ett tak, fjerner det meste av denne risikoen. Det forkorter også tilbakemeldingssløyfen: når en maskinert boring avslører porøsitet, lærer støperiet om det samme uke, ikke samme kvartal.
Hvis du planlegger en ny motor- eller drivlinjestøping, er det verdt å ta med produksjonspartneren inn i samtalen før tegningen fryses. En kort diskusjon om skillelinjer, veggtykkelse og maskinvare kan spare en hel verktøysyklus. Du er velkommen til snakk med teamet vårt om prosjektet ditt, enten det er en enkelt del eller en familie av komponenter.
Ofte stilte spørsmål
Er det å støpe en motorblokk det samme som å støpe den?
Nei. Motorblokker er vanligvis sandstøpt eller lavtrykksstøpt av jern eller aluminium, fordi de er store og deres indre passasjer trenger en form som kan brytes bort. Høytrykkspressstøping brukes normalt til mindre, tynnere deler som foringsrør, deksler, panner og braketter, der høyt volum og stramme toleranser rettferdiggjør kostnaden for en ståldyse.
Hvilket metall brukes til å støpe motordeler?
Grått støpejern og duktilt jern dominerer tradisjonelle blokker og veivaksler. Aluminiumslegeringer som A356, A360, ADC12 og A380 brukes til hoder, hus, deksler og termiske deler. Magnesium vises i lette deksler og braketter, mens sink brukes til små presisjonskomponenter som trenger svært tynne vegger.
Hvorfor trenger støpte motordeler fortsatt maskinering?
Fordi støping gir en nesten netto form, ikke en ferdig. En støpt overflate kan ikke holde toleransen som kreves for en lagerboring, en tetningsflate eller et gjenget hull. Maskinering fjerner et kontrollert lag av metall for å nå disse toleransene, og det avslører også intern porøsitet som ellers ville mislykkes i bruk.
Hvor lang tid tar det å støpe og levere en motorkomponent?
For en ny del, tillat flere uker for verktøydesign og produksjon, deretter en prøvetakingsrunde for å validere dimensjoner og prosessparametere. Produksjonen av en moden del er rask, ofte målt i dager, men total ledetid inkluderer også materialinnkjøp, maskinering, overflatebehandling, inspeksjon og frakt.
Kan porøsitet i en støpt motordel repareres?
Liten overflateporøsitet kan noen ganger forsegles ved impregnering, men strukturell porøsitet i et trykktett eller bærende område bør ikke repareres. Det riktige svaret er å korrigere prosessen, justere porten eller kjølingen og prøve på nytt. Reparasjon av indre tomrom skjuler et problem i stedet for å løse det.
Hvordan vet jeg at en avstøpning ikke vil lekke?
Lekkasjetetthet er designet og kontrollert, ikke håpet på. Det starter med en fyllingssimulering, fortsetter med kontrollert smeltekvalitet og dysetemperatur, og avsluttes med trykk- eller lekkasjetesting på produksjonsdeler. Røntgeninspeksjon på prøver bekrefter at den interne strukturen samsvarer med designhensikten.
Å støpe en motor er et emne som belønner tålmodighet. Prosessen, legeringen og geometrien samhandler, og en avgjørelse tatt i det første designmøtet viser seg vanligvis i skrotraten et år senere. Få det grunnleggende riktig, hold forsyningskjeden kort, og kontroller smeltingen og verktøyet med samme seriøsitet, og støpegodsene vil gjøre sin stille jobb hele kjøretøyets levetid.
Hvis du vil ha en second opinion på en del du utvikler, send oss tegningen. En kort samtale om veggtykkelse, skillelinjer og maskinvare er vanligvis den mest verdifulle timen i hele prosjektet.
Siste nytt
Lær mer om industrinyheter
-
14
Sep
 Aluminiumsmotorblokker Sandstøping: Prosess, fordeler og viktige hensynMotorblokker av aluminium er sandstøpt fordi prosessen kan produsere interne kjølevæskepassasjer og overganger fra tynn til tykk vegg som pressstøping sliter med å kopiere uten kostbare verktøym...
-
07
Sep
Pressstøping i bilindustrien: legeringsvalg, toleranser og OEM-utvalgEn programleder for bilindustrien sendte oss en gang girkasser som stadig mislyktes i lekkasjetestene. Veggtykkelsen drev, porøsitet viste seg, og produksjonslinjen stoppet to ganger i uken. Rep... -
14
Jul
En omfattende guide til støpte deler: prosesser, materialer og applikasjonerPressstøpedeler er metallkomponenter produsert ved å tvinge smeltet metall, typisk aluminium, sink eller magnesium, inn i en gjenbrukbar stålform under høyt trykk. Denne metoden brukes på tv... -
16
Jul
Komplett teknisk veiledning: Hva er støpte aluminiumskomponenter og omfattende oversikt over støpeprosesser for aluminiumslegeringerInnholdsfortegnelse Direkte definisjon Produksjonsprosess Hva er komponenter ...
Enten du er en kjøper eller en utviklingspartner, er vi forpliktet til å gi deg en pålitelig løsning.
PRODUKTLENKER
- Produkter av aluminiumslegering
- Sinklegering støpeprodukter
- Trykkstøpeprodukter av magnesiumlegering
Mobil
Kundeservice
FÅ TILBUD
KONTAKT OSS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang-provinsen, Kina
Opphavsrett © Zhejiang Debang Intelligent Technology Co., Ltd. Alle rettigheter reservert.
 OEM/ODM Die Casting Produsenter