

HPDC Design: En praktisk veiledning til høytrykksstøpeformdesign
 2026.11.02
 Bransjenyheter
Høytrykkspressstøping har et rykte som en prosess med nesten netto form, noe som får det til å høres ut som om det meste av det virkelige arbeidet skjer inne i maskinen. I virkeligheten er nesten alle kvalitetskarakteristika ved et støpegods, fra fyllmønster og porøsitet til flathet og verktøylevetid, låst i designstadiet. HPDC-design er disiplinen for å ta disse avgjørelsene bevisst: hva delens geometri skal være, hvordan metallet vil bevege seg gjennom hulrommet, hvor varmen vil gå, og hvordan verktøyet vil åpne, løse ut og overleve noen hundre tusen sykluser.
Denne guiden går gjennom måten vi nærmer oss arbeidet på hos Debang Mold, en støpestøpeformbygger og OEM-støper basert i Ningbo, Kina som har drevet HPDC-prosjekter siden 1991. Den er skrevet for ingeniører og kjøpere som ønsker å forstå hvordan god støpingsdesign ser ut, og hvorfor noen verktøy går stille i årevis mens andre kjemper mot operatørene sine fra første gang.
Hva denne veiledningen dekker
- Hvordan deldesign og formdesign passer sammen i ett prosjekt
- Trinn-for-trinn-sekvensen fra delutskrift til verktøyutgivelse
- Geometriregler for vegger, trekk, ribber og bosser
- Beslutninger om porting, overløp og ventilering
- Kjøleoppsett og termisk balanse
- Hvordan legeringsvalg omformer verktøyet, ikke bare delen
- Designfeil som vises i nesten hver anmeldelse
Hva HPDC-design faktisk dekker
Folk bruker uttrykket HPDC-design for å bety to relaterte, men forskjellige ting: utformingen av selve støpingen, og utformingen av formen som produserer den. Begge deler betyr noe, og ingen av dem kan egentlig fullføres uten den andre.
Støpedesign, ofte kalt deldesign eller design for produksjon, fungerer på geometrien kunden trenger. Det betyr veggseksjoner som er tykke nok til å fylle, men tynne nok til å avkjøles, trekkvinkler som lar delen løsne, fileter som sprer stress og funksjoner som kan bearbeides uten å åpne opp porøsitet under overflaten.
Dysedesign gjør den geometrien til maskinvare: skillelinje og hulromslayout, port- og løpesystem, overløps- og ventilasjonsstrategi, kjølekretser, ejektoroppsett, lysbilder og kjerner, og toleransene verktøybutikken må holde. Det er også en økonomisk øvelse. Et verktøy med to hulrom, fire lysbilder og en vakuumblokk koster merkbart mer enn et verktøy med enkelt hulrom med et enkelt rett trekk, og delprisen må rettferdiggjøre den forskjellen i løpet av programmets levetid.
I de fleste prosjekter overlapper de to hele tiden. Endring av én grad av trekk i delmodellen kan fjerne et lysbilde fra dysen. Å legge til en liten boss kan kreve en ekstra ejektorpinne. Det frem og tilbake, gjort tidlig og på skjermen i stedet for sent og i stål, er der verdien av HPDC-design faktisk ligger.
Designsekvensen, trinn for trinn
Hvert prosjekt har sine egne særheter, men den underliggende sekvensen er konsistent. I vår butikk ser det vanligvis slik ut.
- Funksjonell gjennomgang av deltrykket. Hva gjør komponenten, hvilke overflater er kritiske, hvilke belastninger, tetting eller termiske krav gjelder?
- Valg av legering og maskin. Legeringen setter helletemperatur, flyt og krymping; maskinen stiller inn låsekraft, skuddkapasitet og platestørrelse.
- Skillelinje og trekk. Skillelinjen er plassert slik at delen forblir i den ene halvdelen, underskjæringer unngås, og synlige vitnelinjer lander et akseptabelt sted.
- Veggtykkelse og overganger. Ensartede vegger og gradvise overganger etableres før eventuelt portarbeid starter.
- Port og løpeoppsett. Portplassering, portareal og målfyllingstid beregnes mot hulromsvolum og veggtykkelse.
- Overløps- og ventilasjonsdesign. Luft må ut så raskt som metall kommer inn, så overløp, ventiler og, der det er nødvendig, vakuumassistanse planlegges sammen med porten.
- Kjølekretsoppsett. Kanaler, bafler og bobler plasseres for å trekke varme ut av tykke seksjoner først.
- Utstøting, lysbilder og kjerner. Ejektorposisjoner, glideretninger og kjernetrekk er definert med trekk som tillater en ren utløsning.
- Simulering og verktøygjennomgang. Fylling, størkning og termisk oppførsel kontrolleres, deretter frigis verktøytegningen for produksjon.
- Prøving, prøvetaking og iterasjon. Første skudd bekrefter eller korrigerer forutsetningene, og designposten oppdateres for produksjon.
Trinn tre til åtte er der mesteparten av produksjonskostnadene avgjøres stille. Et verktøy som er enkelt å kjøre er nesten alltid et verktøy som ble nøye spesifisert på disse stadiene.
Geometriregler som avgjør om et verktøy fungerer bra
Noen designregler er gamle, testet og verdt å følge med mindre det er en spesifikk grunn til å la være. Tabellen nedenfor oppsummerer retningslinjene vi oftest strekker oss etter for aluminium- og sinkstøpegods for bil- og industriapplikasjoner.
| Funksjon | Typisk retningslinje | Hvorfor det betyr noe |
|---|---|---|
| Minimum vegg, aluminium | 1,2 til 2,5 mm | Tynnere vegger fylles raskt, men fryser tidlig og kan bli korte |
| Minimum vegg, sink | 0,6 til 1,5 mm | Sink flyter videre ved lavere temperatur, noe som tillater fine detaljer |
| Veggovergang | Gradvis, avsmalnet over minst tre ganger endringen | Brå endringer skaper varme flekker, krymper porøsitet og vridning |
| Utkast, ytre flater | Minimum 1 til 2 grader | Reduserer utkastingskraft, slitasje og matrisslitasje |
| Trekk, kjernehull og dype ribber | 2 til 5 grader | Metall krymper på kjernene, så dypere funksjoner trenger mer trekk |
| Indre hjørneradius | Minst 0,5 ganger den tilstøtende veggen | Forbedrer metallflyten og senker spenningskonsentrasjonen |
| Ribbetykkelse | 0,6 til 0,8 ganger den nominelle veggen | Forhindrer synkemerker på motsatt overflate |
| Boss veggtykkelse | Omtrent 0,75 ganger hovedveggen | Isolerte tykke seksjoner avkjøles sist og trekker porøsitet |
| Maskinering lager | 0,3 til 0,8 mm per overflate | Ekstra lager koster syklustid og kan avdekke hulrom under overflaten |
Avrundede hjørner betyr mer enn mange designere forventer. Skarpe indre hjørner er spenningsforhøyere i den ferdige delen og varmefeller i dysen, mens en radius på omtrent halvparten av veggtykkelsen vanligvis er nok til å få begge til å oppføre seg.
Porting, overløp og utlufting
Gatesystemet er den delen av HPDC-designen som får mest oppmerksomhet etter at en defekt har dukket opp, og det er nettopp derfor det er verdt å gjøre det riktig første gang. Målet er enkelt: fyll hulrommet raskt og jevnt, hold metallfronten i bevegelse i én retning, og la det siste metallet som ankommer fullføre sin reise i et overløp i stedet for inne i en strukturell vegg.
I praksis betyr det å velge portareal mot tiltenkt fylletid og hulromsvolum, sikte på en porthastighet som forstøver metallet uten å sprenge hulromsveggen, og dirigere strømning fra tykke seksjoner til tynne i stedet for motsatt. Der en del har flere tykke noder, er det ofte behov for individuelle porter og overløp slik at hver node har sin egen metallforsyning og sin egen vei for luft til å unnslippe.
Utlufting fortjener like stor oppmerksomhet. Luft som er fanget i et hulrom produserer porøsitet, blemmer og ufullstendig fylling, og luft som ikke kan slippe ut gjennom ventiler fjernes ofte med vakuumassistent. Et godt ventilert verktøy kjører også ved lavere injeksjonstrykk, noe som forlenger matrisens levetid. For deler med strenge krav til intern soliditet, vil vakuum kombinert med en balansert overløpslayout vanligvis overgå en tykkere port alene.
Termisk balanse og kjøleoppsett
Avkjøling er den tregeste delen av syklusen og en av de sterkeste påvirkningene på livet. Hvis verktøyet avkjøles ujevnt, forblir ett område av hulrommet varmt, delen bøyes mot den siden, og operatørene kompenserer med ekstra dysespray, som trekker den termiske balansen lenger ut av linjen.
Godt kjøleoppsett starter med delen. Varmetilførsel følger seksjonstykkelse, så de tykkeste nodene trenger mest kjøling og de trenger det nærmest hulrommet. Kanaler er normalt plassert i en avstand fra hulromsoverflaten lik omtrent to til tre kanaldiametre, og de går parallelt med hulromsoverflaten i stedet for på tvers av den. Dype kjerner og slanke pinner kjøles med bafler eller bobler, og objektglass avkjøles separat slik at de ikke setter seg fast.
Sinklegeringer ca 390 °C
Aluminiumslegeringer ca. 600 °C
Magnesium legeringer ca. 630 °C
Tabellen ovenfor sammenligner typiske helletemperaturer på tvers av de tre legeringsfamiliene. Jo høyere temperatur, desto mer termisk spenning absorberer dysestålet i hver syklus, noe som er en grunn til at sinkverktøy ofte varer lenger enn aluminiumsverktøy med lignende kompleksitet.
Termisk tretthet, snarere enn slitasje, er det som vanligvis avslutter en dies liv. Sprekker begynner ved skarpe indre hjørner og ved kantene av kjølekanaler, og vokser så til de vises på støpeoverflaten. Glatte radier, fornuftig kanalavstand og konsekvent forvarming forsinker det øyeblikket.
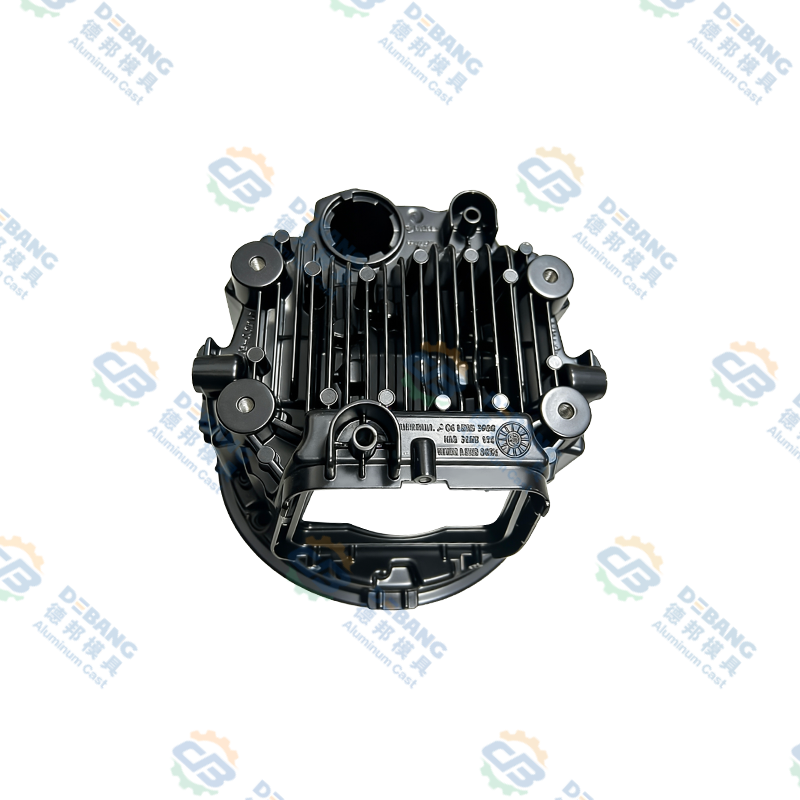
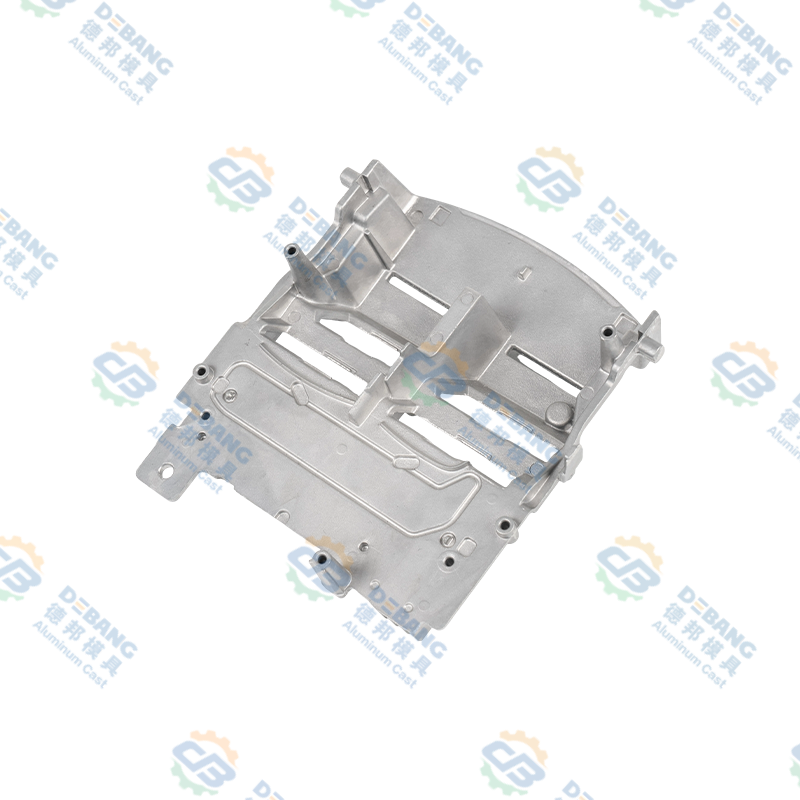 Pressstøpt aluminium kjøleribbe for bilbelysning Pressstøpt aluminiums kjøleribbe for bilbelysning med ribber med høy tetthet, ventilasjonskanaler og ribber for LED-termisk styring og stabil varmeavledning. Se produkt →
Hvordan Alloy Choice endrer verktøyet
Legeringen er valgt for delen, men den endrer også verktøyet. Aluminium, sink og magnesium sitter på vidt forskjellige steder når det kommer til helletemperatur, flytbarhet, veggevne og formslitasje, og et design som passer vakkert i en familie kan være uøkonomisk i en annen.
| Legering familie | Helletemperatur | Veggspekter | Verktøyimplikasjoner |
|---|---|---|---|
| Aluminium (ADC12, A380, A360) | 580 til 620 °C | 1,2 til 4 mm | Høy termisk belastning, H13 verktøystål, robust kjøling, god styrke til vekt |
| Sink (Zamak 3, Zamak 5) | 385 til 420 °C | 0,6 til 3 mm | Lengre levetid for matrise, utmerkede detaljer og tynne vegger, egnet for belagte deler |
| Magnesium (AZ91D, AM60) | 600 til 650 °C | 1,0 til 3 mm | Forsiktig smeltebeskyttelse og gating, laveste tetthet, tett prosesskontroll |
Aluminium er standard for strukturelle og termiske deler som hus, kjøleribber, braketter og drivverkskomponenter, og våre teknisk veiledning for støpte aluminiumskomponenter går dypere inn på hvor familien presterer best. Sink velges ofte for små, presise eller dekorative deler der tynne vegger og overflatefinish betyr mer enn vekt. Magnesium er det letteste alternativet og er vanligvis reservert for vektfølsomme hus, med strammere kontroller rundt smeltehåndtering og gating.
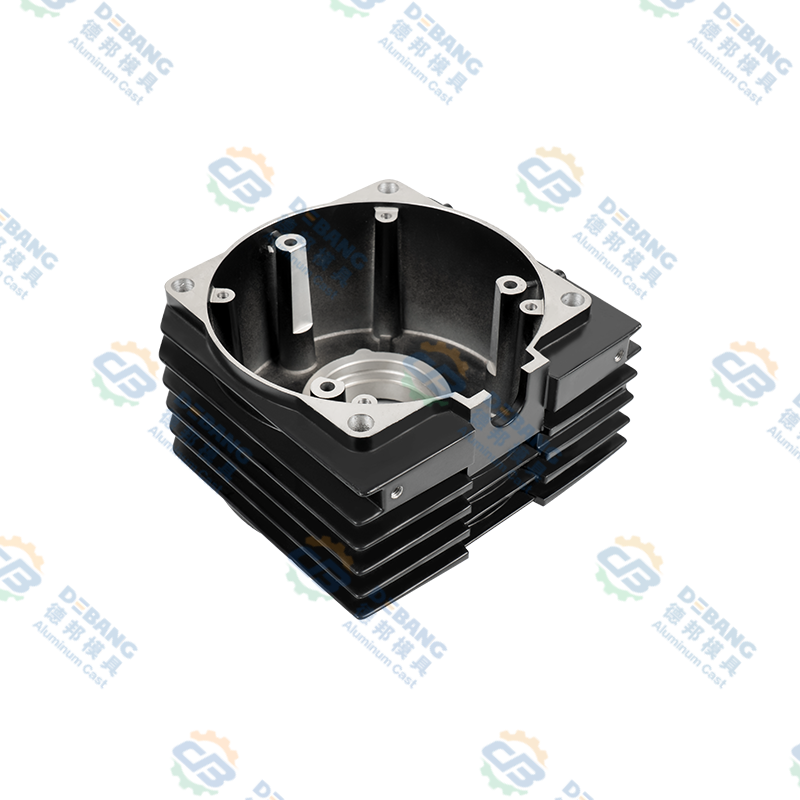
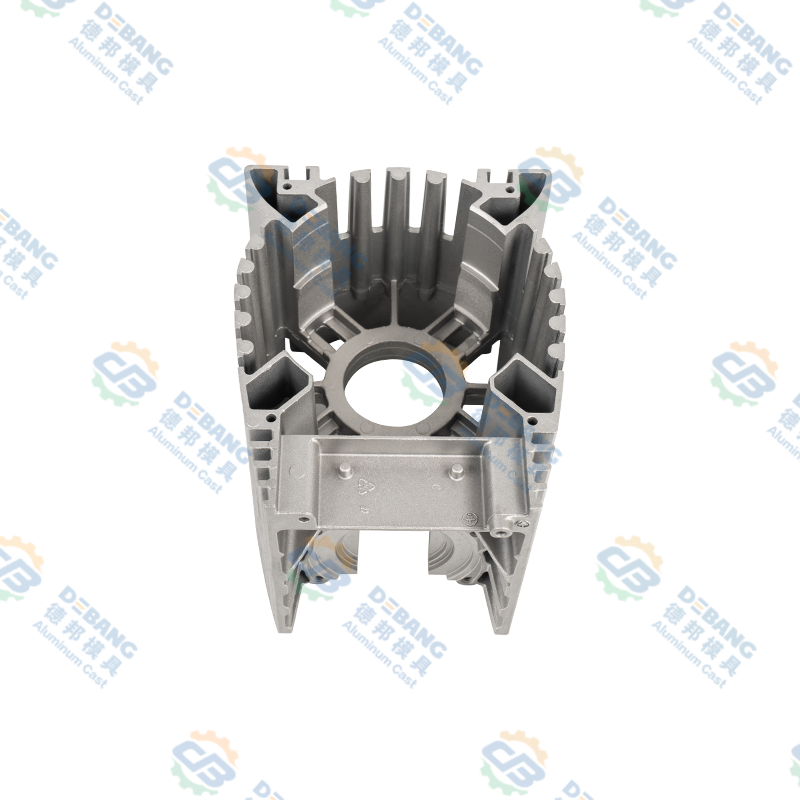 Støpt aluminiumsmotor og kontrollerhus Integrert støpt aluminiumsmotor eller kontrollerhus med varmeavledende finner, monteringspunkter og stivhet for komponentbeskyttelse under vibrasjon. Se produkt →
Utstøting, lysbilder og kjernetrekk
Ejection design er uglamorøst og avgjørende. Utkasterstifter plasseres der støpen er stiv, i hjørner og langs ribber, og de er dimensjonert slik at lokalt trykk holder seg lavt nok til å ikke markere en kosmetisk overflate. Ejektorplaten er balansert slik at delen forlater kjernen rett i stedet for å vippe og dra på den ene siden.
Lysbilder og kjerner legger til kapasitet og kostnader på samme tid. Hver sleide trenger sitt eget trekk, sin egen kjøling og sine egne sliteoverflater, og hver kjerne trenger nok avsmalning til at den krympende støpen frigjør den rent. Hydrauliske sleider brukes der bevegelsen er lang eller hvor sleiden må bevege seg uavhengig av dyseåpningen, mens mekaniske sleider er billigere og meget pålitelige der bevegelsen er enkel.
Simulering og verifisering før stål kuttes
Simulering er nå standard praksis før stål kuttes på en del som er tynnvegget, geometrisk kompleks eller sikkerhetsrelatert. Fyllsimulering viser om metallfronten går i stykker, om to fronter møtes i en kald sveis, og hvor luft sannsynligvis blir fanget. Størkning og termisk analyse avslører hot spots og forutsier hvor krympeporøsiteten vil vises. Warpage-analyse anslår hvor mye delen vil forvrenges etter utstøting og avkjøling.
Utgangen er ikke en perfekt prediksjon, men det er et veldig nyttig filter. Det er langt billigere å legge til et overløp eller omplassere en port i en simulering enn å sveise og ommaskinere en dyseinnsats. Når simulering og erfaring er uenige, har vi en tendens til å stole på erfaring med portposisjon og simulering på termisk balanse, og deretter verifisere begge ved utprøving.
Vanlige HPDC-designfeil vi ser etter først
Etter nok designvurderinger dukker de samme problemene opp igjen. Det er disse vi sjekker før noe annet.
- Uensartede veggseksjoner, spesielt en tykk node som sitter inntil en tynn vegg
- Ingen trekk på dype ribber eller kjernehull, eller trekk påført i feil retning
- En port plassert på en synlig kosmetisk overflate eller rettet rett mot en tynn vegg
- Kjøling designet kun for dekselhalvdelen, slik at ejektorhalvdelen går varm
- Skarpe innvendige hjørner i både støpingen og dyseinnsatsen
- Urealistiske as-cast toleranser, spesielt flathet og koaksialitet
- Overflødig maskinvare som øker kostnadene og eksponerer porøsitet
- Ejektorstifter plassert på en tetningsflate eller på en overflate som skal males
- Verktøydesign ferdig uten en prøveplan eller en definert rute for revisjoner
Hvordan vi nærmer oss HPDC-design hos Debang Mold
Vi har bygget støpeverktøy i Ningbo siden 1991, og arbeidsmetoden har ikke endret seg mye i løpet av den tiden: forstå funksjonen, designe verktøyet rundt metallet, og holde det samme teamet ansvarlig fra første tegning til produksjonsdelen.
Den kontinuiteten er viktig fordi design og produksjon sitter i én bygning. Formdesign og produksjon, støping, sekundæroperasjoner, presisjonsmaskinering, overflatebehandling og sluttmontering kjøres som én kjede i stedet for som separate leverandører, noe som forkorter sløyfen mellom en designbeslutning og dens konsekvens. Vår kvalitetskontroll prosessen kjører ved siden av verktøyprosjektet i stedet for etter det, med dimensjonsrapporter om første prøver og prosessregistreringer holdt for programmets levetid.
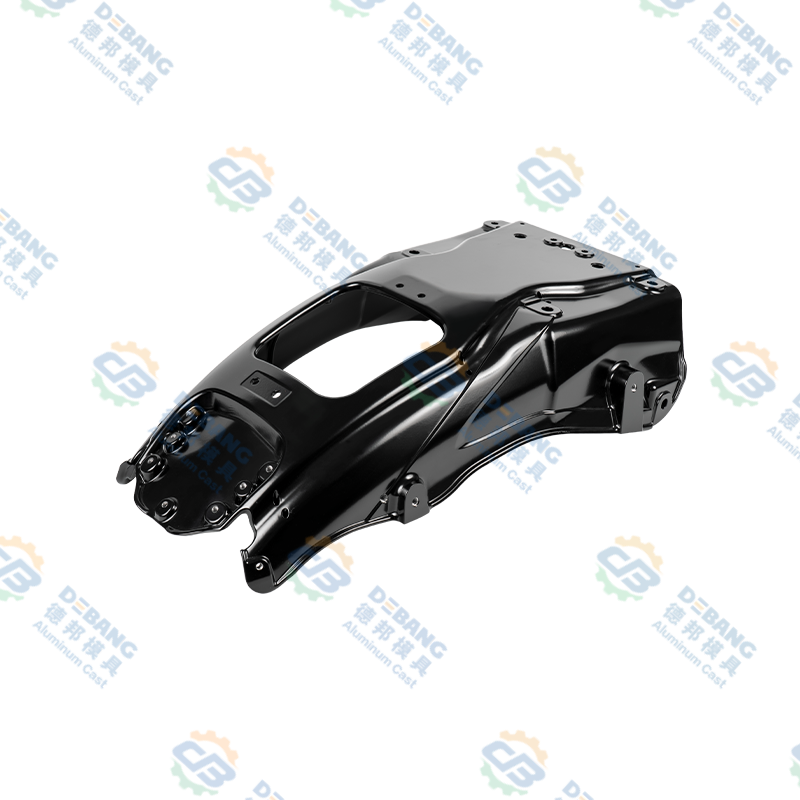
Delene vi produserer følger oftest billeverandørkjeden: lys- og varmestyringskomponenter, deler til viskersystem, kjølesystemdeler, clutchkomponenter og karosserideler i aluminium, sink og magnesium. Hver av disse kategoriene har sine egne designvaner. En belysningskjøleribbe med lange tynne finner oppfører seg veldig annerledes enn et viskermotorhus med to koaksiallagerboringer, og verktøyet må reflektere den forskjellen fra den første skissen.
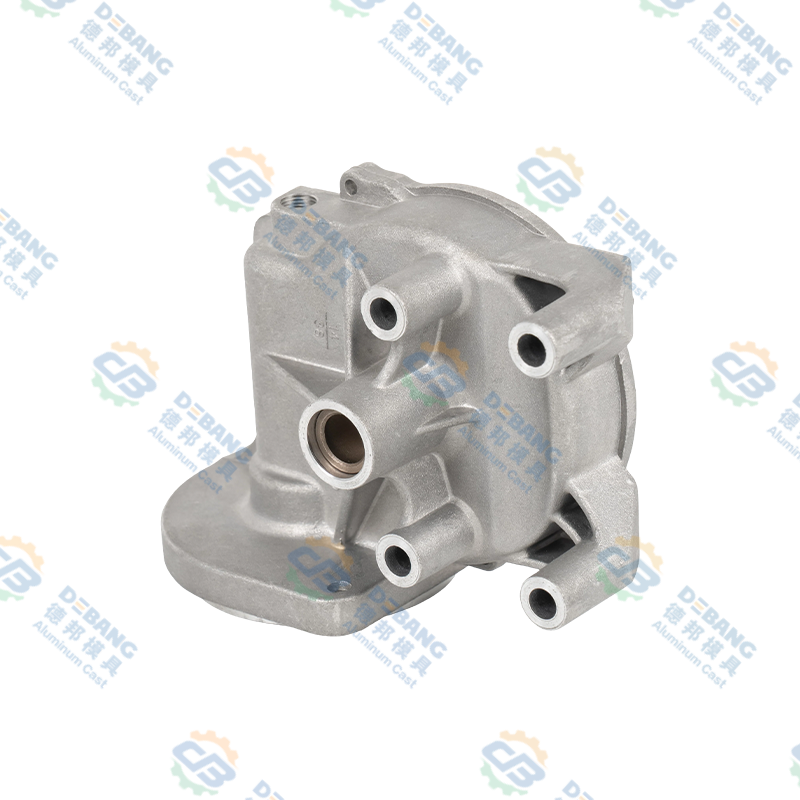 Pressstøpt aluminiumshus til bilviskermotor Presisjonsstøpt viskermotorhus i aluminium med jevne vegger, tette toleranser, korrosjonsbestandighet og varmeavledning for viskersystemer i biler. Se produkt →
Ofte stilte spørsmål om HPDC-design
Hva er HPDC-design?
HPDC-design dekker to sammenhengende ting: utformingen av selve støpingen, inkludert vegger, trekk, radier og toleranser, og utformingen av dysen som produserer den, inkludert skillelinje, port, overløp, kjøling, utkast og sklier. De to er utviklet sammen fordi de fleste geometribeslutninger har en direkte verktøykonsekvens.
Hva er minimum veggtykkelse for høytrykkspressstøping?
For aluminium er praktiske minimumskrav vanligvis rundt 1,2 mm, med de fleste produksjonsdeler mellom 1,5 mm og 3 mm. Sink kan bli tynnere, ned til omtrent 0,6 mm på små deler, fordi den flyter videre ved lavere temperatur. Å gå under disse områdene er mulig, men det begrenser prosessvinduet og øker skrotrisikoen.
Hvor mye trekk trenger en HPDC-del?
En til to grader er normalt for yttervegger. Kjernehull, dype ribber og alle funksjoner som støpingen krymper på trenger mer, typisk to til fem grader avhengig av krav til dybde og overflatefinish.
Hvor lang tid tar formdesign?
For en enkel bildel med ett hulrom tar designfasen vanligvis to til fire uker, inkludert simulerings- og kundevurderingsrunder. Komplekse multi-slide verktøy med tett forsegling eller optiske krav tar lengre tid, blant annet fordi flere simuleringsiterasjoner er nødvendig før tegningen frigis.
Kan støpegods varmebehandles?
Pressstøpte av aluminium er generelt ikke løsningsbehandlet ved høy temperatur, fordi innestengt gass utvider seg og gir blemmer på overflaten. Lavere temperaturavlastning og stabiliserende behandlinger er vanlig, og vakuumassistert støping forbedrer den indre soliditeten som varmebehandling ikke kan fikse etterpå.
Når er simulering verdt prisen?
Simulering betaler seg selv når en del er tynnvegget, har flere tykke noder, har strenge lekkasje- eller utmattelseskrav, eller når verktøyet er dyrt nok til at en ny iterasjon ville skade. For enkle, tykkveggede deler med sjenerøs trekk kan en nøye designgjennomgang være nok.
Leverer du både formen og støpegodset?
Ja. Vi designer og bygger verktøyet, kjører første prøver, og leverer deretter produksjonsstøpegods med sekundær bearbeiding, overflatebehandling og montering etter behov, slik at det samme teamet forblir ansvarlig for den ferdige komponenten.
HPDC-design er en disiplin med små beslutninger som tas tidlig: en grad av trekk her, enda et overløp der, en kjølelinje flyttet ti millimeter nærmere hulrommet. Ingen av dem ser dramatisk ut på en tegning, men sammen avgjør de om et verktøy går stillegående i flere år eller tilbringer livet i vedlikeholdsrommet. Hvis du fortsatt er på det stadiet hvor en delutskrift er åpen for endring, er det det beste øyeblikket for å bringe verktøybyggeren inn i samtalen, og det er samtalen vi oftest har med kunder.
Siste nytt
Lær mer om industrinyheter
-
14
Jul
 En omfattende guide til støpte deler: prosesser, materialer og applikasjonerPressstøpedeler er metallkomponenter produsert ved å tvinge smeltet metall, typisk aluminium, sink eller magnesium, inn i en gjenbrukbar stålform under høyt trykk. Denne metoden brukes på tv...
-
19
Oct
Automotive Die Casting Aluminium: En praktisk guide til legeringer, deler og kvalitetPressstøping av aluminium er en av de stillegående arbeidshestene til den moderne bilen. Se bak en frontlykt eller under panseret, og du vil finne støpte aluminiumsdeler som gjør uglamorøst, men... -
16
Nov
Magnesium vs Aluminum Die Casting: En praktisk veiledning for designteamSpør ti ingeniører hva som skiller magnesium fra aluminium, og du vil vanligvis få ti varianter av de samme tre ordene: vekt, kostnad, korrosjon. Alle tre betyr noe, men ingen av dem bestemmer e... -
21
Sep
sinklegering vs aluminium: bruksområder, utvalgskriterier og praktisk veiledningFor OEM-kjøpere som sammenligner sinklegering og aluminium for formstøping , er materialvalget vanligvis drevet av fire variabler: delstørrelse, vektmål, driftstemperatur og krav til ...
Enten du er en kjøper eller en utviklingspartner, er vi forpliktet til å gi deg en pålitelig løsning.
PRODUKTLENKER
- Produkter av aluminiumslegering
- Sinklegering støpeprodukter
- Trykkstøpeprodukter av magnesiumlegering
Mobil
Kundeservice
FÅ TILBUD
KONTAKT OSS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang-provinsen, Kina
Opphavsrett © Zhejiang Debang Intelligent Technology Co., Ltd. Alle rettigheter reservert.
 OEM/ODM Die Casting Produsenter