

sinklegering vs aluminium: bruksområder, utvalgskriterier og praktisk veiledning
 2026.09.21
 Bransjenyheter
For OEM-kjøpere som sammenligner sinklegering og aluminium for formstøping , er materialvalget vanligvis drevet av fire variabler: delstørrelse, vektmål, driftstemperatur og krav til finish. Sinklegering er den sterkeste kandidaten for tynnveggede, intrikate deler som trenger en polert belagt finish. Aluminiumslegering er det bedre alternativet når vekten betyr noe eller når delen må avlede varme eller anodiseres. Disse fire variablene avgjør de fleste tvister før et tilbud utstedes.
Viktige materialegenskaper på et øyeblikk
Sink og aluminium er begge velprøvde støpematerialer, men deres fysiske profiler er forskjellige på måter som direkte påvirker delens design og produksjonskostnad. Tabellen nedenfor oppsummerer verdiene OEM-kjøpere vurderer oftest når de velger mellom dem.
| Eiendom | Sinklegering | Aluminiumslegering |
|---|---|---|
| Tetthet | ~6,6 g/cm³ | ~2,7 g/cm³ |
| Smeltepunkt | 380-430°C | 580-660°C |
| Strekkstyrke | 250-320 MPa | 230-360 MPa |
| Termisk ledningsevne | ~100 W/m·K | ~110-130 W/m·K |
| Typisk veggtykkelse | 0,5 mm og oppover | 1,5 mm og oppover |
| Korrosjonsbestandighet | Bra, trenger plating | Utmerket, kan anodisere |
Disse forskjellene gir praktiske konsekvenser. En sinkdel kan støpes med vegger så tynne som 0,5 mm, mens en aluminiumsdel vanligvis trenger minst 1,5 mm for å fylle skikkelig. Tetthetsgapet er viktig i kjøretøyapplikasjoner der ekstra vekt måles mot drivstofføkonomi eller rekkeviddemål. Smeltetemperaturgapet påvirker verktøyets levetid og syklustid, som igjen endrer økonomien per stykke.
Vekt og styrke: Hva betyr mest for din del?
Begynn med konklusjonen: hvis delen er liten og må overleve røff håndtering, gir sink mer slagfasthet per volumenhet. Hvis delen er større, eller montert på en bevegelig enhet, blir vekten av aluminium mer verdifull. Sink er omtrent 2,4 ganger tettere enn aluminium. Det betyr at et sinkhus har omtrent 60 prosent mer masse enn samme volum i aluminium. For stasjonære komponenter er den ekstra massen ofte ufarlig. For roterende eller vibrerende sammenstillinger påvirker det tretthet og aktuatordimensjonering. Strekkfasthet er en tettere konkurranse, med begge materialene som når 250 MPa eller over avhengig av legering og varmebehandling. Men seighet ved tynne partier presser mot sink. Aluminium er mer sannsynlig å rive hvis veggen er tynn og spenningspunktet er skarpt.
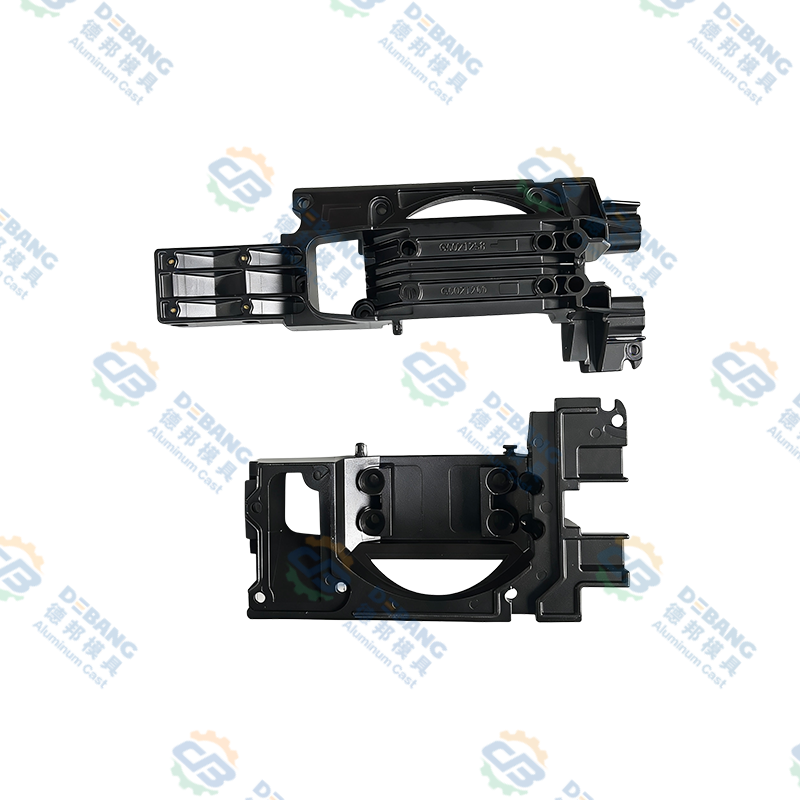
Viskermotorhus og clutchkomponenter for biler illustrerer godt avveiningen. Et viskermotorhus trenger en sterk, tynn vegg for å unngå å legge vekt på viskerenheten. Aluminium kan gjøre dette hvis veggen holder seg over 1,5 mm. Sink kan bli tynnere med lavere porøsitetsrisiko. I praksis produserer begge materialene pålitelige viskerdeler, men designhensikten avgjør hvilken som vinner.
- Velg sink for kompakte, detaljerte deler som trenger stramme toleranser
- Velg aluminium for større hus hvor vektbesparelser betyr noe
- Velg sink når delen krever en dekorativ, polert finish
- Velg aluminium når delen skal anodiseres for slitestyrke
Termisk og miljømessig ytelse
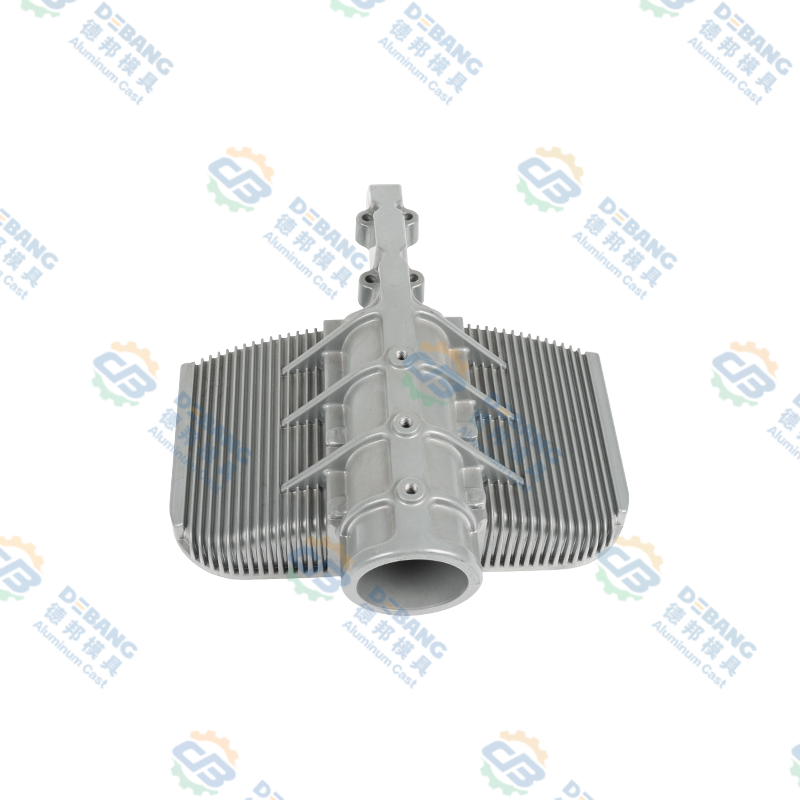
Aluminium er det vanligste valget for deler som utsettes for høye driftstemperaturer. Smelteområdet er omtrent 200 °C over sink, og taket for brukstemperatur er tilsvarende høyere. For kjøleribber for bilbelysning og kraftelektronikk avkjølt med luft eller væske, er aluminium vanligvis spesifisert fordi det leder varme bort fra sensitive enheter og motstår mykning ved høye temperaturer. Sink leder også varme, men dens øvre driftstemperatur ligger rundt 100-120 °C for kontinuerlig drift, noe som begrenser bruken i nærheten av høyeffekts lyskilder eller motorrom.
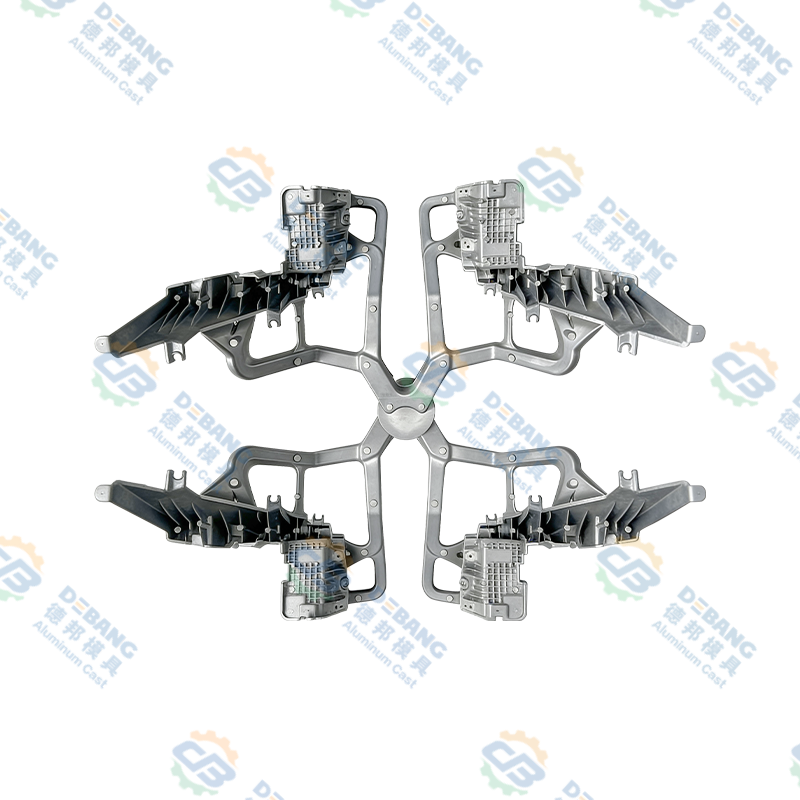
For belysningshus som sitter nær LED-arrays eller HID-pærer, betyr den termiske banen fra lyskilden til huset mer enn kosmetisk finish. Det er derfor mange kjøleribber for bilbelysning er støpt i aluminium, og hvorfor OEM-kjøpere rutinemessig ber om termiske simuleringsresultater før de godkjenner et design.
Sink kan fortsatt brukes i termiske applikasjoner når delen er liten og varmebelastningen er lav. En liten lysarmatur i sink utkonkurrerer noen ganger en større aluminiumsbrakett når det gjelder kostnad og dimensjonsstabilitet, så lenge driftstemperaturen holder seg innenfor det sikre området.
Forskjeller i støpeprosessen og verktøyets levetid
Sink har et lavere smeltepunkt, noe som gir raskere skuddsykluser og lengre levetid for stansen. Et sinkstøpeverktøy kan produsere en million eller flere skudd før slitasje blir tydelig. Aluminium, med sitt høyere smeltepunkt, angriper verktøystål mer aggressivt; en typisk aluminiumsform produserer 100 000 til 200 000 skudd før oppussing er nødvendig. Denne forskjellen har betydning når et program har høyt volum, fordi verktøyamortisering og vedlikeholdskostnader påvirker den oppgitte stykkprisen.
Syklustid er et annet separasjonspunkt. Sink stivner raskt og kan kastes ut raskere. Aluminium krever mer avkjølingstid. For en liten del med tynn vegg kan en sinksyklus være betydelig kortere enn en aluminiumsyklus, noe som øker produktiviteten på cellenivå. For en stor, tung aluminiumsdel vokser syklustiden ytterligere fordi hulrommet tar lengre tid å fylle og avkjøle. Kjøpere som sammenligner tilbud bør spørre om syklustid og forventet levetid hver for seg, siden begge vises i enhetskostnaden selv om de ikke er oppført som distinkte artikler.
Hvis et program anslås å selge en million enheter per år, kan sinkdysen vare to eller tre aluminiumsdyser i løpet av programmets levetid. Hvis programmet er et lite nisjeopplag på 5000 stykker, dominerer den opprinnelige formkostnaden, og materialet med lettere produksjon ved lavt volum kan være mer attraktivt.
Overflatebehandling og korrosjonsbestandighet
Sink har et rykte for utmerket kompatibilitet med plating. Et sinkstøp kan poleres, belegges med nikkel eller krom, og males for en dekorativ finish. Sinklegeringer motstår også korrosjon godt uten plettering, men metallet får vanligvis et belegg for å forbedre utseendet og forlenge levetiden. Den glatte, feilfrie overflaten som sinkmatriser produserer, gjør det enkelt å oppnå en speil- eller nesten-speilfinish.
Aluminium kan også etterbehandles på flere måter, men den mest verdifulle etterbehandlingsruten er anodisering. Anodisert aluminium skaper et hardt oksidlag som motstår slitasje og kommer i en rekke farger. Aluminiumsstøpegods kan også pulverlakkeres, males eller etterlates med en strukturert matt finish. Det praktiske spørsmålet for en OEM-kjøper er hvilken finish kunden forventer. Hvis delen er synlig og dekorativ, starter sink med en fordel. Hvis delen er funksjonell og må tåle eksponering for saltspray, kjemikalier eller vær, kan anodisert aluminium holde seg bedre.
For hus som bærer festemidler og trenger dimensjonsstabilitet etter belegg, kan begge materialene oppnå stabile toleranser. Hovedforskjellen er at sinkbelagte deler vanligvis opprettholder strammere toleranser i produksjonen fordi støpeprosessen er mer repeterbar ved tynne vegger.
Kostnadsdrivere OEM-kjøpere bør sammenligne
Det virkelige kostnadsspørsmålet er ikke prisen per kilo metall, men den totale kostnaden per akseptabel del. Det er her diskusjonen endres for hver kjøper.
- Materialkostnad: Sink er dyrere per kilo enn aluminium, men en sinkdel kan ha mindre trimmet materiale fordi hulrommet fylles mer effektivt ved tynne vegger.
- Syklustid: Sink sykluser raskere, noe som reduserer arbeidskraft og maskinoverhead per del.
- Verktøylevetid: Sinkdyser varer lenger, så vedlikeholdskostnaden per del faller over tid.
- Sekundære operasjoner: Sink trenger mindre trimming og krever vanligvis mindre maskinering, mens aluminium ofte trenger avgrading og noen ganger CNC-arbeid for å treffe stramme toleranser.
- Avvisningsrate: Sink har lavere porøsitetsrisiko ved tynne seksjoner, noe som betyr mindre skrap. Aluminiumrejekter kan vises som gassporøsitet eller krympefeil, noe som øker kvalitetskostnadene.
For en visuelt eksponert del som trenger lav porøsitet og en lys finish, gir sink ofte den laveste totalkostnaden. For en strukturell del hvor vektreduksjon er prioritet, kan aluminium fortsatt overgå sink selv om syklustiden er lengre.
Applikasjonsscenarier i bilindustrien og utover
Bilbelysningsdeler er et av de tydeligste eksemplene på materialvalgspress. En kjøleribbe for bilbelysning må være lett nok for kjøretøyet, men termisk i stand til å håndtere varme fra lyskilden. Aluminium er vanlig standard for selve kjøleribben. Små belysningskomponenter av sink, inkludert kjøleribber, er imidlertid fortsatt spesifisert i posisjoner hvor lyseffekten er lavere og delen er omgitt av plast eller hvor en sinkstøping forenkler monteringen. Beslutningen om å bruke sink til en belysningskjøleribbe er vanligvis drevet av behovet for strammere dimensjonell repeterbarhet og en tynn, intrikat geometri, ikke av rå termisk evne.
Viskersystemer tilbyr en annen kontrast. Et viskermotorhus kan støpes i aluminium for å redusere massen på viskerarmen, spesielt i frontviskermoduler. En sinkversjon kan være å foretrekke for bakviskeren eller for de interne mekaniske delene, hvor den belagte finishen og dimensjonspresisjonen reduserer støy og friksjon.
Tunge kjøretøyer introduserer termisk stress. Silikonoljeclutchkomponenter for tunge kjøretøy møter vedvarende høy temperatur og dreiemoment. Aluminium er det rasjonelle valget for disse husene fordi det avgir varme og motstår hengende under belastning.
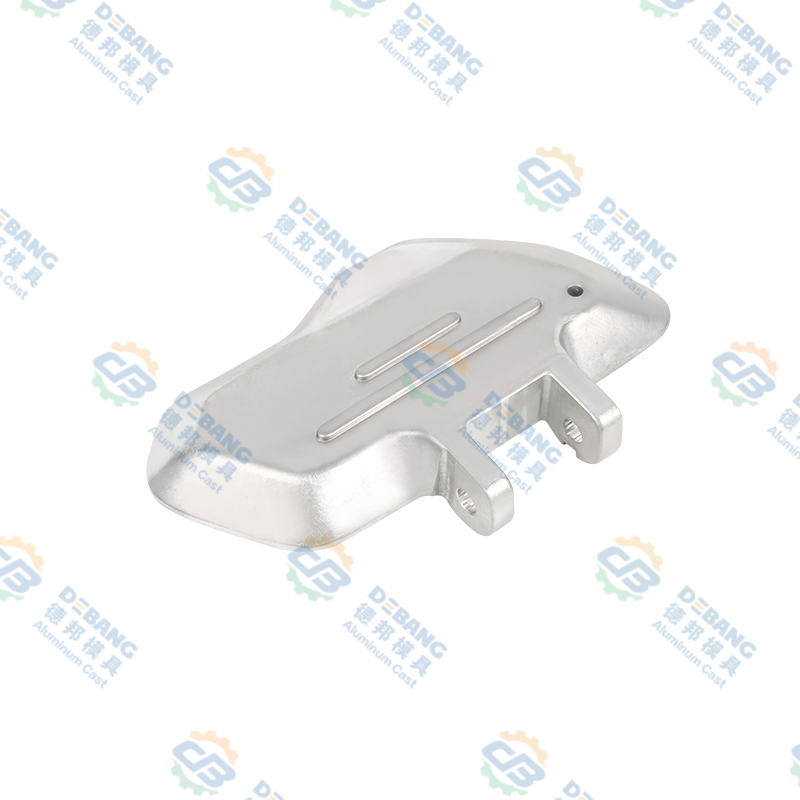
Motorsykler og fritidsutstyr kombinerer ofte begge materialene. Fotpinner og fenderstøtter favoriserer aluminium for vektreduksjon. Små braketter og dekorative deksler favoriserer sink for finere detaljer og en bedre finish.
Endelig beslutningsramme for kjøpere
Før du sender en tilbudsforespørsel, bruk følgende sekvens. List først driftstemperaturområdet. Hvis den når over 120°C over en lengre periode, er aluminium den tryggere ruten. For det andre, beregne den maksimale akseptable komponentvekten. Hvis hvert gram har betydning for drivstofføkonomi eller nyttelast, er aluminium det eneste fornuftige alternativet. For det tredje, se gjennom tegningen for minimum veggtykkelse. Hvis designeren krever 0,5 til 1,0 mm vegger, er sink det sterkere materialet. For det fjerde, avgjør avslutningen. Er det en forkrommet dekorativ overflate vinner sinken. Hvis det er et farget anodisert belegg, vinner aluminium.
Søknaden bør også vurderes. For belysning av kjøleribber er aluminium det konvensjonelle valget i de fleste moderne kjøretøydesigner. For fine mekaniske deler og komplekse braketter på samme kjøretøy er sink ofte det mer økonomiske alternativet. Mange OEM-pressstøpeleverandører støtter begge materialene, noe som betyr at en god partner kan foreslå materialet basert på delfunksjonen, ikke på metallet de har på lager.
Kvalitetssikring spiller også en rolle. Når du jobber med en produsent som har erfaring med begge materialene, kan de gi et solid sett med referansedata, inkludert porøsitetsnivåer, dimensjonsrapporter og etterbehandlingsprøver fra hver materialfamilie, noe som gir deg trygghet til å ta en avgjørelse før du forplikter deg til verktøy.
Sjekkliste før bestillingen
- Definer driftstemperaturområdet og verifiser det mot materialets servicetak
- Still inn vektmålet og bekreft delvolumet mot tetthetsforskjellen
- Bekreft minimum veggtykkelse og om designet er kompatibelt med aluminiumsfyllingsevne
- Spesifiser ønsket overflatefinish og bekreft tilgjengeligheten av plettering eller anodisering
- Estimer årlig volum, og beregn deretter verktøyavskrivning og forventet levetid for hvert materiale
- Spør leverandøren om porøsitet, toleranse og etterbehandlingsprøvedata før verktøygodkjenning
Med disse svarene i hånden er beslutningen om sink mot aluminium vanligvis enkel. Materialet som best matcher delfunksjonen og applikasjonsmiljøet blir det riktige svaret, uavhengig av hvilken legering som er billigere per kilo.
Siste nytt
Lær mer om industrinyheter
-
02
Sep
 Magnesium vs aluminium pressestøping: tetthet, styrke, kostnader og applikasjonssammenligningEn OEM-ingeniør som vurderer en ny elektrisk kjøretøykomponent kommer til et kjent veiskille: skal dette huset være magnesium eller aluminium? Svaret er aldri en enkel materiell preferanse. Magn...
-
16
Jul
Komplett teknisk veiledning: Hva er støpte aluminiumskomponenter og omfattende oversikt over støpeprosesser for aluminiumslegeringerInnholdsfortegnelse Direkte definisjon Produksjonsprosess Hva er komponenter ... -
28
Sep
Zamak 3 sinklegering: egenskaper, støpeapplikasjoner og utvalgsveiledning for OEM-erNår en metalldel krever kompleks geometri, stramme toleranser og en god overflatefinish til en rimelig pris, er Zamak 3 ofte materialingeniørene som henvender seg til først. Den konklusjonen er ... -
16
Nov
Magnesium vs Aluminum Die Casting: En praktisk veiledning for designteamSpør ti ingeniører hva som skiller magnesium fra aluminium, og du vil vanligvis få ti varianter av de samme tre ordene: vekt, kostnad, korrosjon. Alle tre betyr noe, men ingen av dem bestemmer e...
Enten du er en kjøper eller en utviklingspartner, er vi forpliktet til å gi deg en pålitelig løsning.
PRODUKTLENKER
- Produkter av aluminiumslegering
- Sinklegering støpeprodukter
- Trykkstøpeprodukter av magnesiumlegering
Mobil
Kundeservice
FÅ TILBUD
KONTAKT OSS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang-provinsen, Kina
Opphavsrett © Zhejiang Debang Intelligent Technology Co., Ltd. Alle rettigheter reservert.
 OEM/ODM Die Casting Produsenter